
Prašome skambučio:
+86-13506224031
Internetinė parama
[email protected]
Apsilankykite mūsų biure
Prašome skambučio:
Internetinė parama
Apsilankykite mūsų biure
PP ir PE perdirbimo iššūkiai: medžiagų savybės ir perdirbimo problemų skirtumai. PP ir PE perdirbimo procesų skirtumai. Atsižvelgiant į medžiagų perdirbimo savybes, PP ir PE elgiasi skirtingai. PP perdirbimui reikia specialaus temperatūros valdymo ...
ŽIŪRĖTI DAUGIAU
Šiluminis suskaidymas: pagrindinė kliūtis patikimai ABS perdirbti. Išsamūs lydymosi srauto ir smūginės stiprybės praradimo mechanizmai griovuotame ABS. ABS perdirbimo metu kartotinis šiluminis ciklavimas sukelia polimerų grandinių skilimą. Dėl to molekulių...
ŽIŪRĖTI DAUGIAU
Specializuota įranga žemės ūkio plėvelės perdirbimui, skirta pašalinti dirvožemio, drėgmės ir organinių likučių užterštumą. Naudojama žemės ūkio plėvelė užteršta drėgme, dirvožemiu ir organiniais likučiais (apie 30–60 % jos svorio), kurie susideda iš derliaus...
ŽIŪRĖTI DAUGIAU
Tikslus kaitinimas užtikrina nuoseklų PVC lydymąsi ir pjovimą. Stabilios lydymosi temperatūros užtikrina nuoseklią PVC reologiją ir lydymosi srautą. Lydymosi temperatūros turi būti nuoseklios ir būti 160–220 °C diapazone, kad būtų pasiektas optimalus PVC reologinis elgesys. Kai lydymosi ...
ŽIŪRĖTI DAUGIAU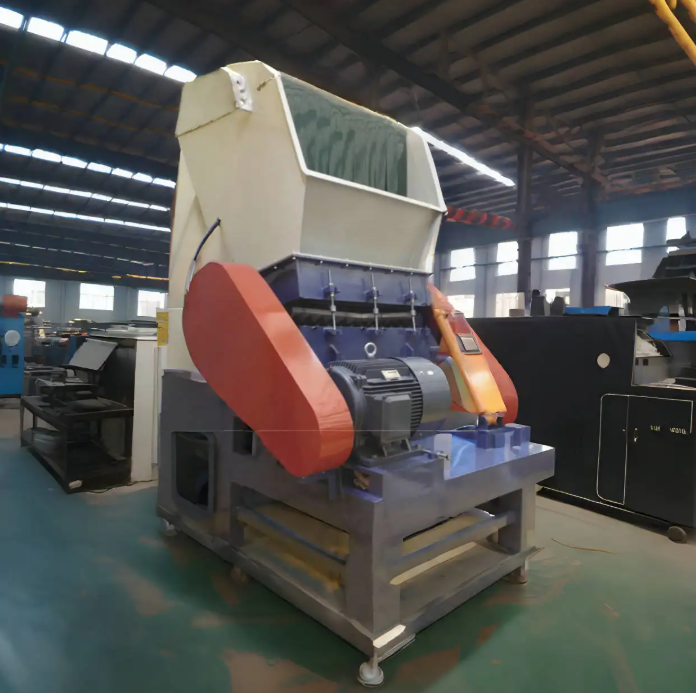
Žaliavų tiekimo grandinės valdymas yra pradinis taškas užtikrinant plastiko lakštų produktų kokybę. Žemos kokybės žaliavos, įskaitant dervą, kuri neatitinka numatytų techninių charakteristikų, arba dervą, užterštą svetimkūniais...
ŽIŪRĖTI DAUGIAU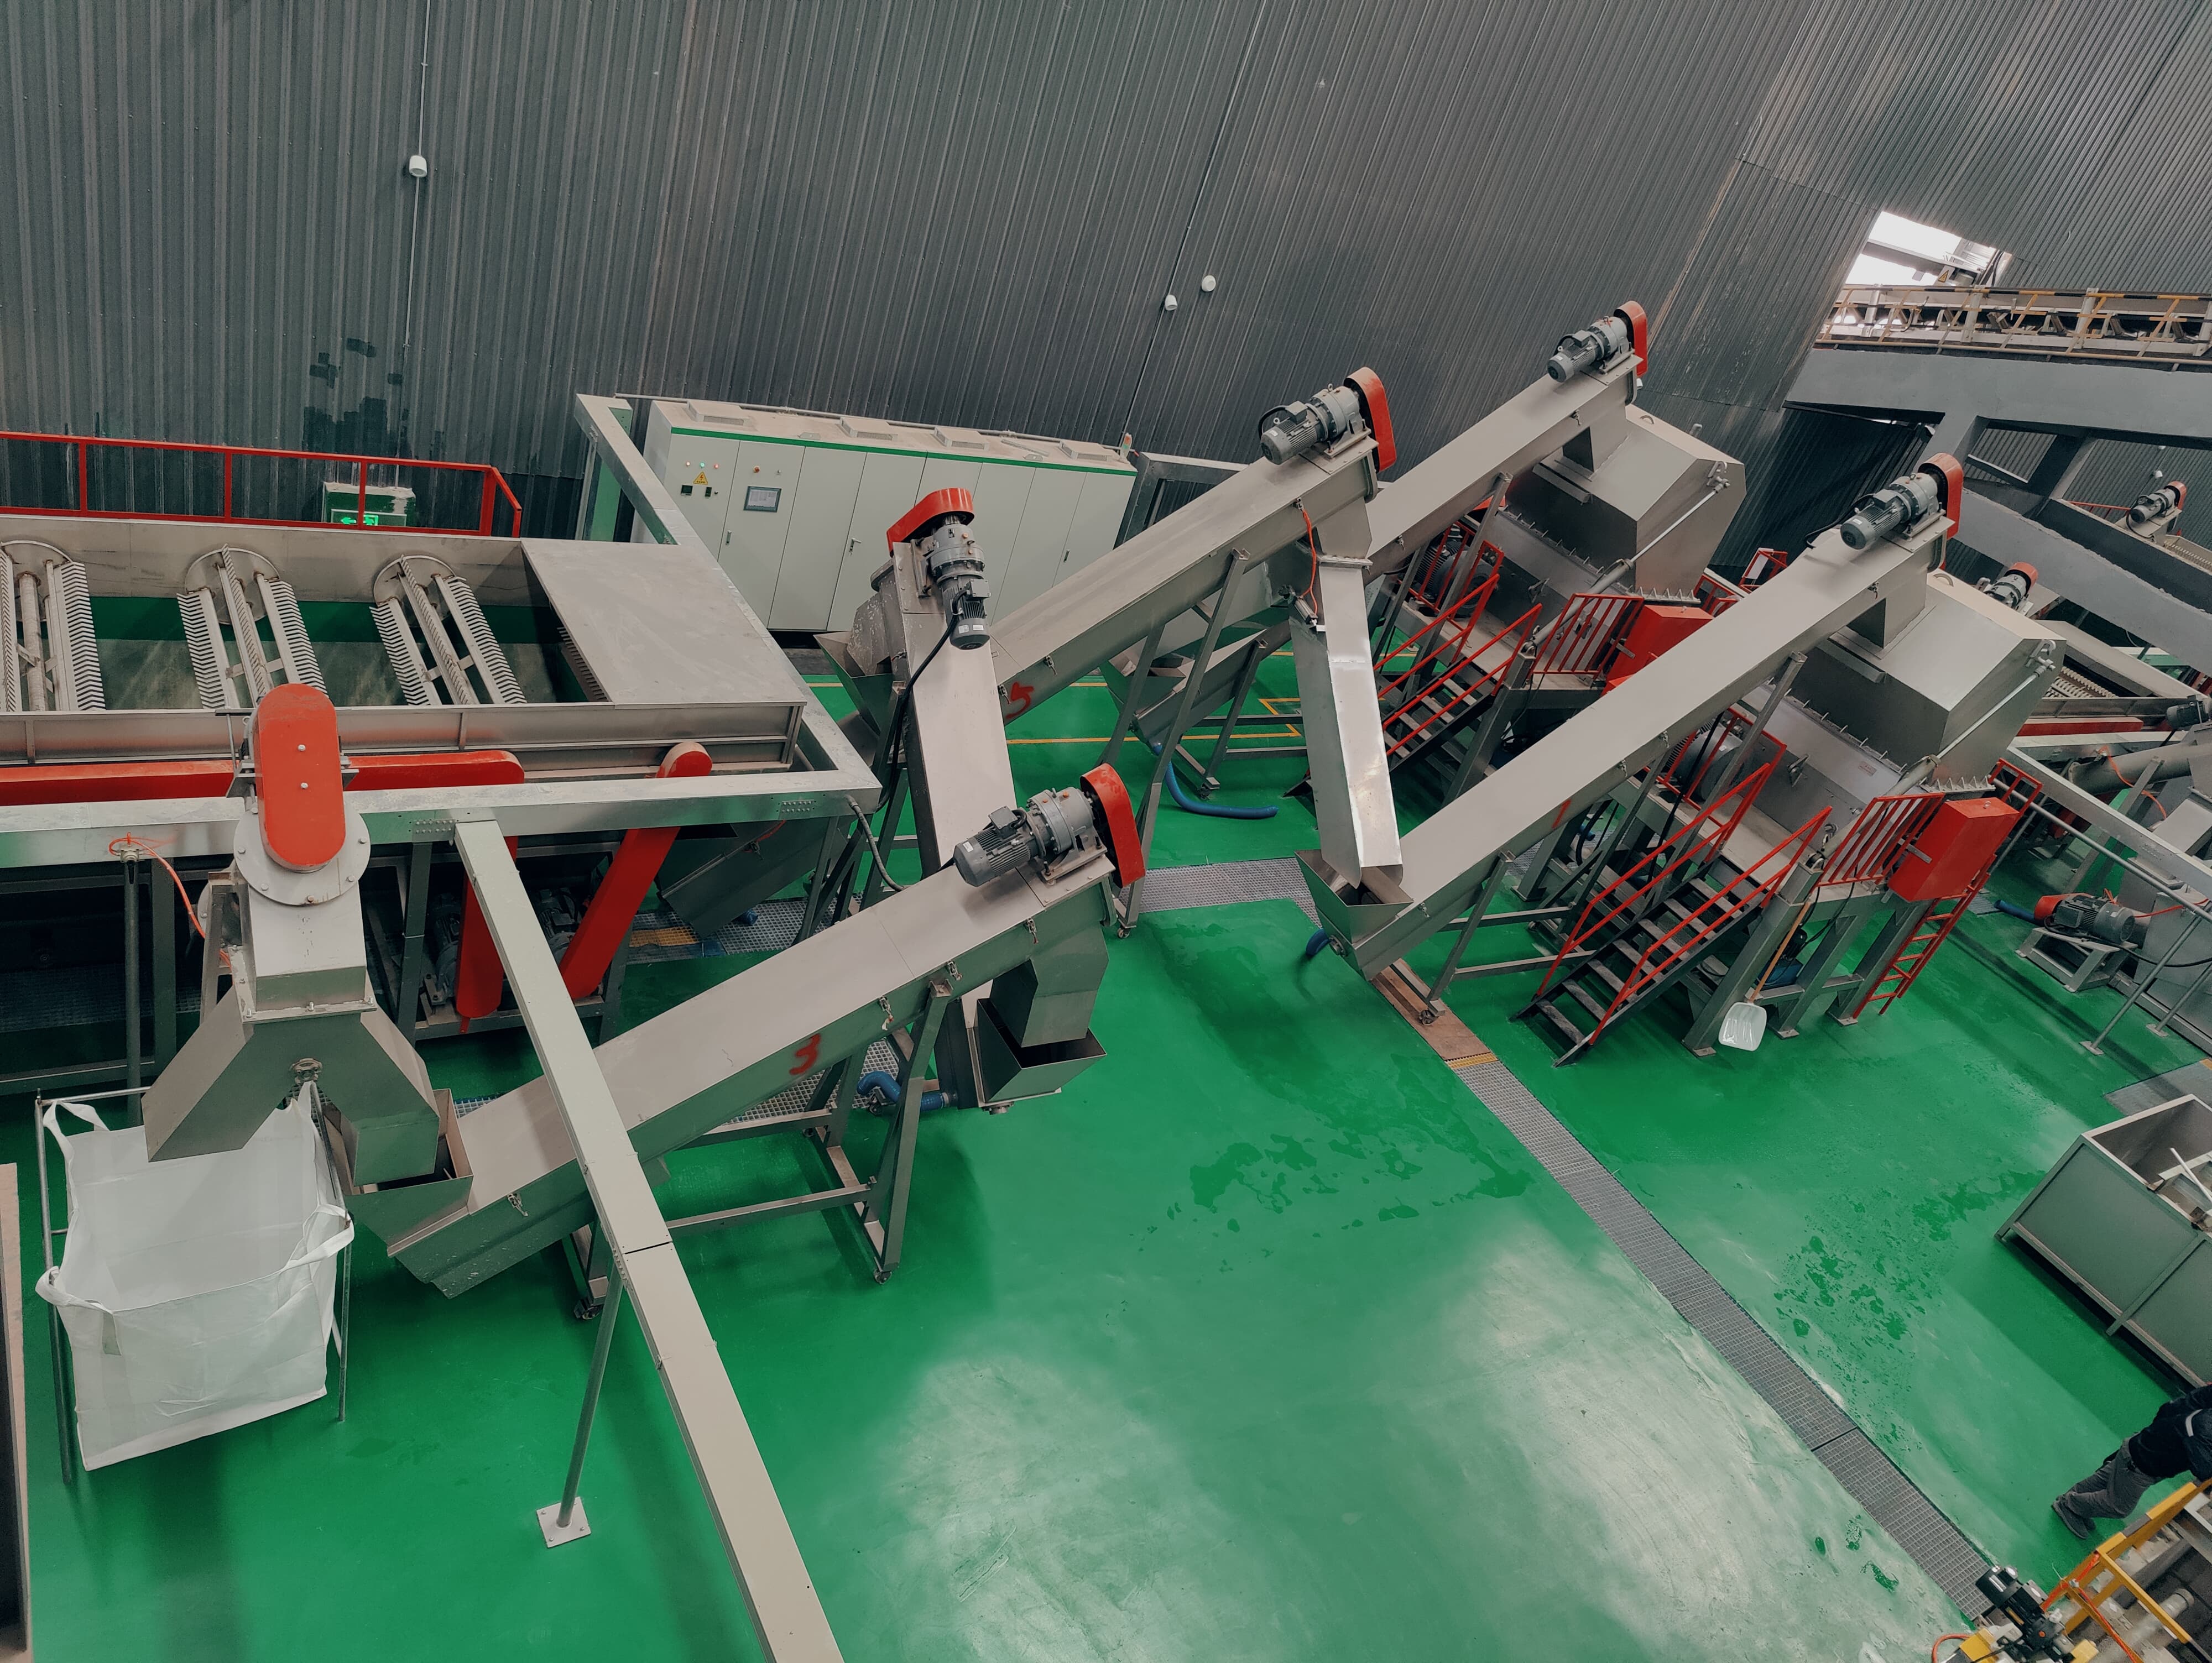
Tikslus inžinerinis projektavimas: pasiekiamos tikslūs reikalavimai nestandartinėms vamzdžių matmenų charakteristikoms. Specialūsems plastikiniams vamzdžiams reikia tikslaus inžinerinio projektavimo kiekvienam matmenų tikslumui užtikrinti. Standartinės extruzijos technikos dažniausiai netinka asimetriškiems profiliams arba ko...
ŽIŪRĖTI DAUGIAU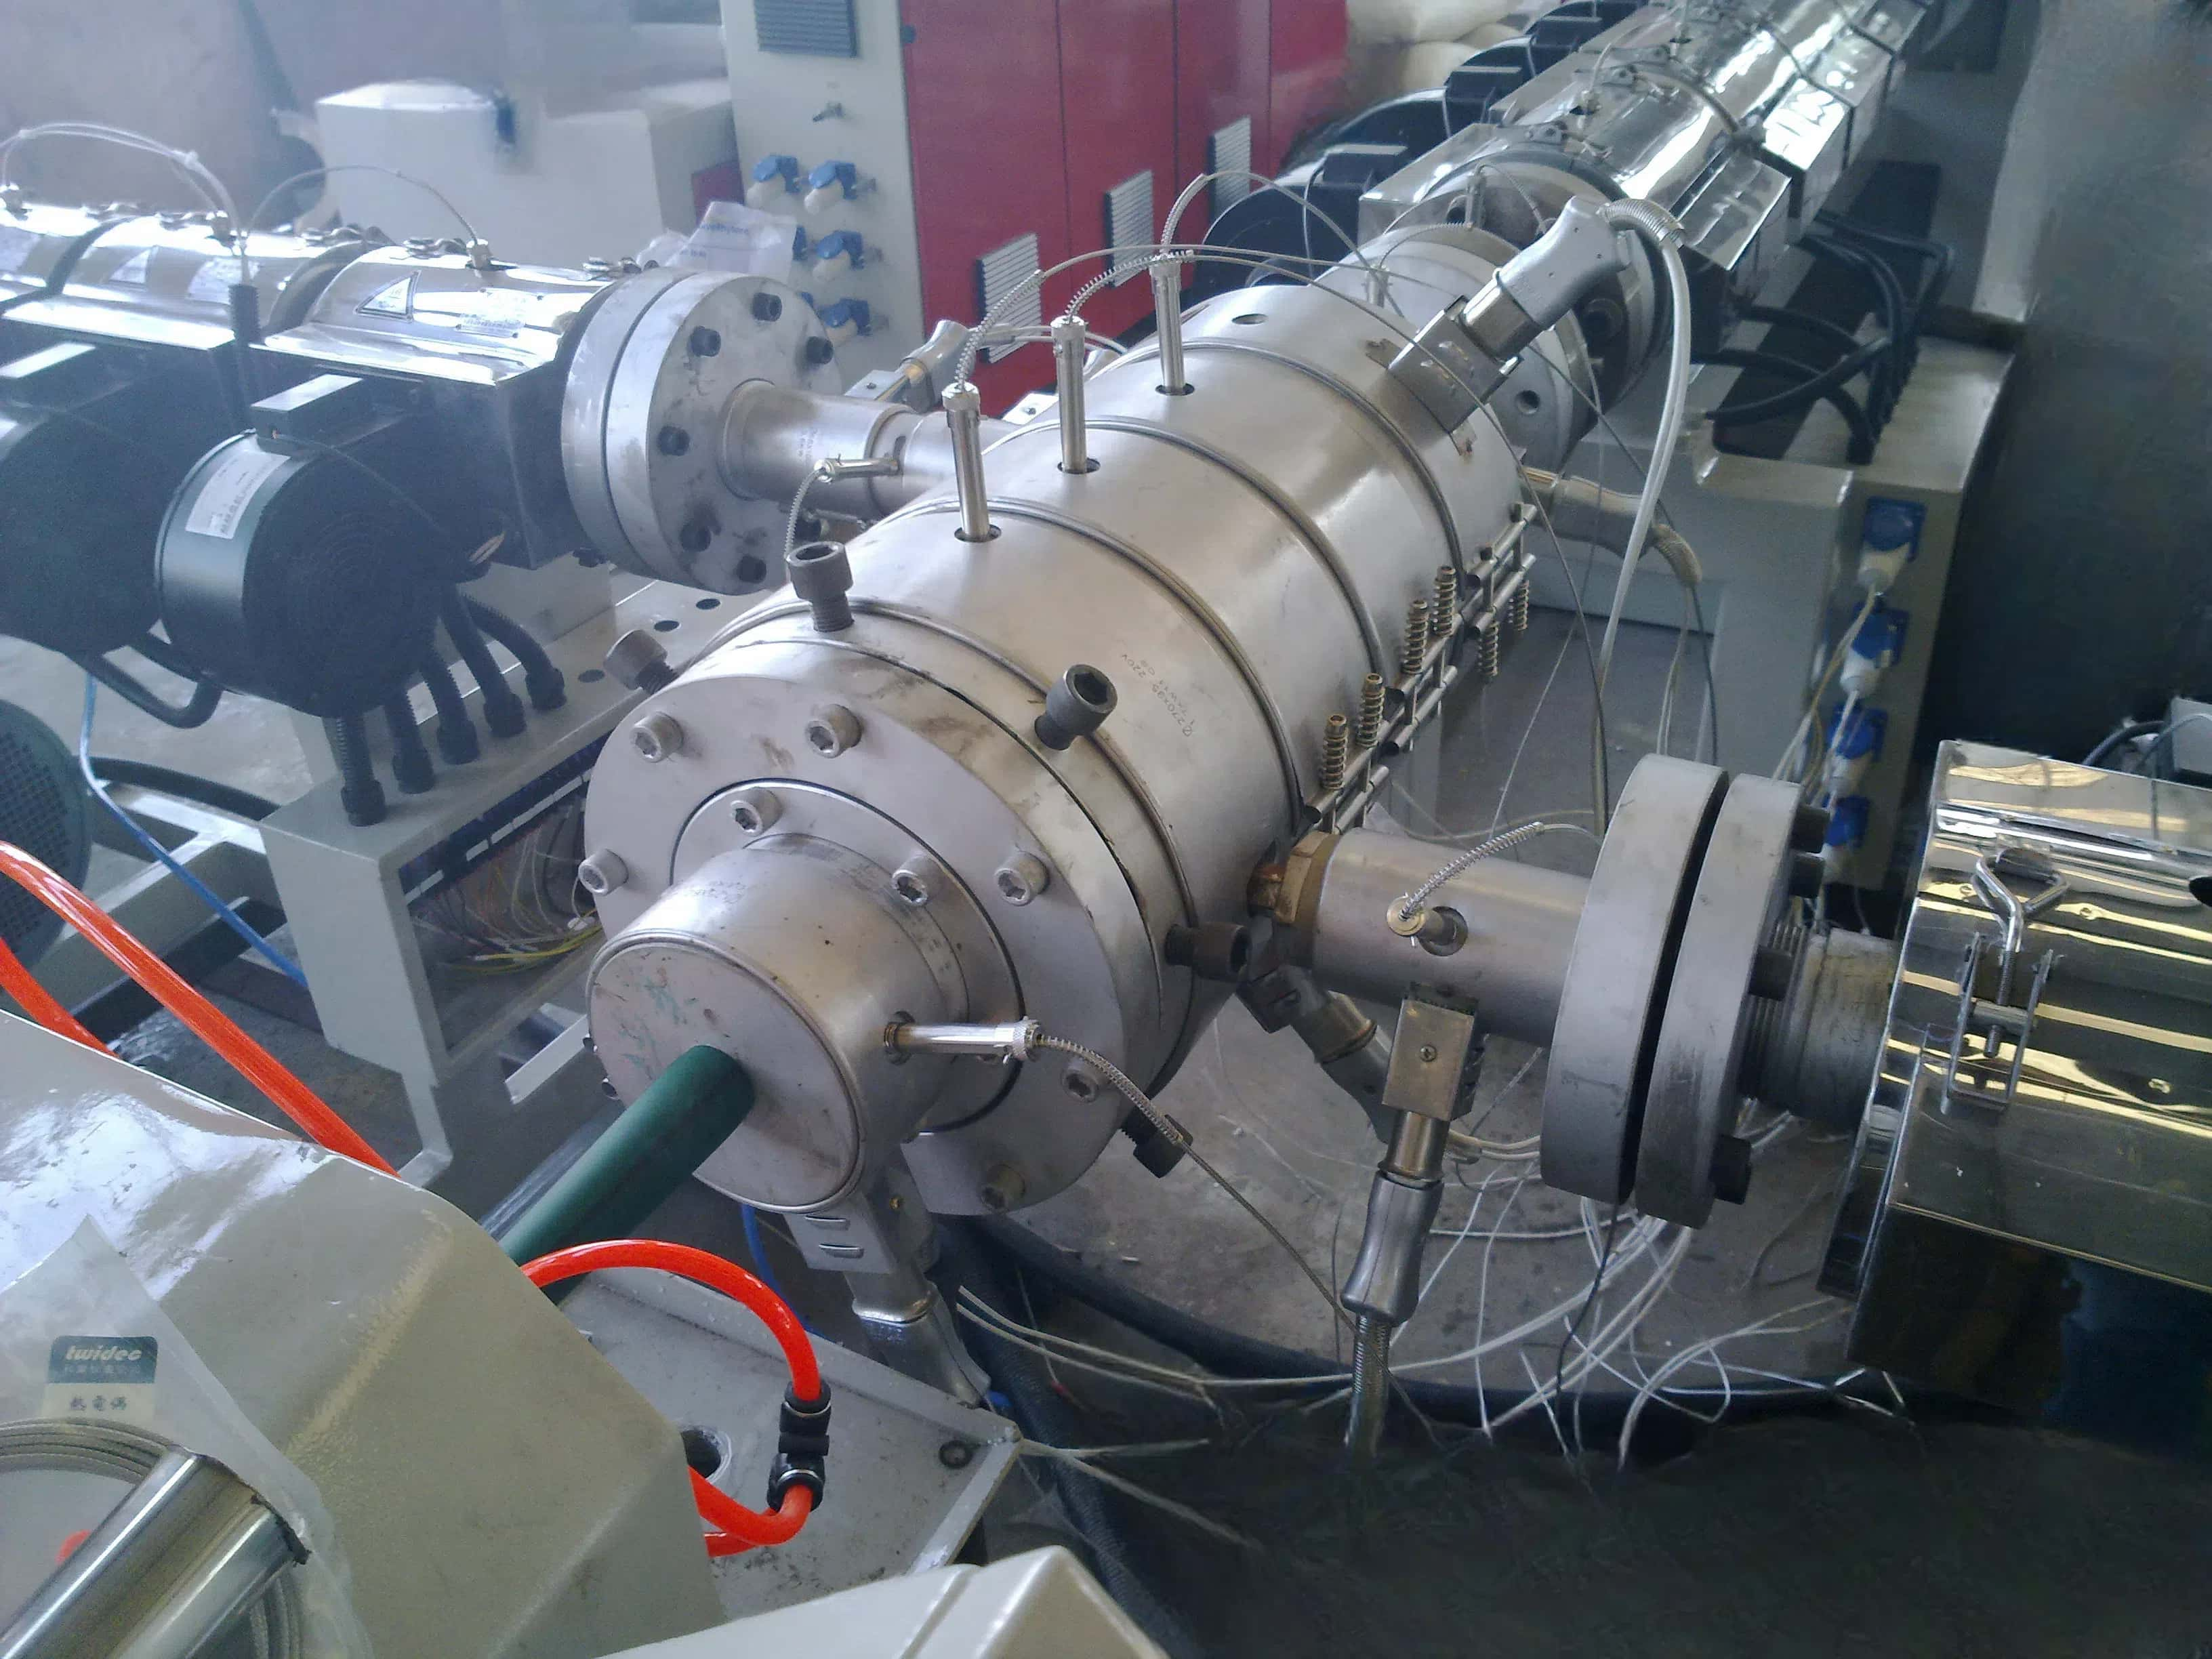
Inovacinis inžinerijos sprendimas šilumos valdymo sistemoms. Optimalioje plastikinių vamzdžių ekstruzijoje šilumos valdymo sistema turi užtikrinti nuolatinį lydytinės masės savybių ir lydytinės srovės matmeninės stabilumo palaikymą. Netinkamas šilumos valdymas gali sukelti...
ŽIŪRĖTI DAUGIAU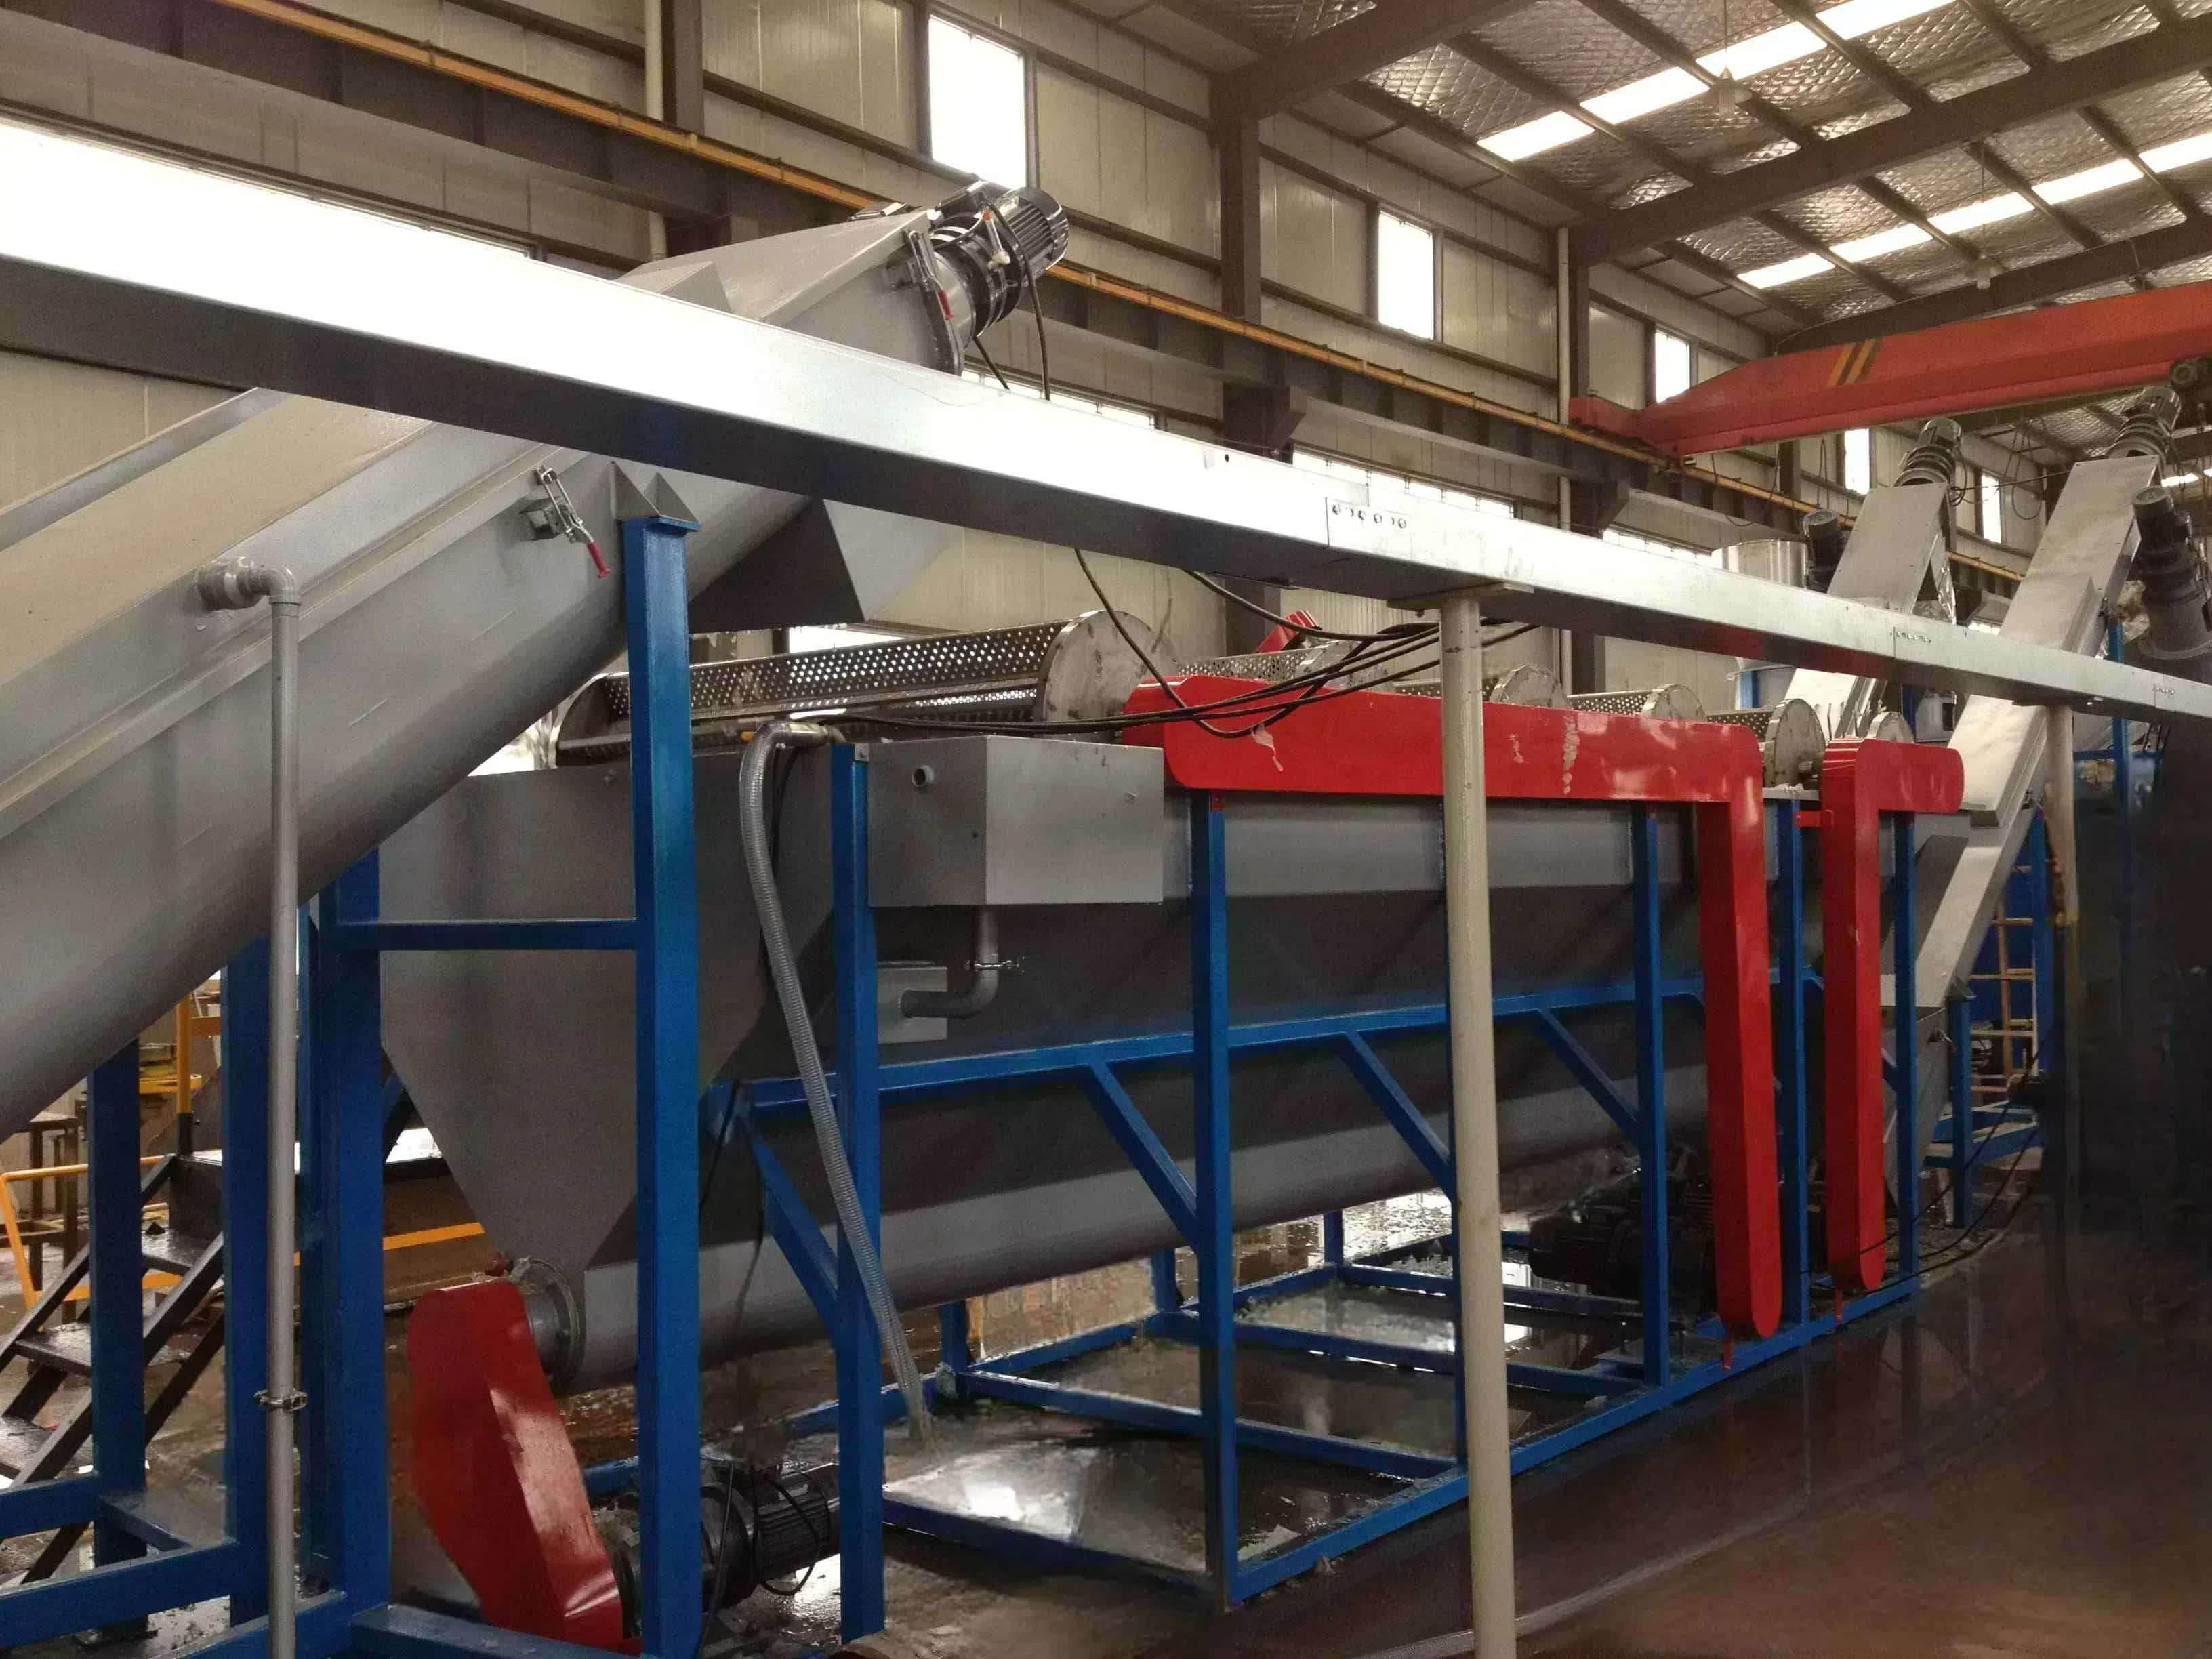
Lengvai apskaičiuojamas veikimo laikas ir grąžos norma (ROI): kaip ilgalaikė nuolatinė veikla veikia ROI; prastovų sąnaudos: veikiamumas ir prastovos 24/7 veikloje; pelningumas plastiko gamintojams dideliais tūriais priklauso nuo neperspindimos veiklos palaikymo...
ŽIŪRĖTI DAUGIAU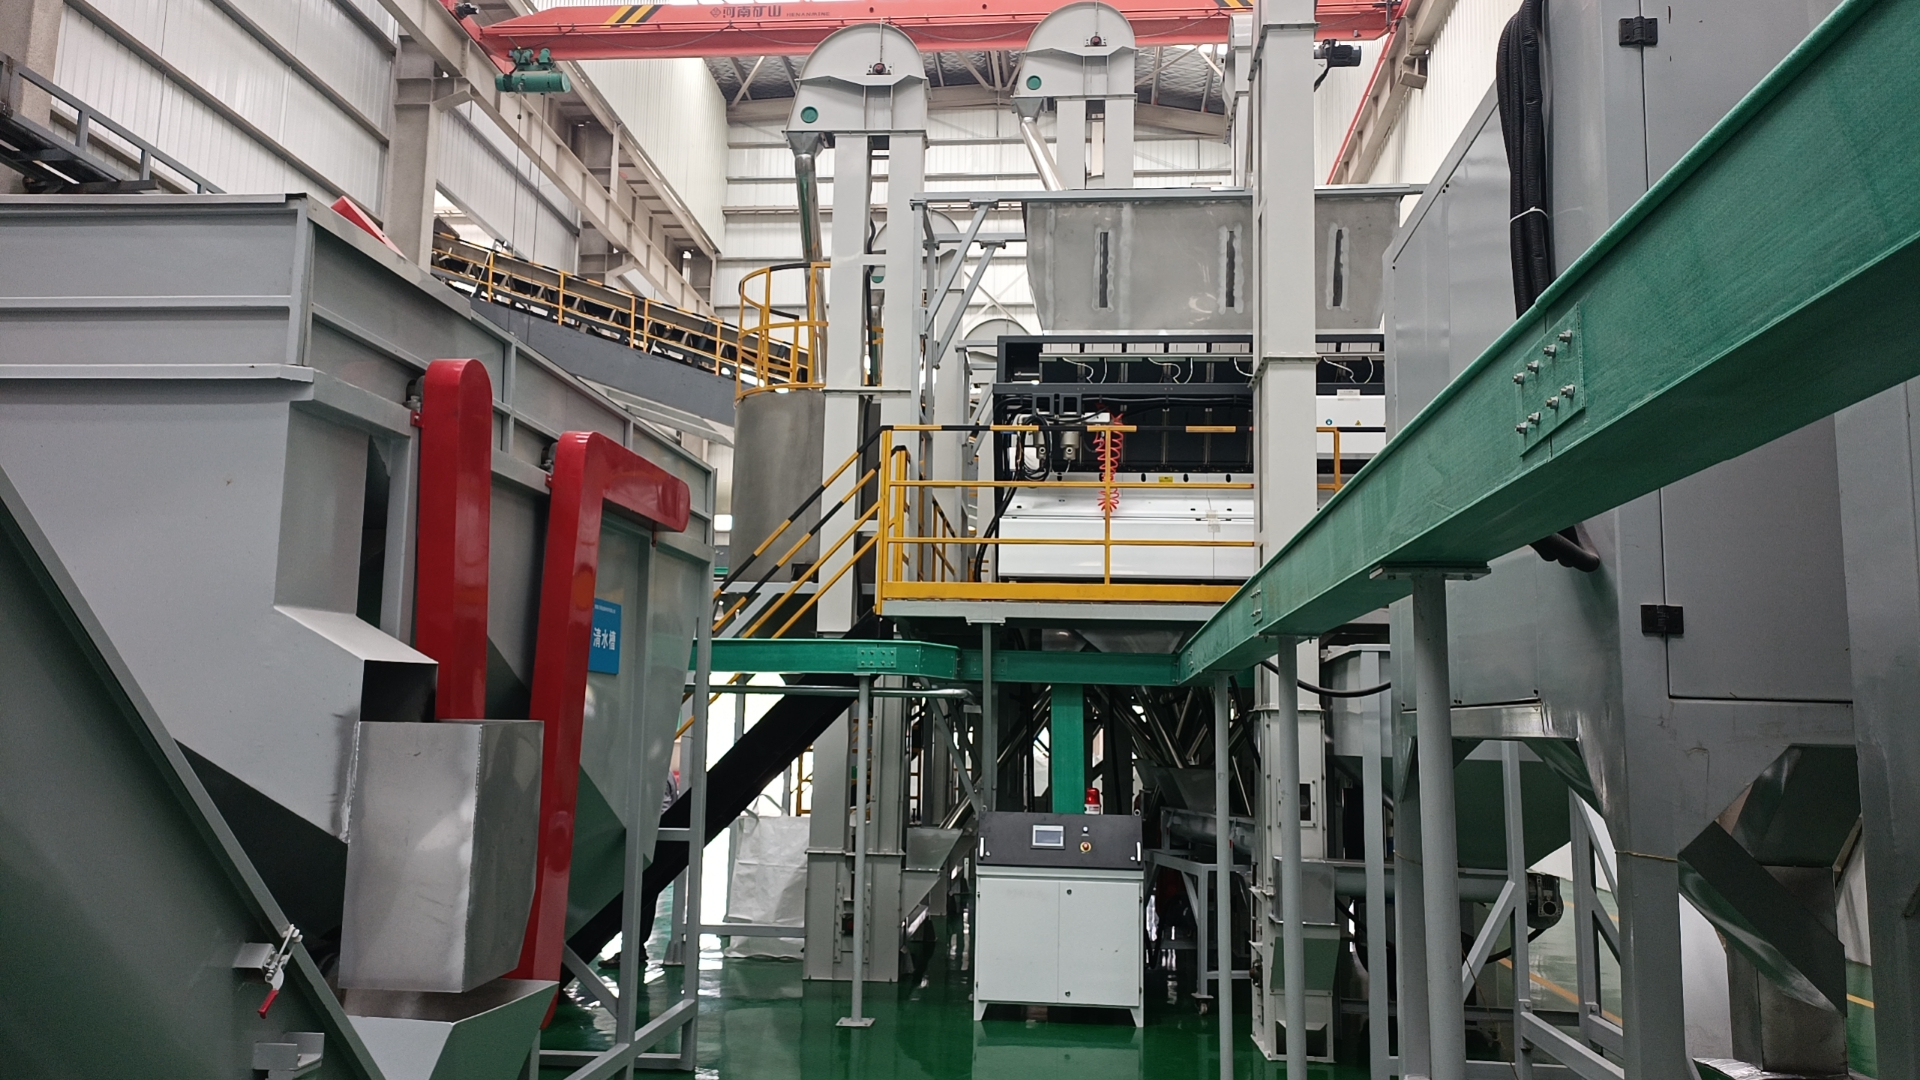
Kodėl energijos naudojimo efektyvumas svarbus ABS perdirbimo procesuose? Energijos suvartojimas ABS perdirbimo metu labai paveikia jo ekonominį gyvybingumą ir išorinį aplinkos poveikį. Plastiko perdirbimo operacijų metu suvartojamos energijos kiekis sudaro...
ŽIŪRĖTI DAUGIAU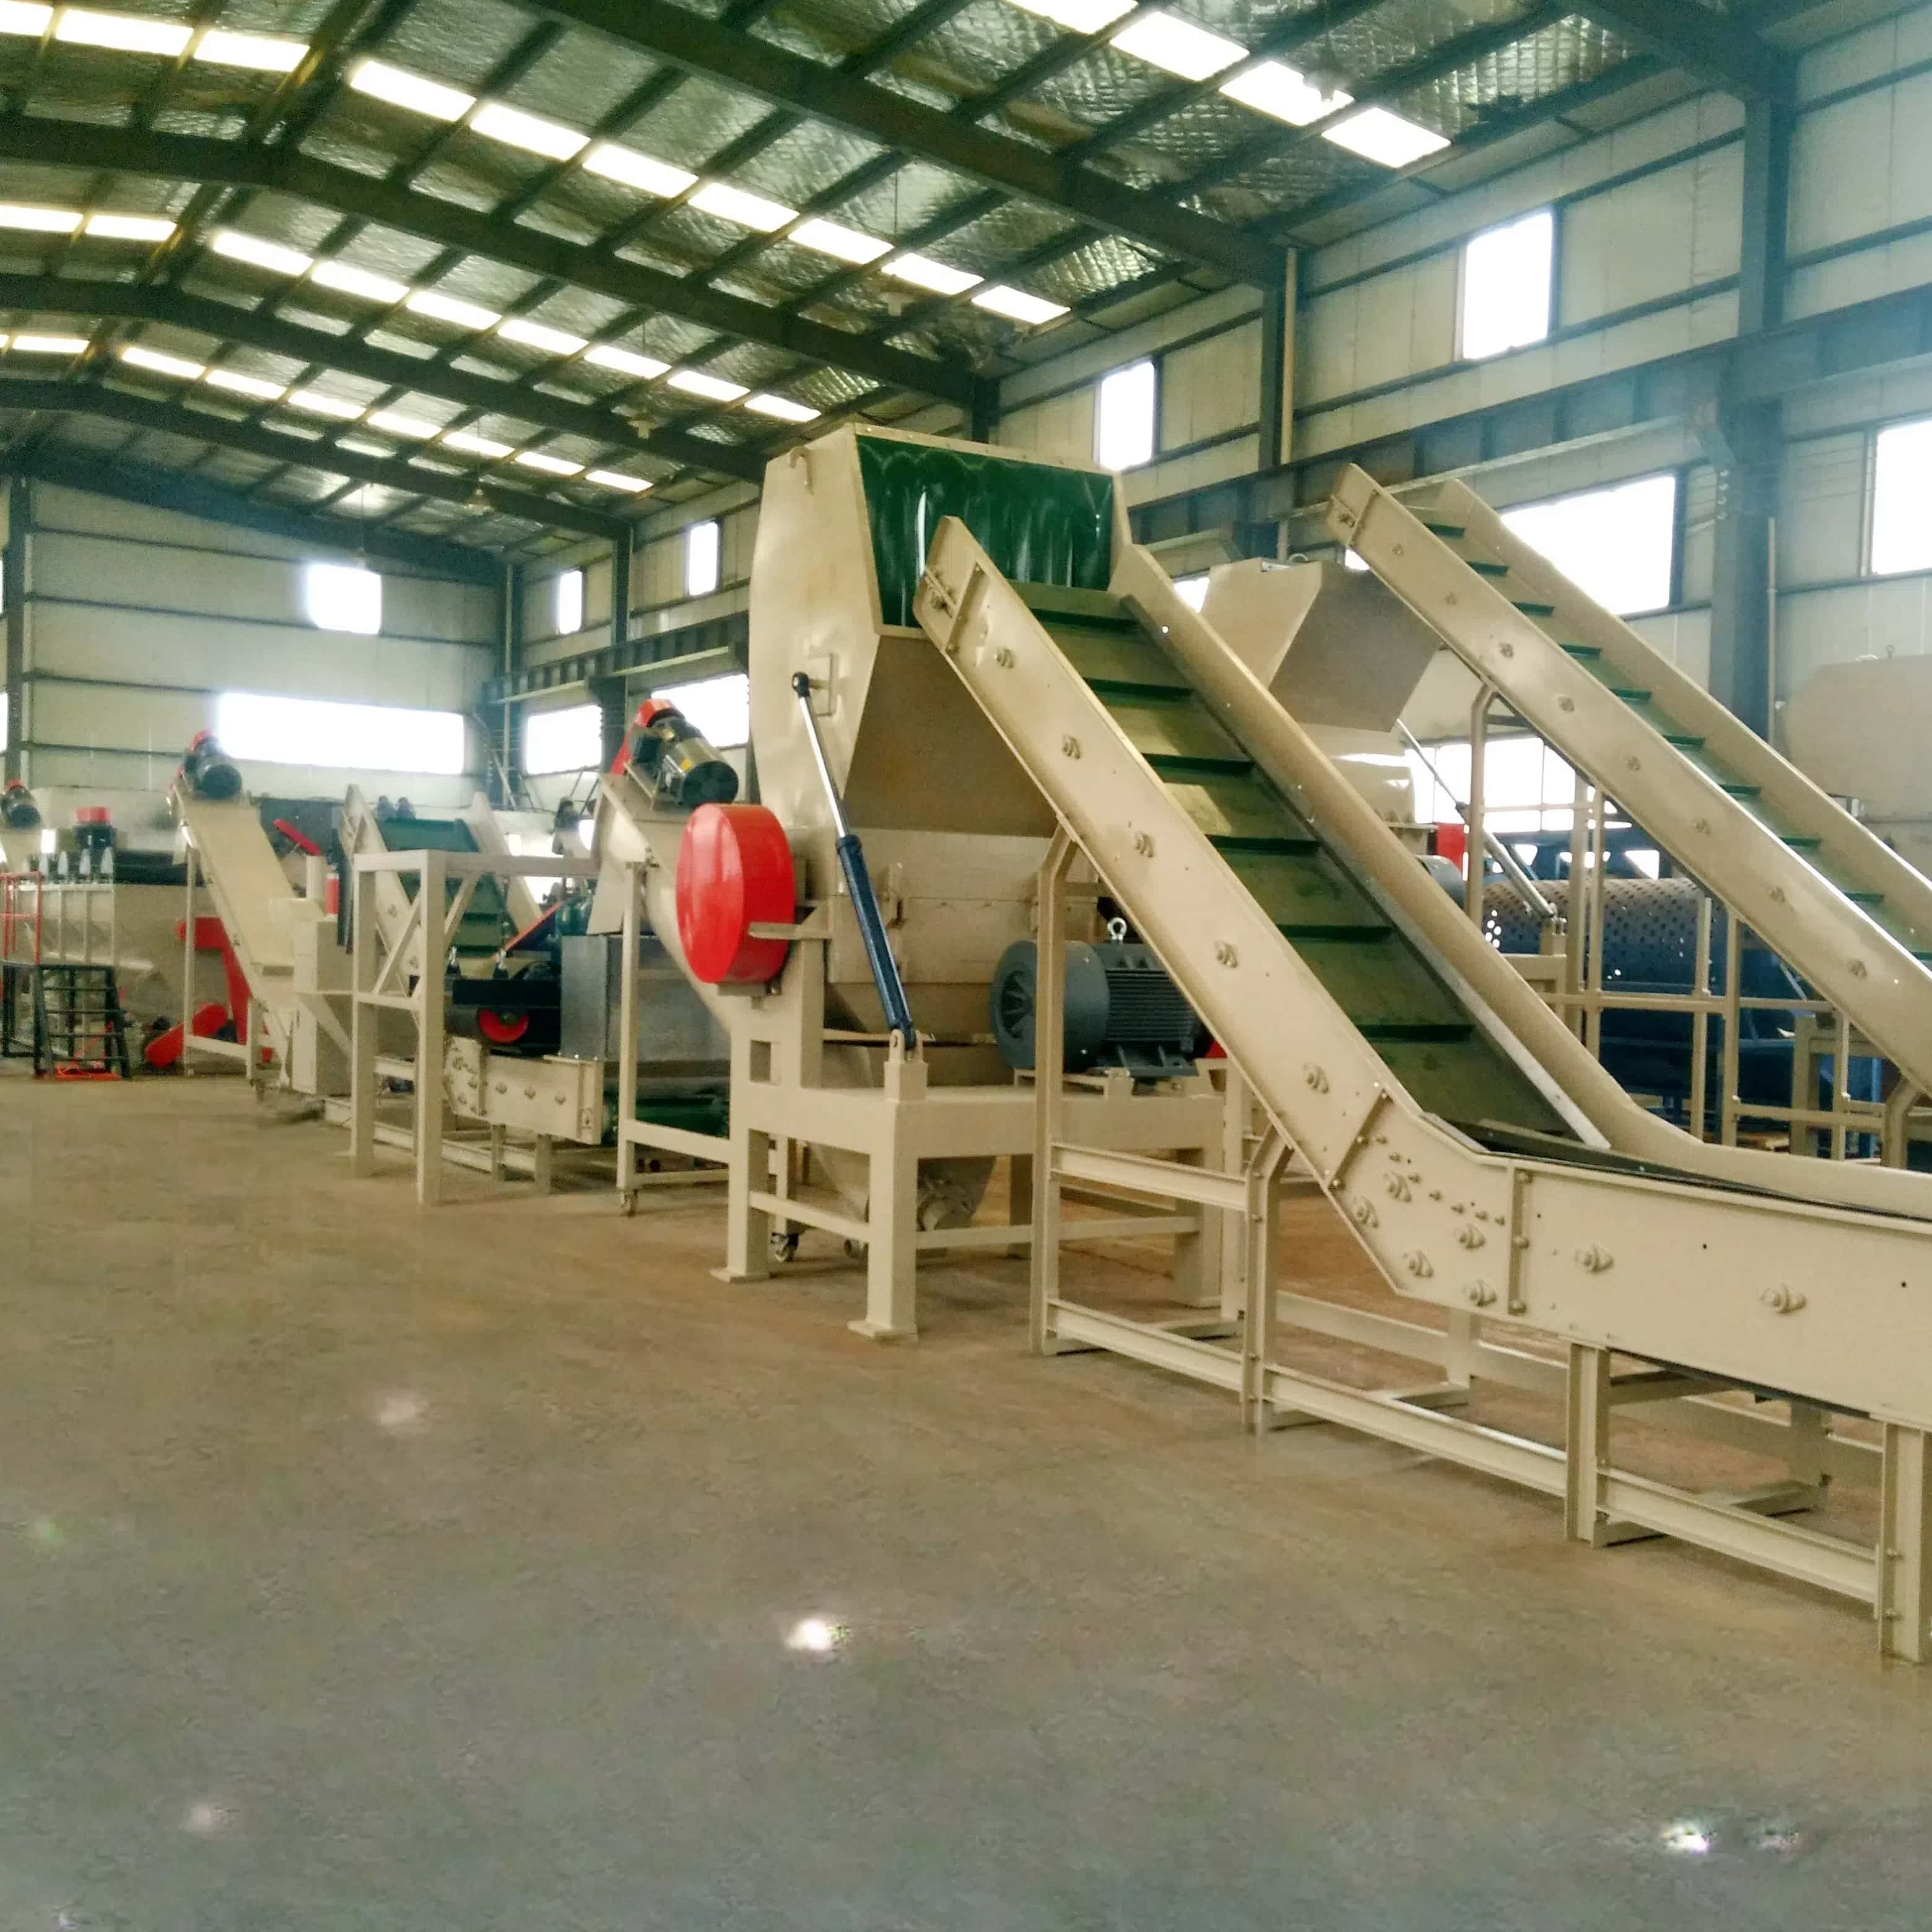
Rinkimas ir pirminis rūšiavimas: aukštos grynumo laipsnio ABS žaliavos užtikrinimas. Pirmasis žingsnis, kuris leidžia pasiekti teigiamų rezultatų ABS perdirbant, yra perdirbimo įmonės gebėjimas rinkti, rūšiuoti ir įsigyti identifikuotų plastikų, pramoninių atliekų, vartotojų po naudojimo atliekų iš elekt...
ŽIŪRĖTI DAUGIAU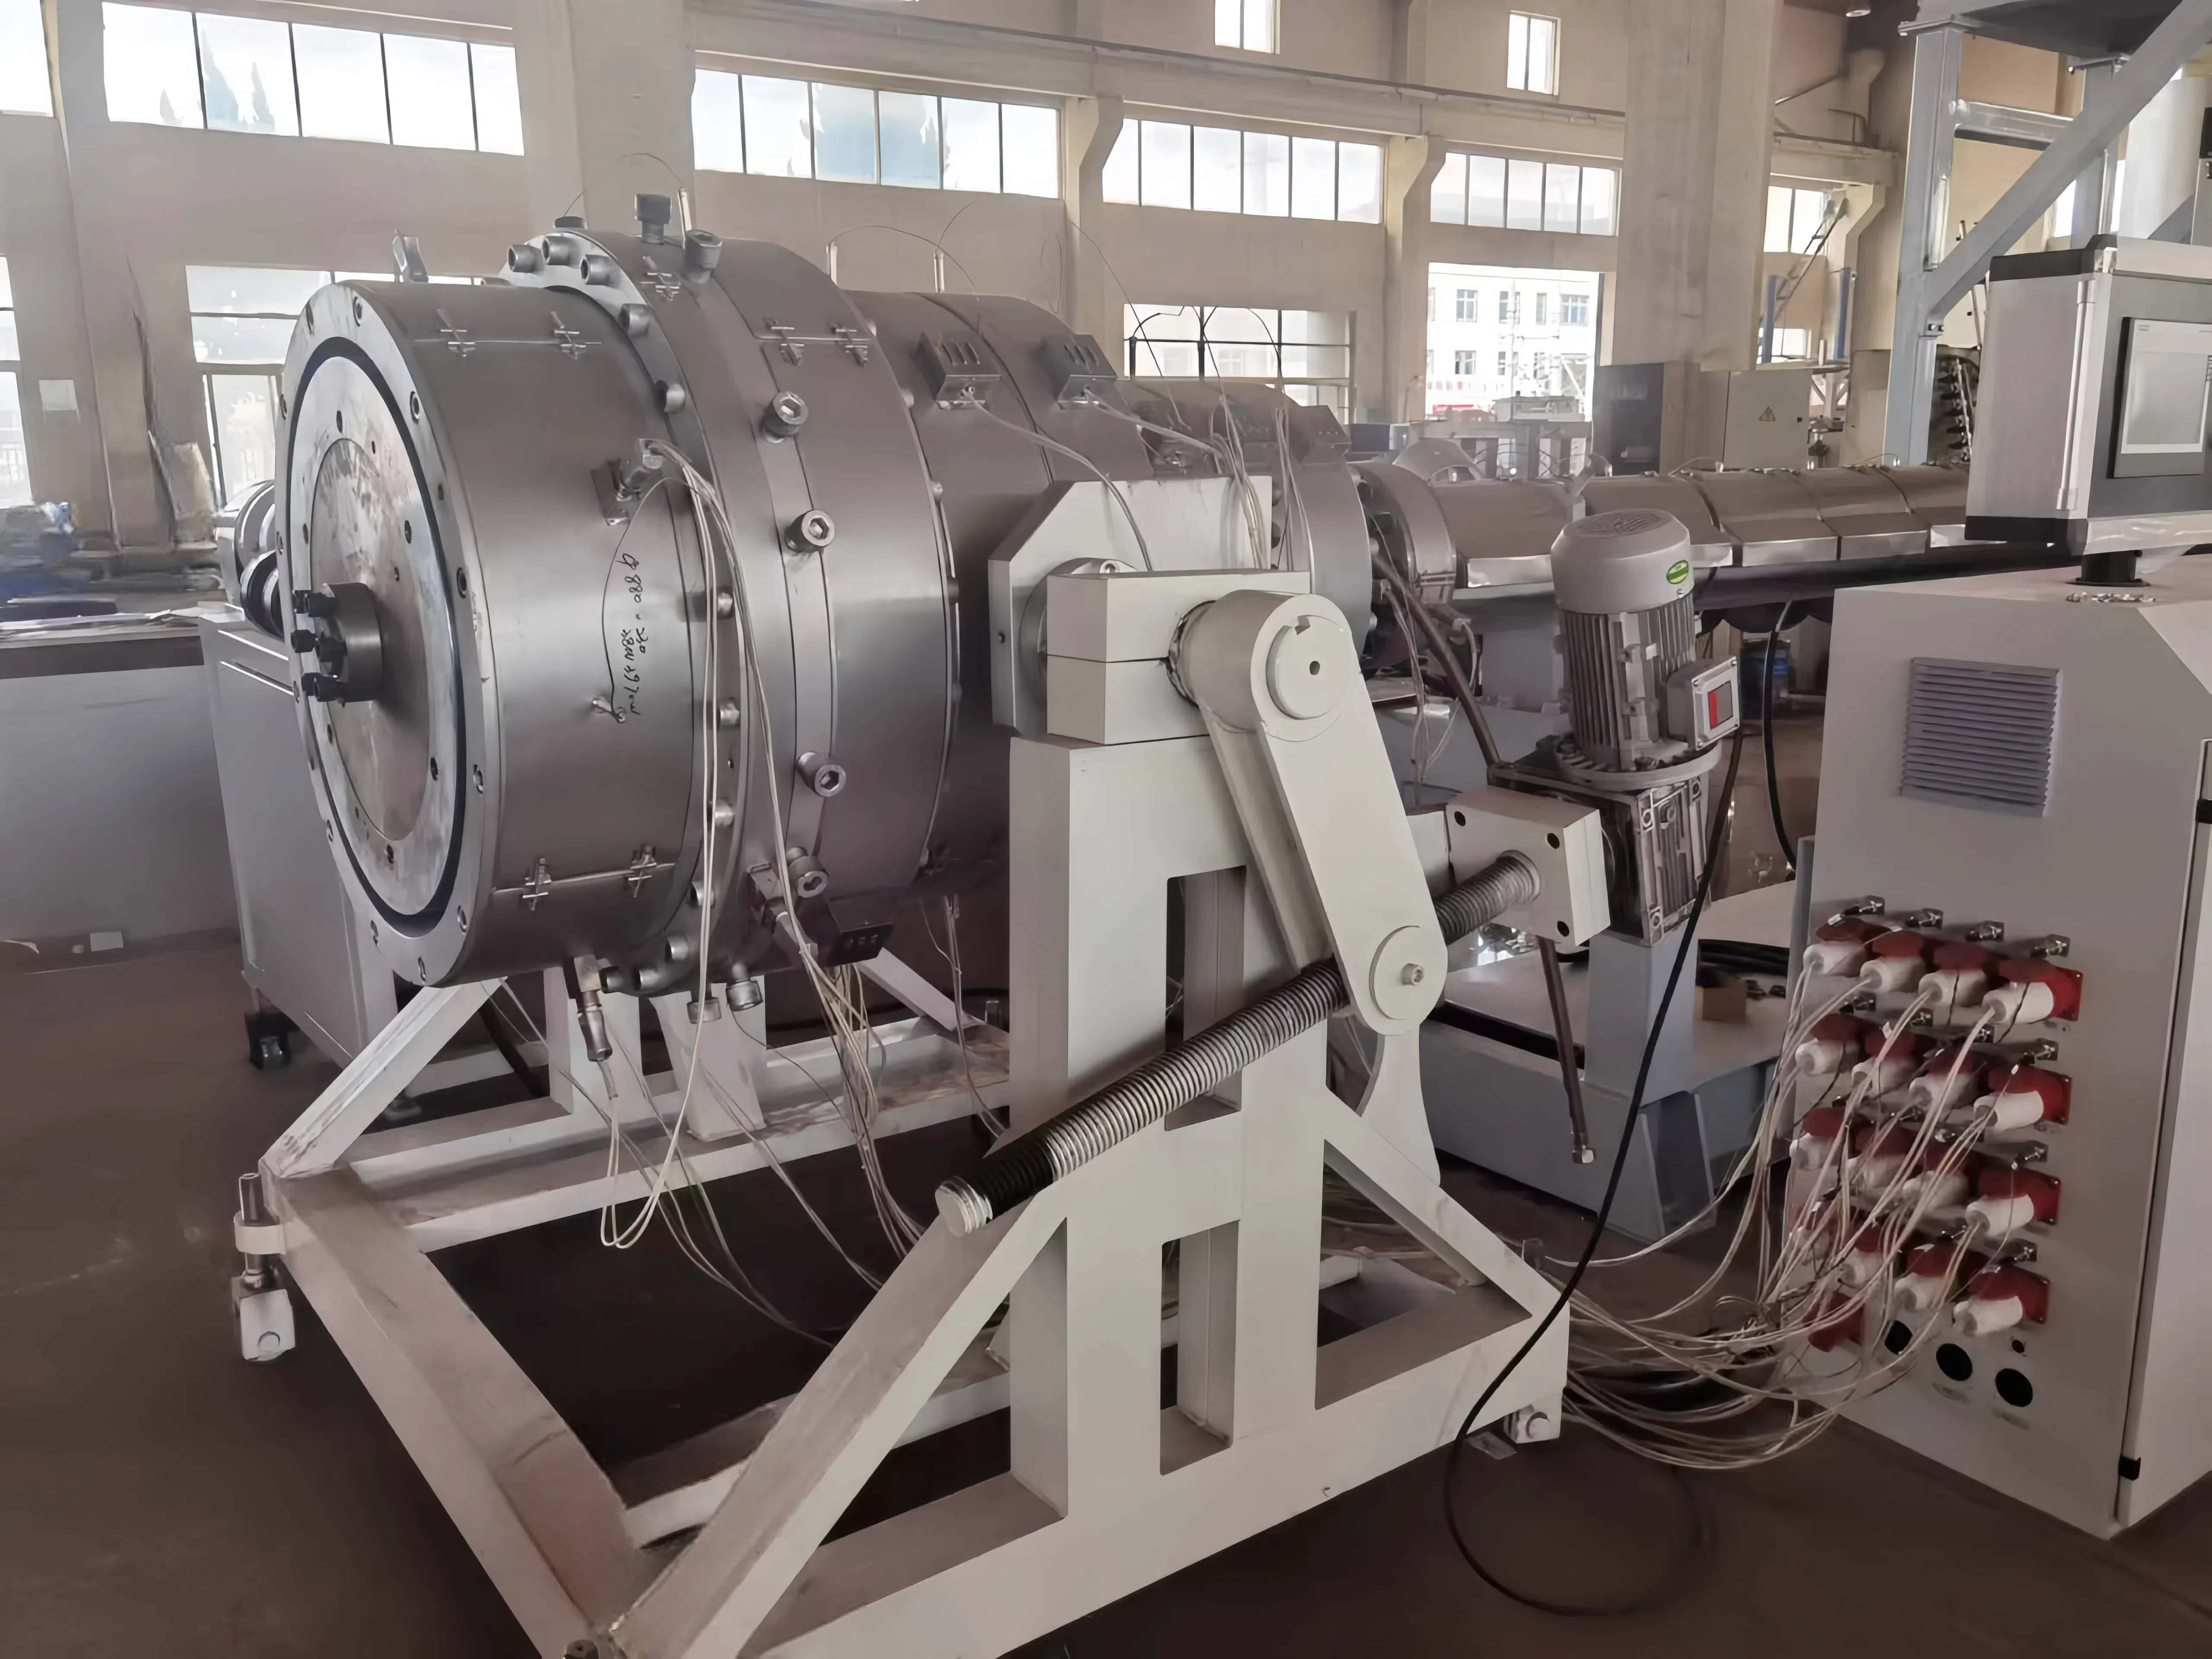
Kokybės defektų šakniniai veiksniai plastikinių vamzdžių ekstruzijoje: drėgmė, terminis suskylimas ir lydymosi nestabilumas. Likusi drėgmė plastikiniuose granuliukuose sukelia garų susidarymą ekstruzijos metu, dėl ko gaminio viduje susidaro burbulai ir tuštumos. Jei plas...
ŽIŪRĖTI DAUGIAU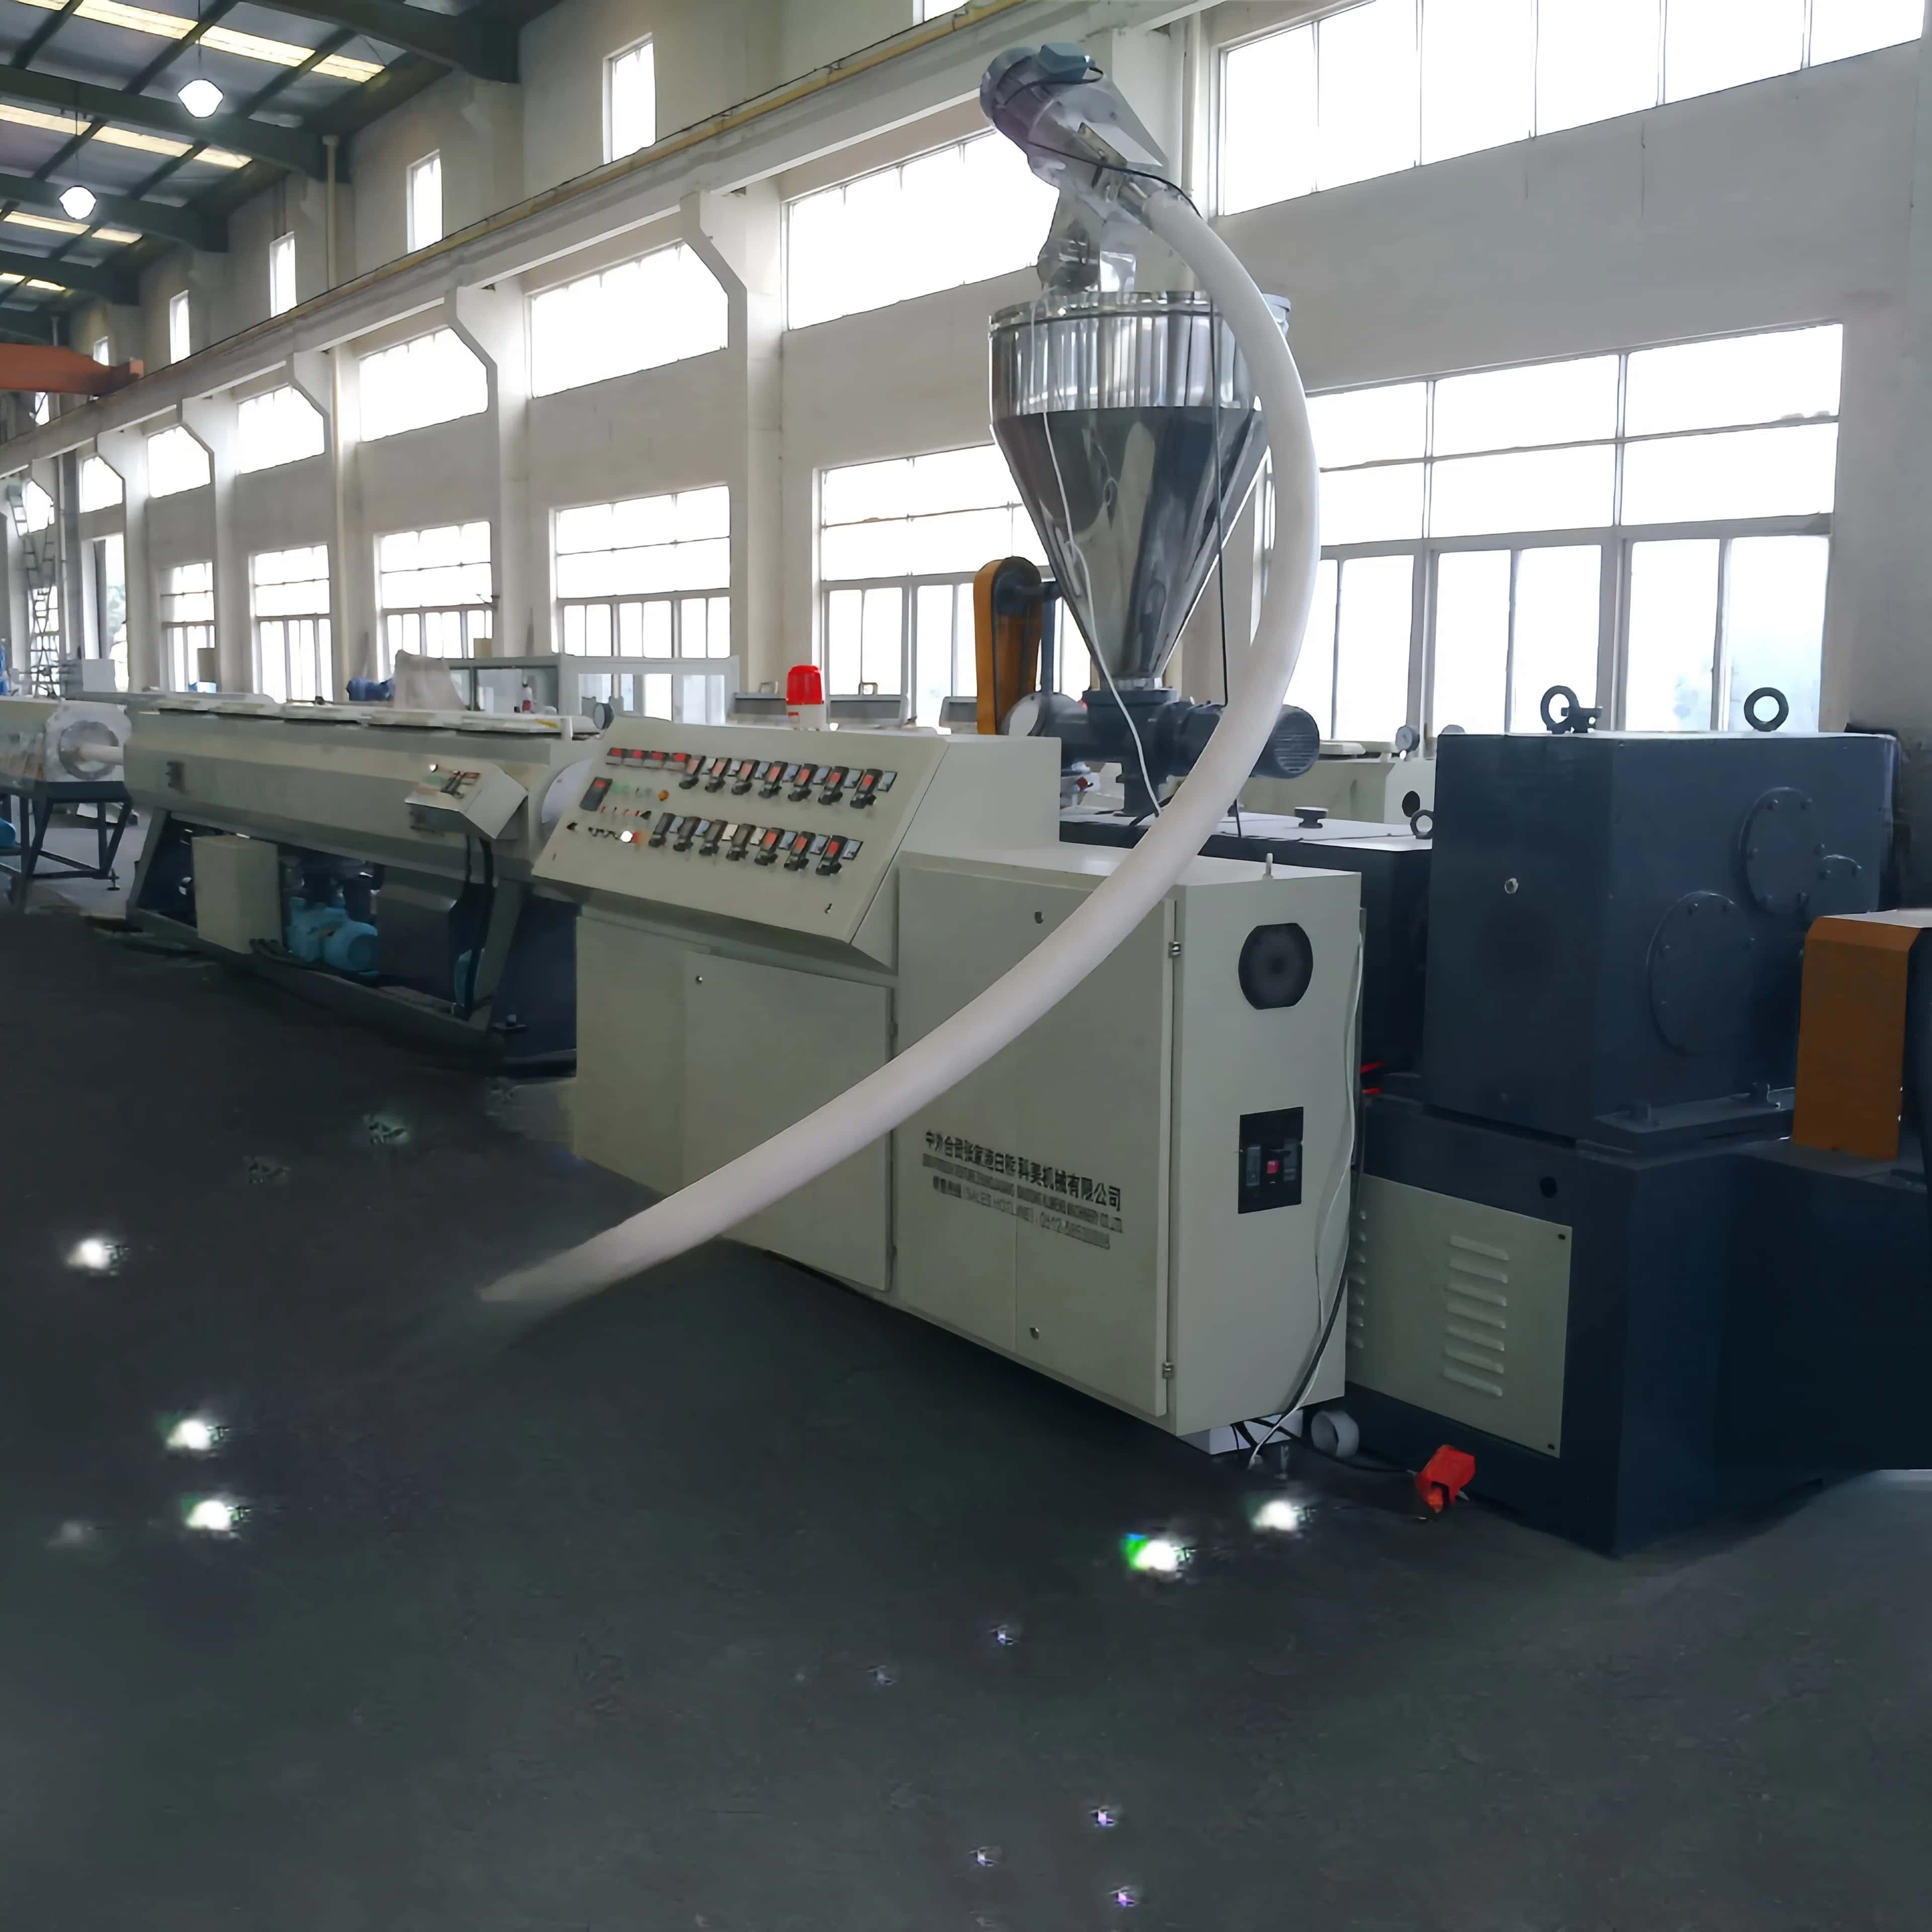
Tikslūs ekstruzijos procesai: sraigčių konstrukcija ir varomieji įrenginiai optimaliam lydymo kokybės pasiekimui. Plastikinių vamzdžių ekstruzijos metu lydymo kokybės pasiekimas prasideda nuo sraigčių konfigūracijos ir naudojamo varomųjų įrenginių tipo. PVC perdirbėjai dažniausiai pageidauja dvigubų...
ŽIŪRĖTI DAUGIAU
Sužinokite apie aukštos kokybės plastikų perdirbimo mašinas, plastikų maišymo mašinas ir plastikų ekstruzijos mašinas, sukurtas efektyviam plastikinių vamzdžių ekstruzijos gamybai. Patikimi ekstruderiai ir pagalbinės mašinos didina našumą.
Jinfeng Sanxing ekonominis kūrimo zona, Zhangjiagang miestas, Suzhou miestas, Jiangsu provincija, Kinija
Autorių teisės © 2024 Zhangjiagang Baixiong Klimens Machinery Co., Ltd. | Privatumo politika
 EN