
Kërko telefonatë:
+86-13506224031
Mbështetje online
[email protected]
Vizitoni zyrat tona
Kërko telefonatë:
Mbështetje online
Vizitoni zyrat tona
Sfida të riciklimit të PP dhe PE: Atributet e materialeve dhe ndryshimet në problemet e riciklimit Proceset e riciklimit të PP dhe PE Duke pasur parasysh vetitë e riciklimit të materialeve, PP dhe PE sillen ndryshe. PP kërkon kontroll të veçantë të temperaturës gjatë ...
SHIKO MË SHUMË
Degrada termike: Barriera kryesore për riciklimin e besueshëm të ABS-it. Mekanizmat e hollësishëm të rrjedhjes së shkruar dhe humbjes së rezistencës ndaj goditjeve në ABS-in me gropa. Gjatë riciklimit të ABS-it, prerja e zinxhirëve polimerikë shkaktohet nga ciklet e përsëritura termike. Si pasojë, moleku...
SHIKO MË SHUMË
Pajisje specializuar për riciklimin e filmave bujqësore të kontaminuara nga toka, lagështia dhe mbetjet organike. Filmët bujqësorë të përdorur janë të kontaminuar nga lagështia, toka dhe mbetjet organike (rreth 30–60% e peshës së tyre), të cilat përbëhen nga mbetjet e bimëve...
SHIKO MË SHUMË
Ngrohja me saktësi siguron shkrirjen dhe prerjen e përsëritshme të PVC-së. Temperatura e qëndrueshme e shkrirjes për reologjinë dhe rrjedhën e shkrirjes së përsëritshme të PVC-së: Temperaturat e shkrirjes duhet të jenë të qëndrueshme dhe të varen në intervalin 160–220 °C për reologjinë optimale të PVC-së. Kur shkrirja ...
SHIKO MË SHUMË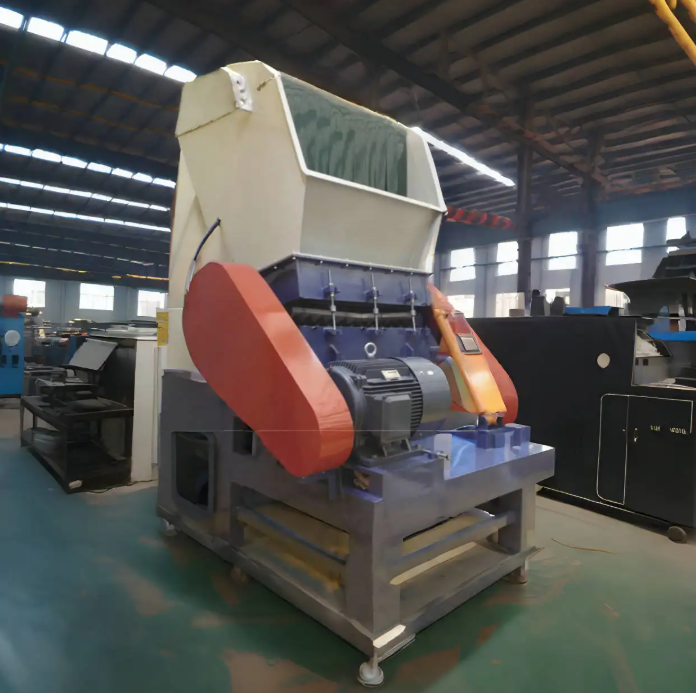
Menaxhimi i zinxhirit të furnizimit për materiale të para është pika e fillimit për sigurimin e cilësisë së produktëve të foliave plastike. Materiale të para me cilësi të ulët, përfshirë rezinën që nuk është në përputhje me specifikimet e pritshme, ose rezinën e kontaminuar me...
SHIKO MË SHUMË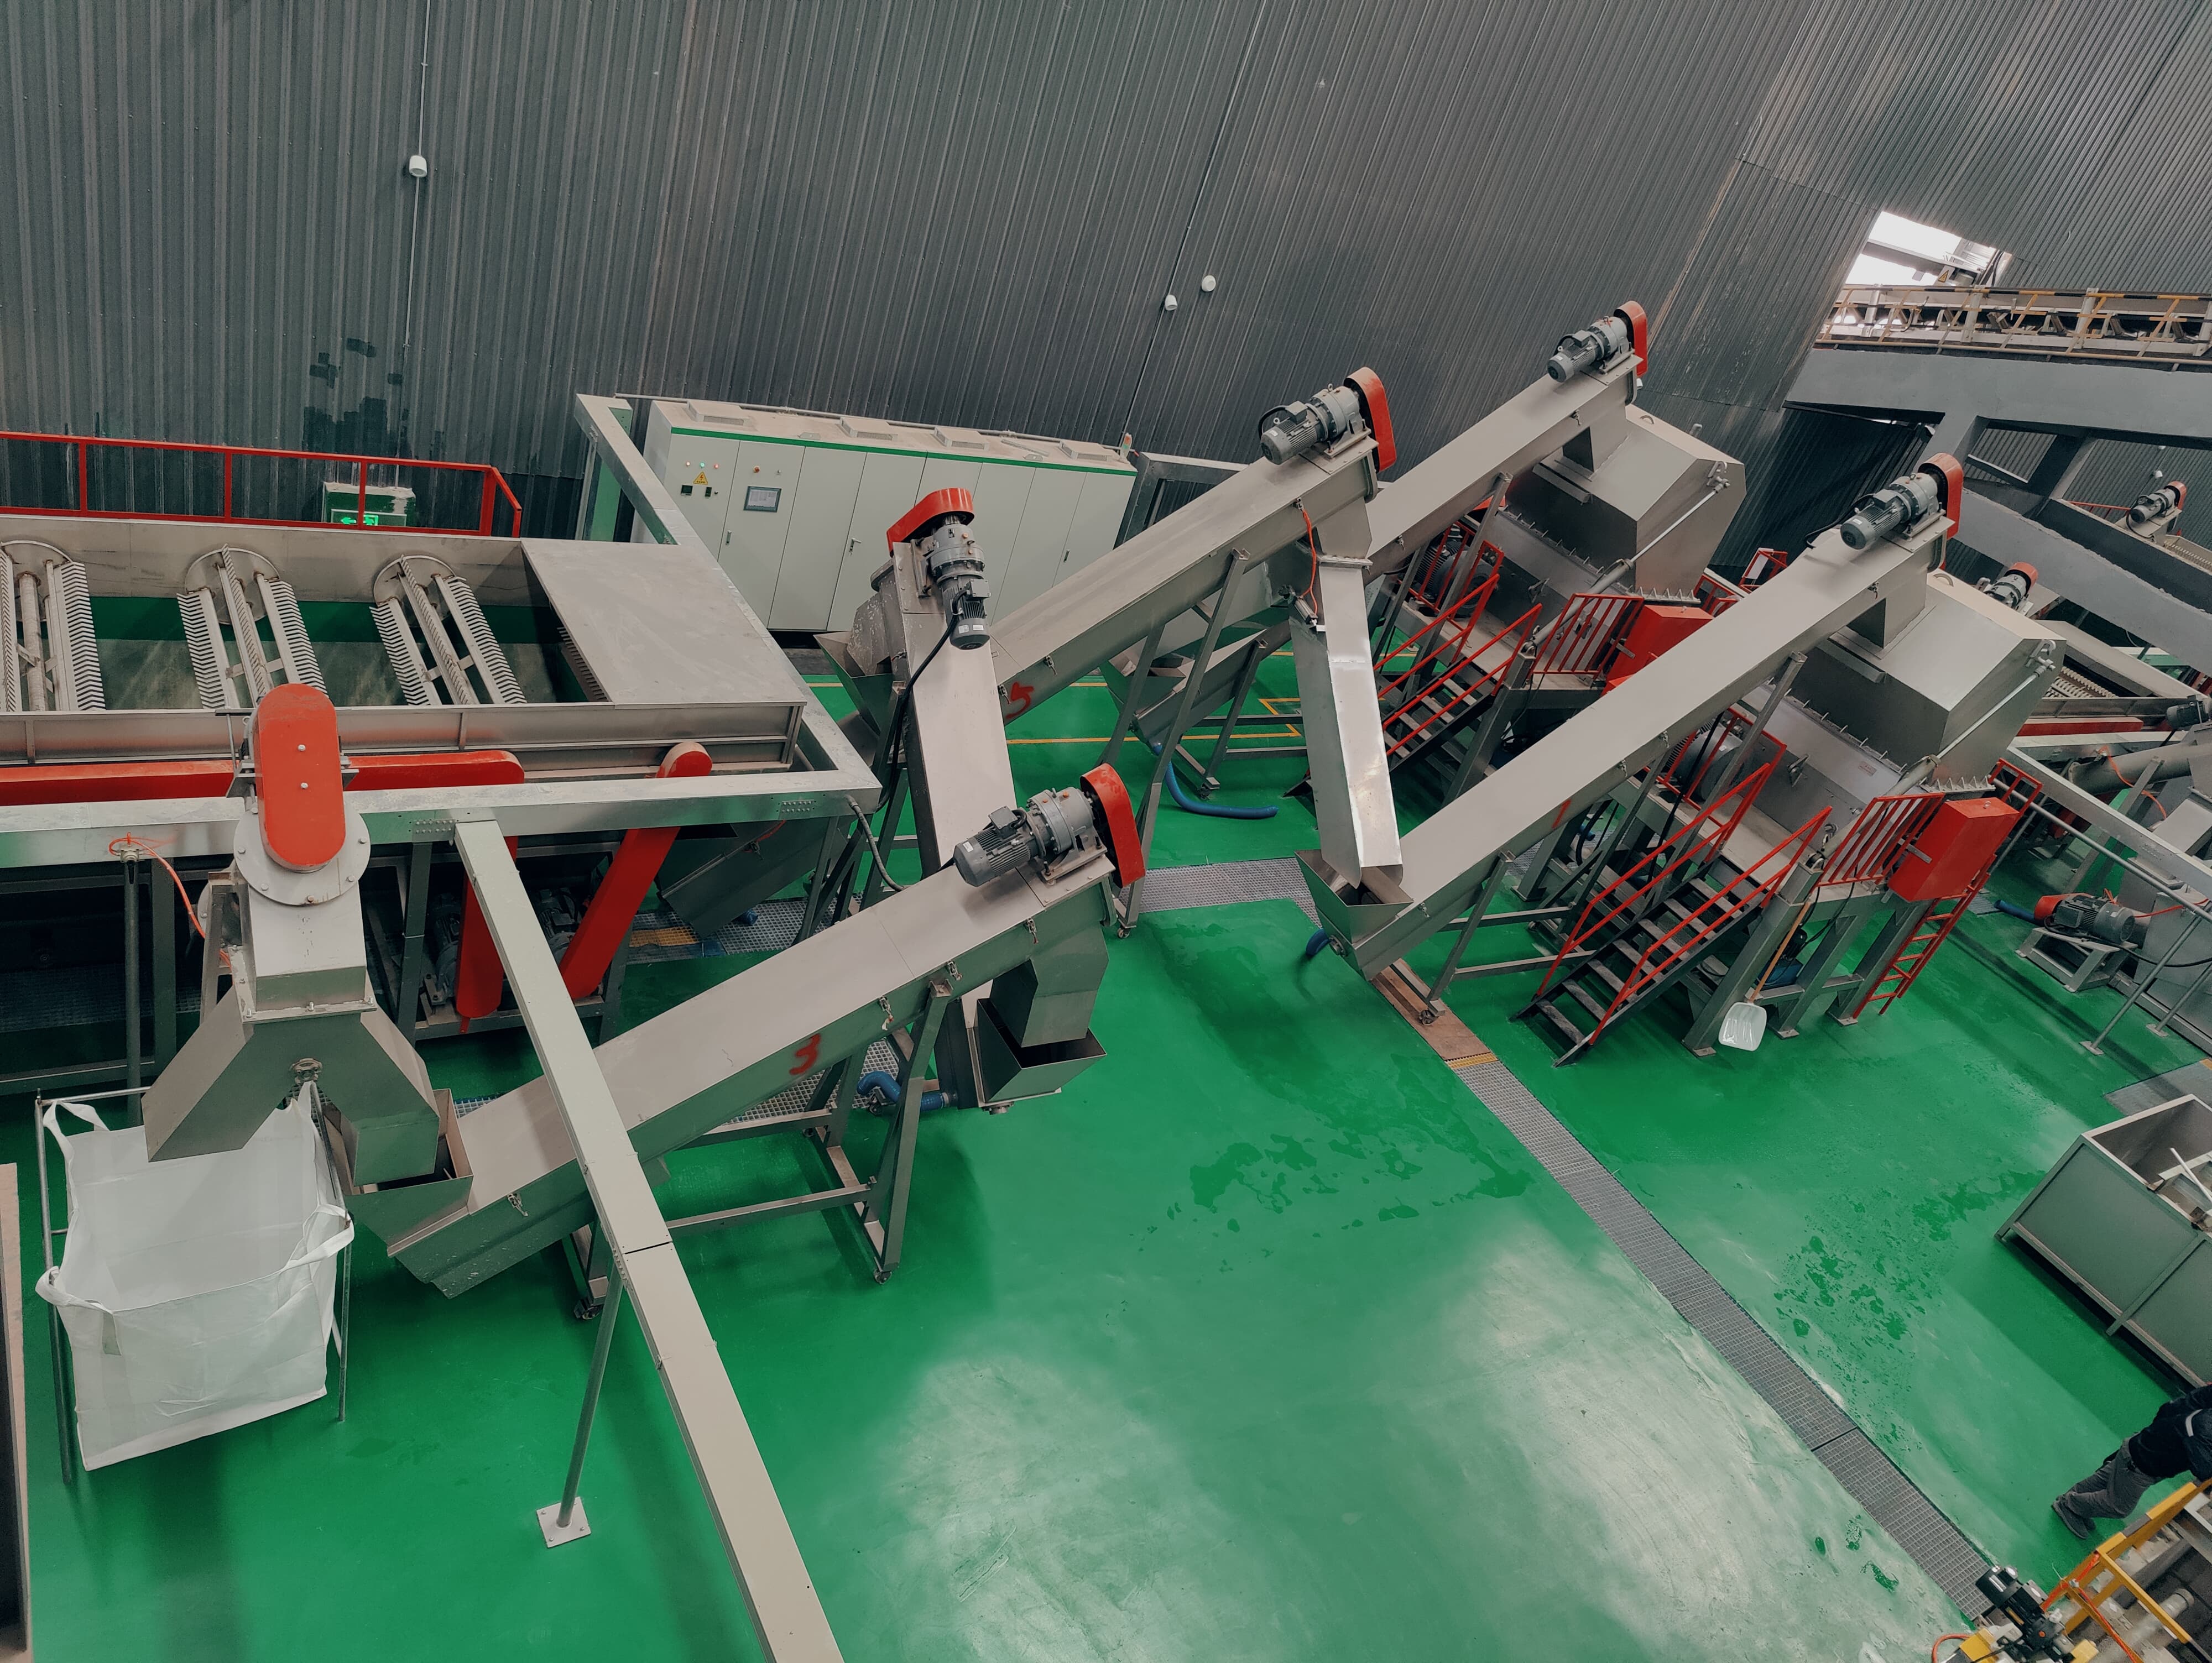
Inxhinieri e saktë: Arritja e standardeve të kërkuara në dimensionet jo standarde të tubave. Tubat e veçantë plastikë kërkojnë inxhinieri të saktë për çdo përpikëri dimensionale. Teknikat e zakonshme të shtrirjes zakonisht nuk funksionojnë për profile asimetrike ose ko...
SHIKO MË SHUMË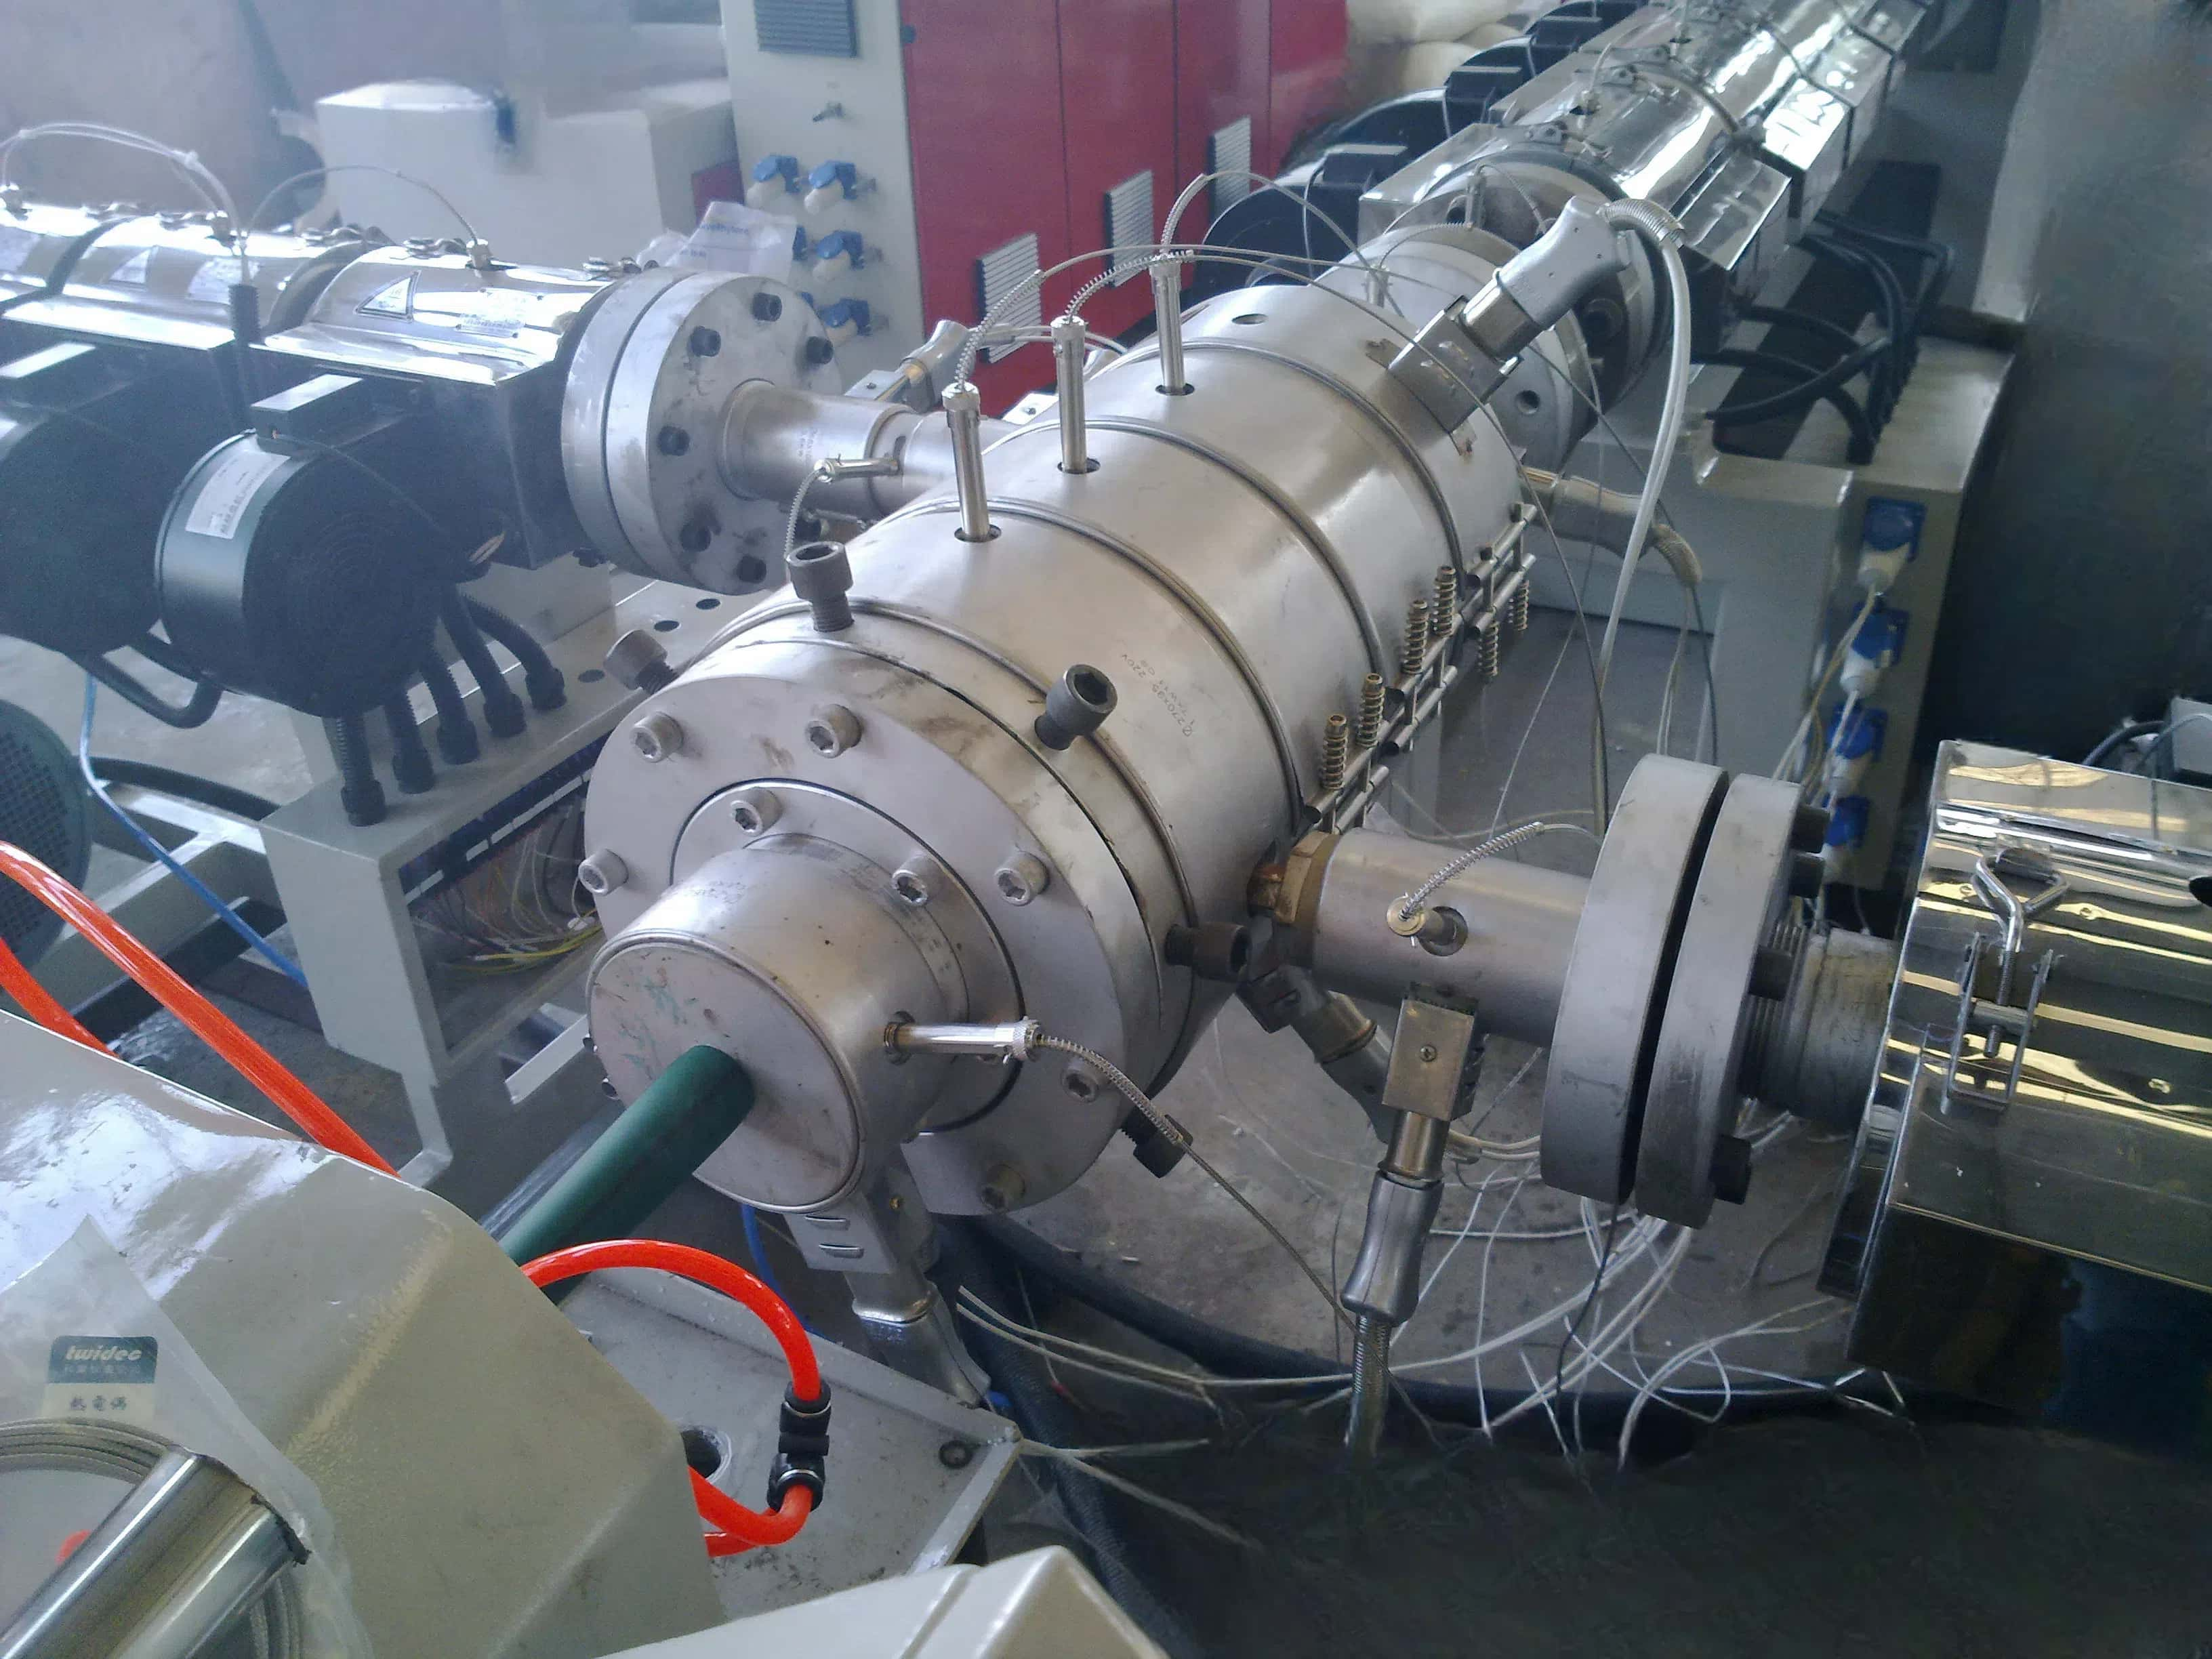
Inxhinieri inovative për sistemet e menaxhimit termik: Në ekstrudimin optimal të tubave plastike, sistemi i menaxhimit termik duhet të ruajë vetitë e konstanta të shkrirjes dhe stabilitetin dimensional të rrjedhës së shkrirë. Menaxhimi i pavlefshëm termik mund të rezultojë në...
SHIKO MË SHUMË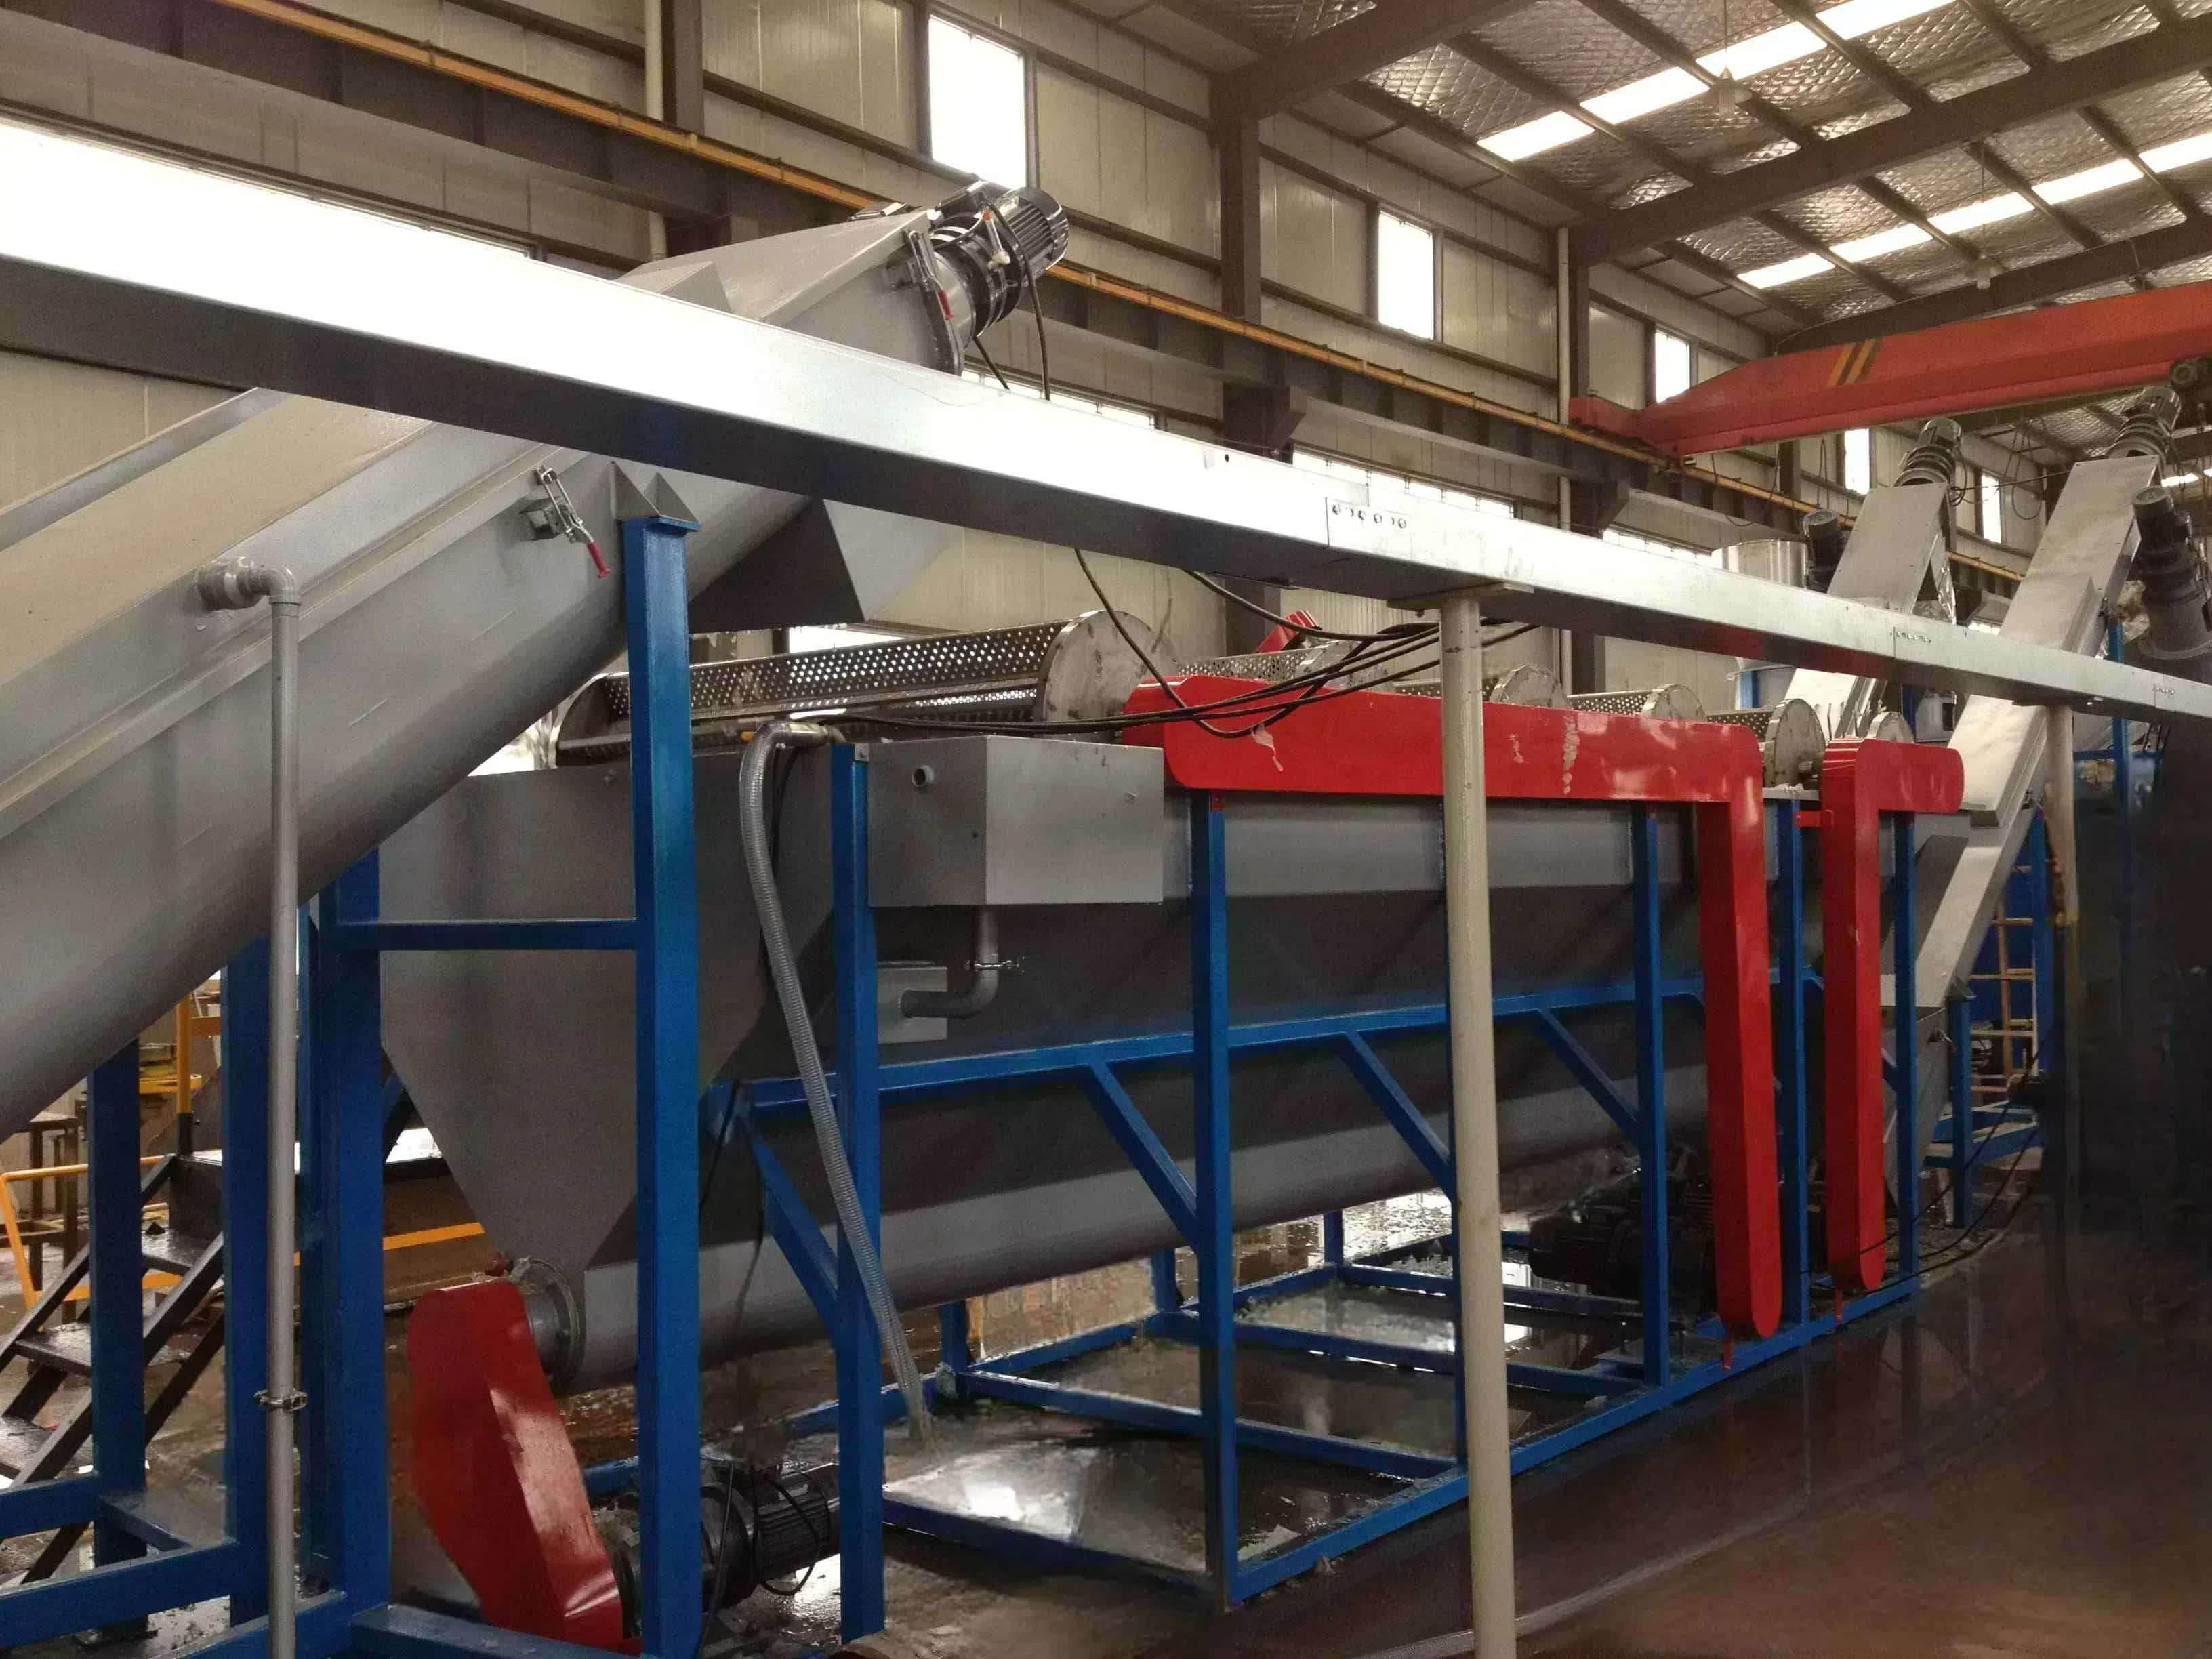
Llogaritja e lehtë e kohës së funksionimit dhe të ROI-së: Si operimi i vazhdueshëm me kohëzgjatje të gjatë ndikon në koston e humbjes së operabilitetit: Operabiliteti dhe koha e ndërprerjes në operimin 24/7. Rentabiliteti për prodhuesit e plastikës në vëllime të larta varet nga mbajtja e operimit të paprekur...
SHIKO MË SHUMË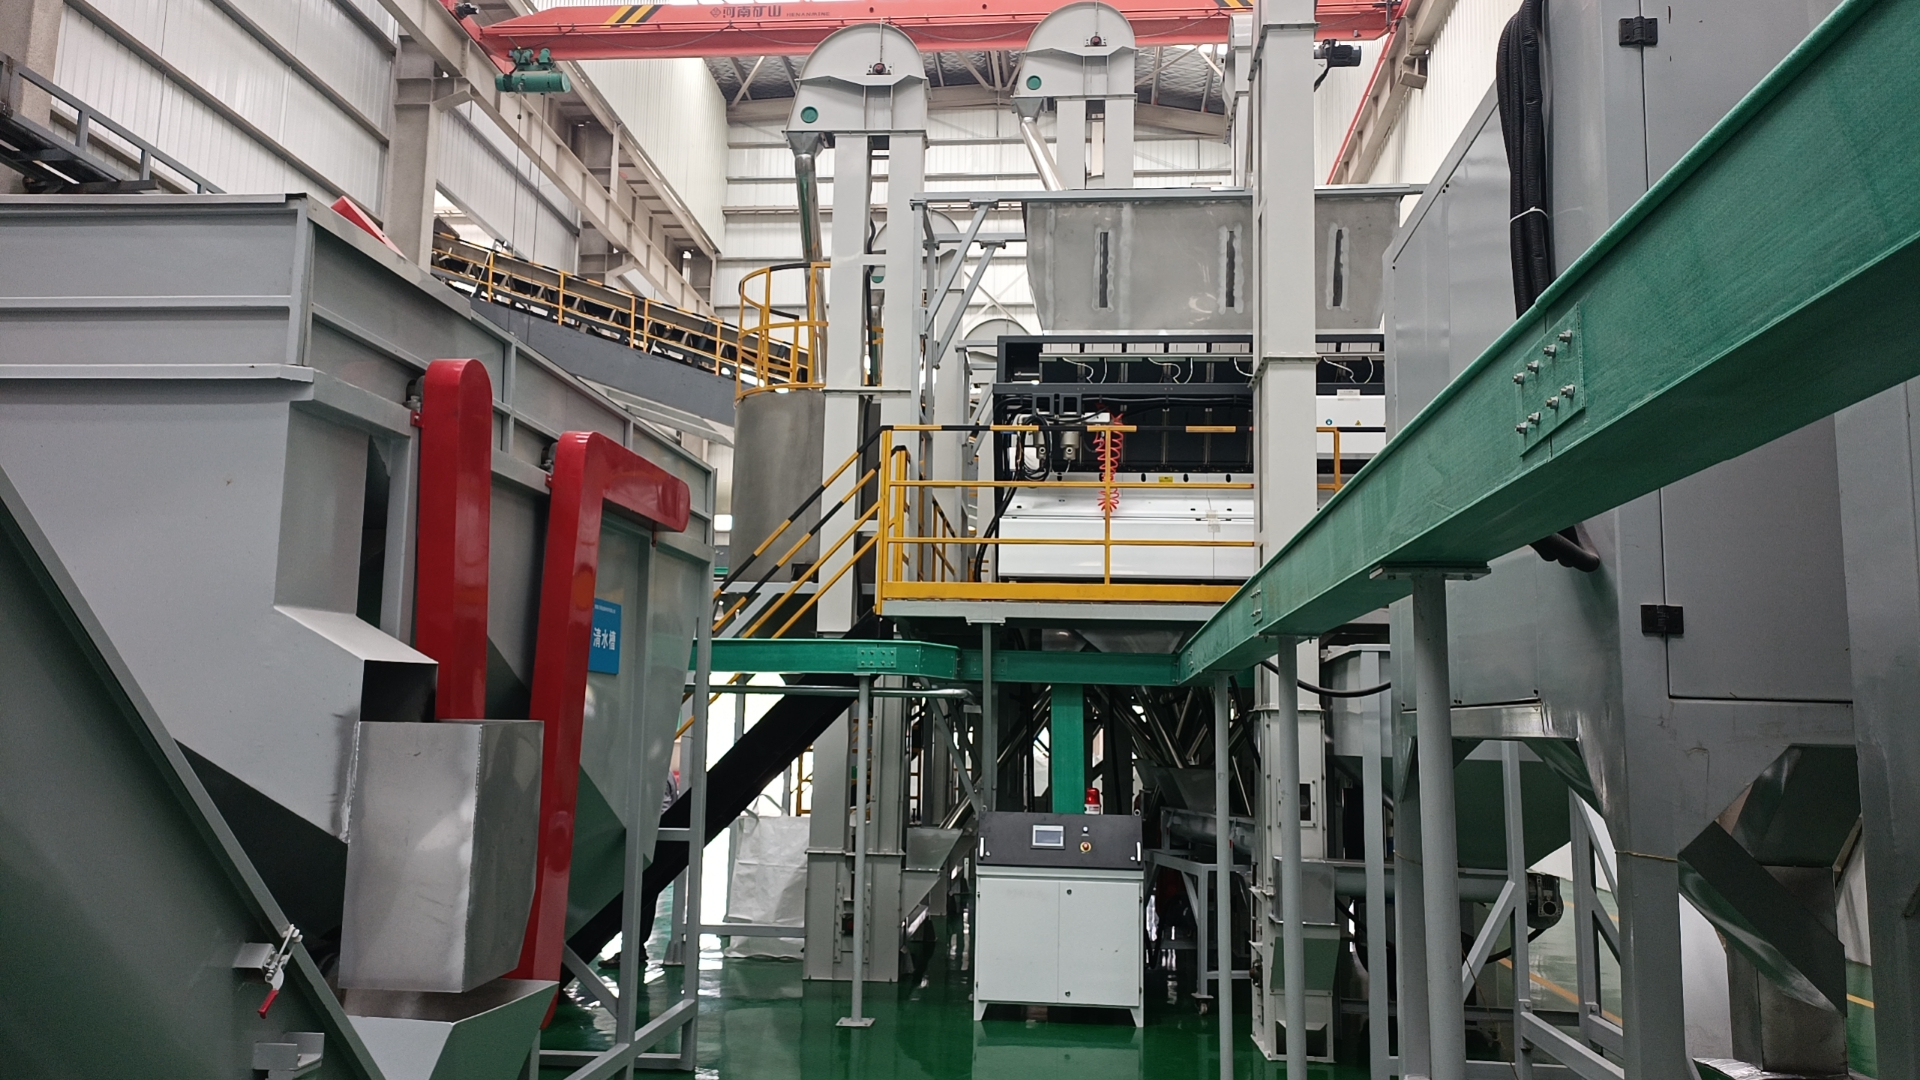
Pse Rëndësia e Efikasitetit Energjetik në Operacionet e Rikuperimit të ABS? Sasia e energjisë që konsumohet gjatë rikuperimit të ABS ka një ndikim të madh në viabilitetin ekonomik dhe në shenjën e jashtme mjedisore të tij. Konsumi i energjisë gjatë operacioneve të rikuperimit të plastikës përbën...
SHIKO MË SHUMË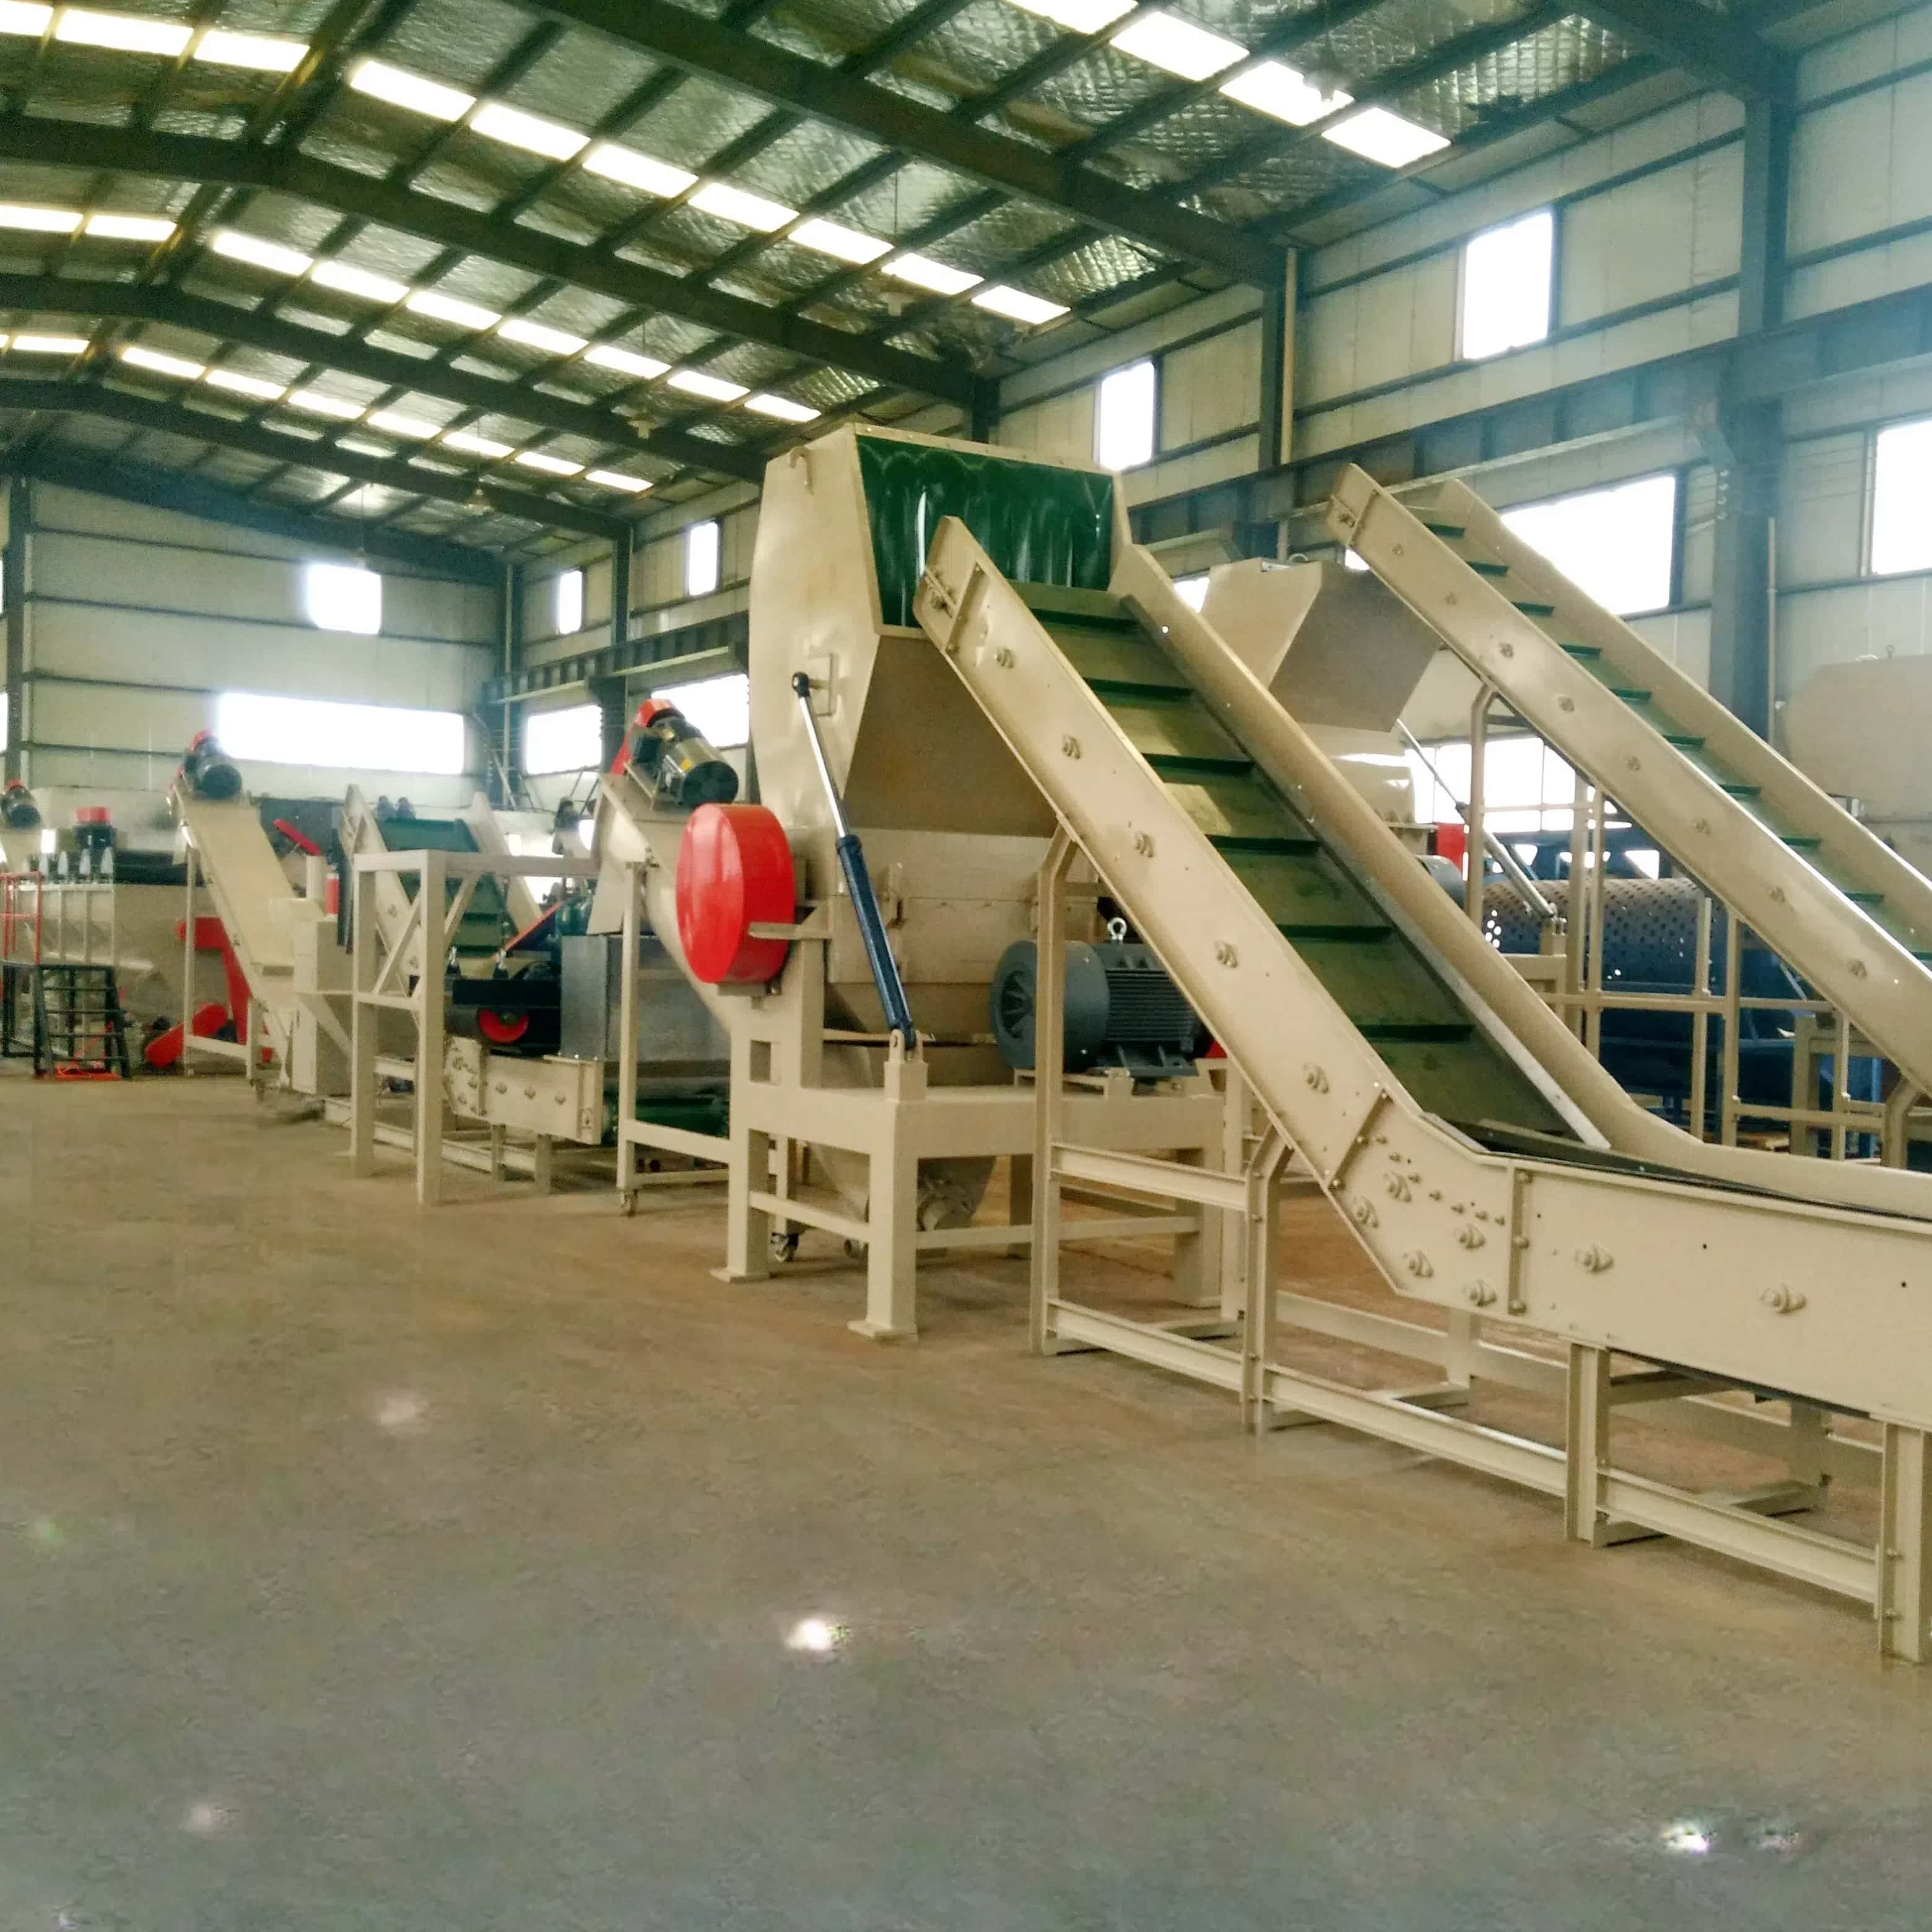
Mbledhja dhe paraseparimi: Sigurimi i materialeve të hyrëshme ABS me lartësi të pastërtisë. Hapi i parë për arritjen e rezultateve pozitive në riciklimin e ABS-it është aftësia e objektit të riciklimit për të mbledhur, klasifikuar dhe blerë plastika me identifikim, mbetje dhe mbetje pas përdorimit nga elektronika...
SHIKO MË SHUMË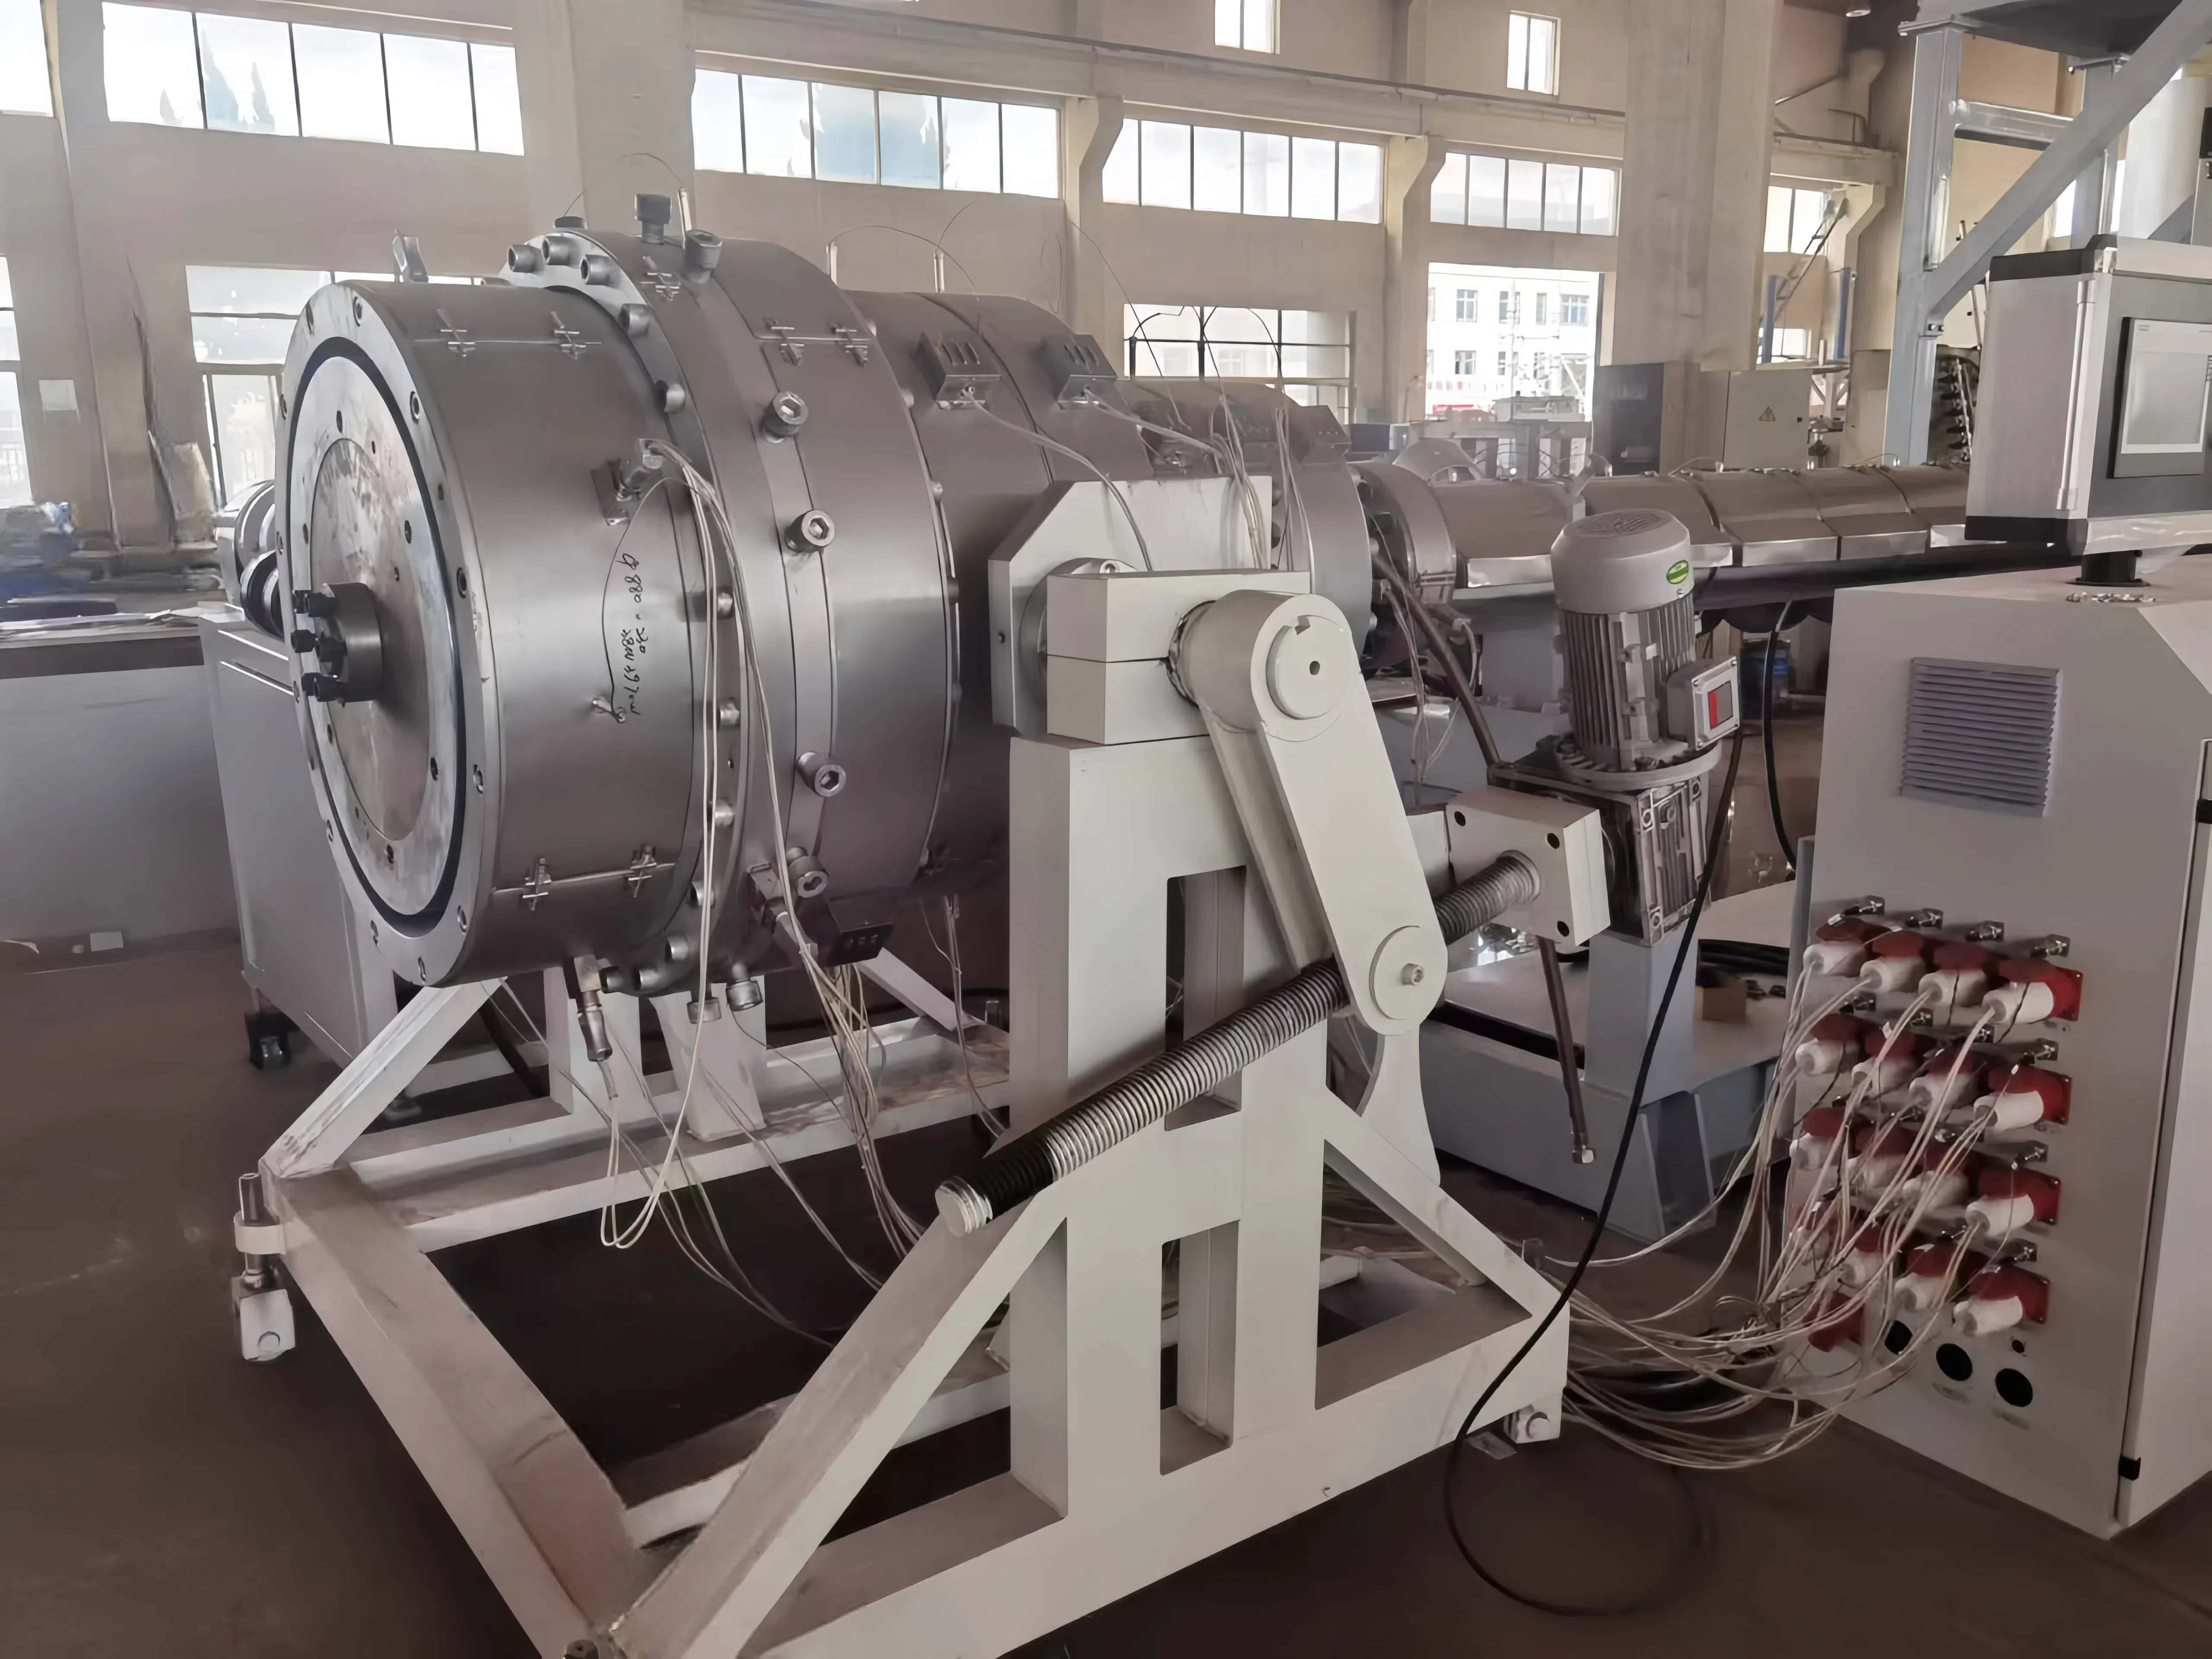
Shkaqet e thella të defekteve të cilësisë në ekstrudimin e tubave plastike: Ujësia, degradimi termik dhe papërshtatshmëria e shkrirjes. Ujësia e mbetur në grurëzat plastike shkakton formimin e avujve gjatë ekstrudimit, i cili krijon flluska dhe boshllëqe në produkt. Nëse plastika...
SHIKO MË SHUMË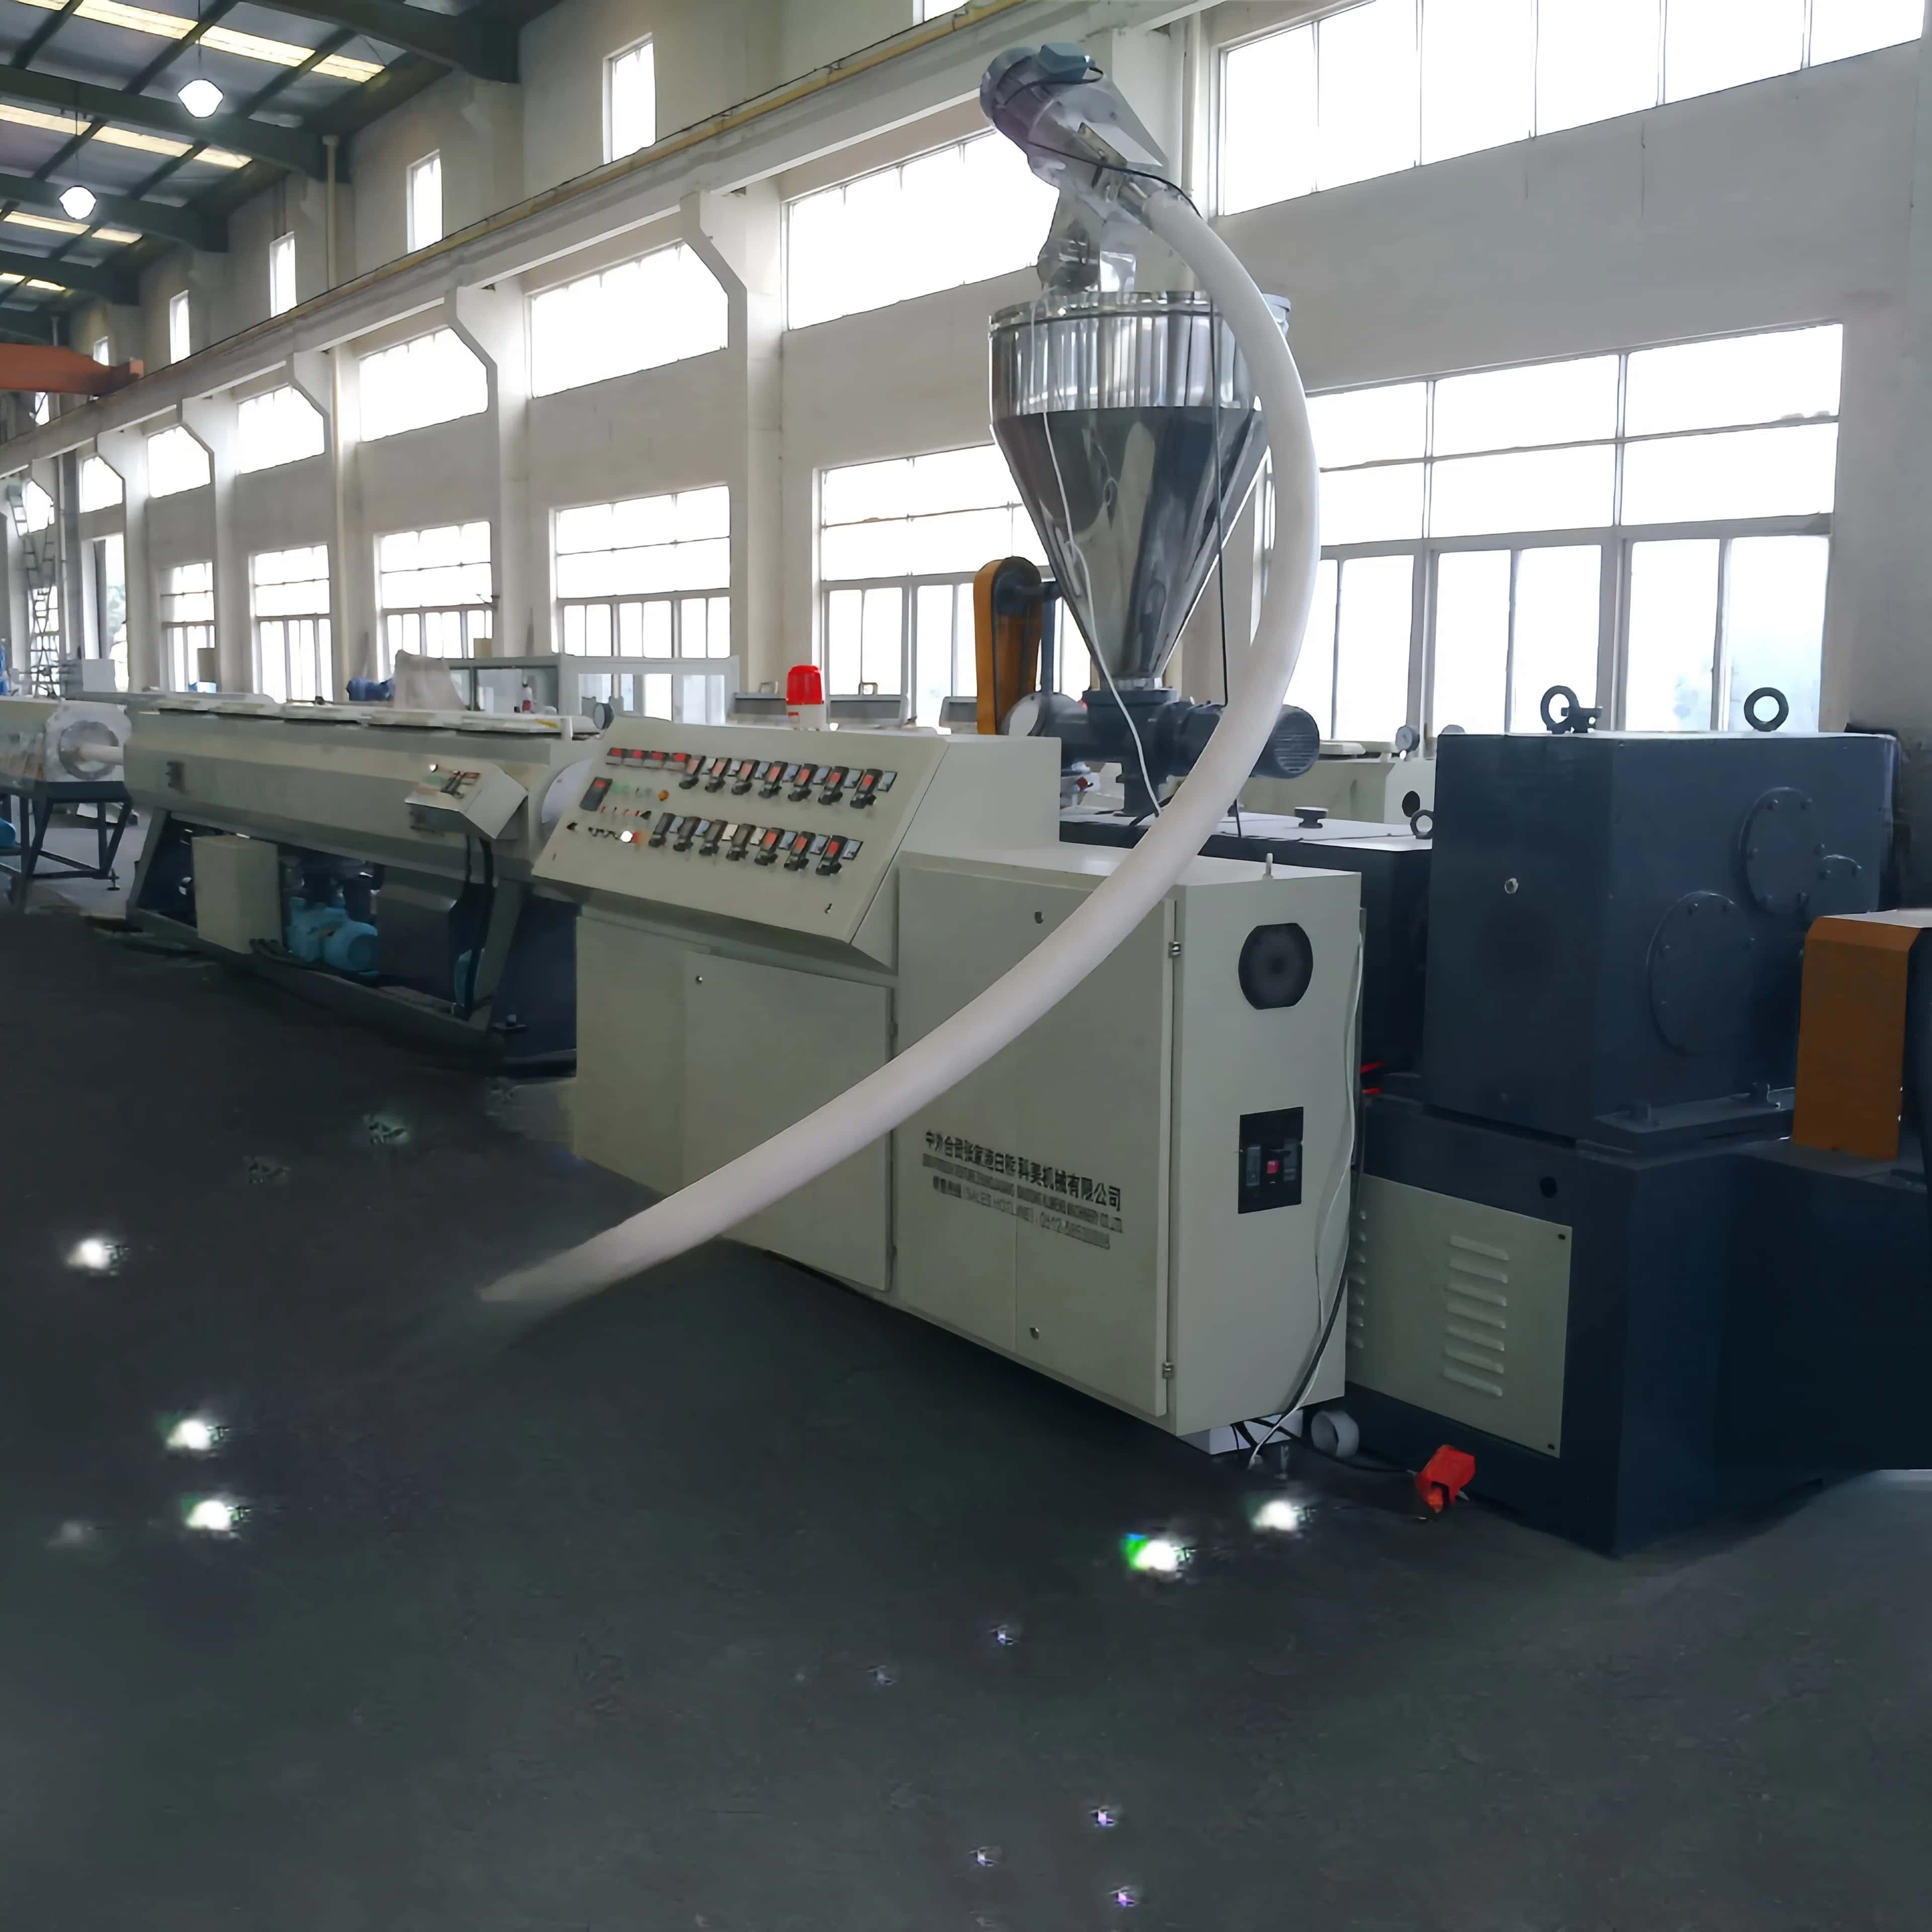
Ekstrudimi i saktë: Projektimi i shkrujtit dhe sistemet e drejtimit për cilësinë optimale të shkrirjes. Arritja e cilësisë së shkrirjes për ekstrudimin e tubave plastike fillon me konfigurimin e shkrujtrave dhe llojin e sistemit të drejtimit që përdoret. Procesuesit e PVC-së zakonisht preferojnë shkrujtrat binarë...
SHIKO MË SHUMË
Zbuloni makinat e riciklimit të plastikeve me performancë të lartë, makinat për përzierjen e plastikeve dhe makinat e ekstrudimit të plastikeve të dizajnuara për prodhimin efikas të ekstrudimit të tubacioneve plastike. Ekstrudatorët dhe makineri ndihmëse të besueshëm rrisin produktivitetin.
Zona Ekonomike Jinfeng Sanxing, Qyteti Zhangjiagang, Qyteti Suzhou, Prefektorati Jiangsu, Kinia
Të drejta të autorit © 2024 nga Zhangjiagang Baixiong Klimens Machinery Co., Ltd. | Politika e Privatësisë
 EN