
/ Poproszenie o telefon:
+86-13506224031
Wsparcie online
[email protected]
Odwiedź nasze biuro
/ Poproszenie o telefon:
Wsparcie online
Odwiedź nasze biuro
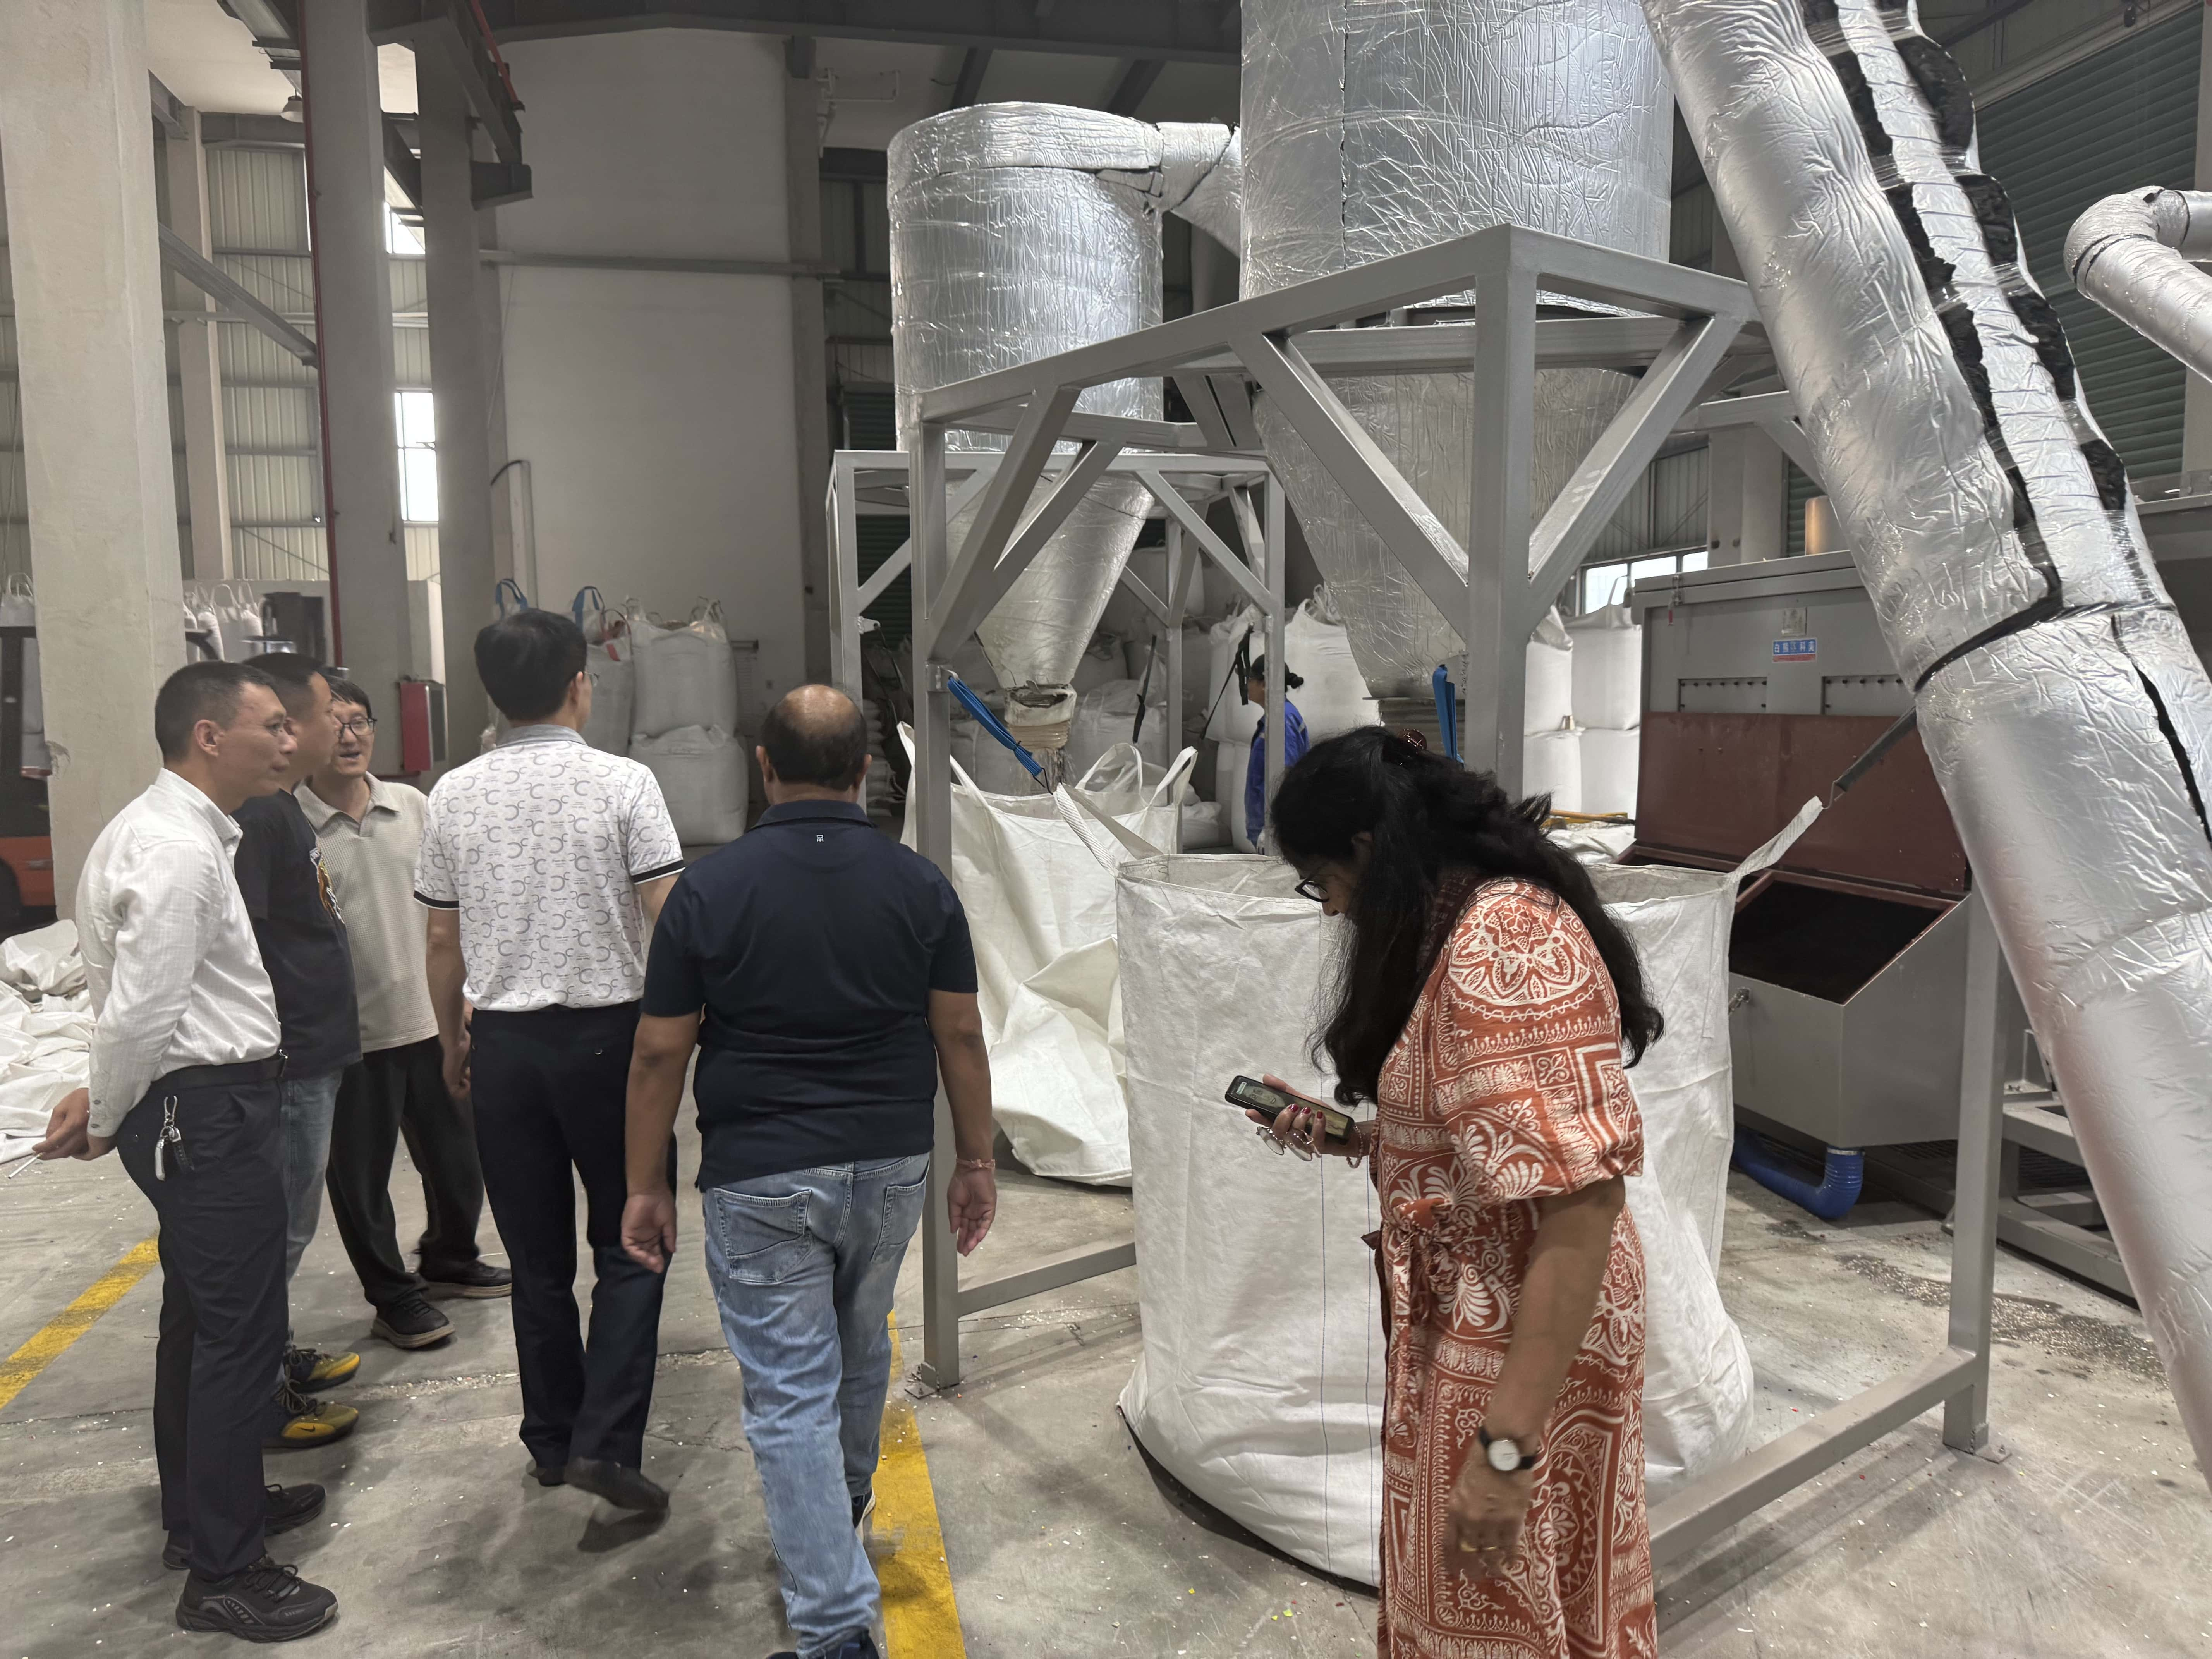
Wyzwania związane z recyklingiem PP i PE: cechy materiałów oraz różnice w problemach związanych z recyklingiem. Procesy recyklingu PP i PE różnią się od siebie ze względu na właściwości tych materiałów. PP wymaga specyficznego sterowania temperaturą podczas...
POKAŻ WIĘCEJ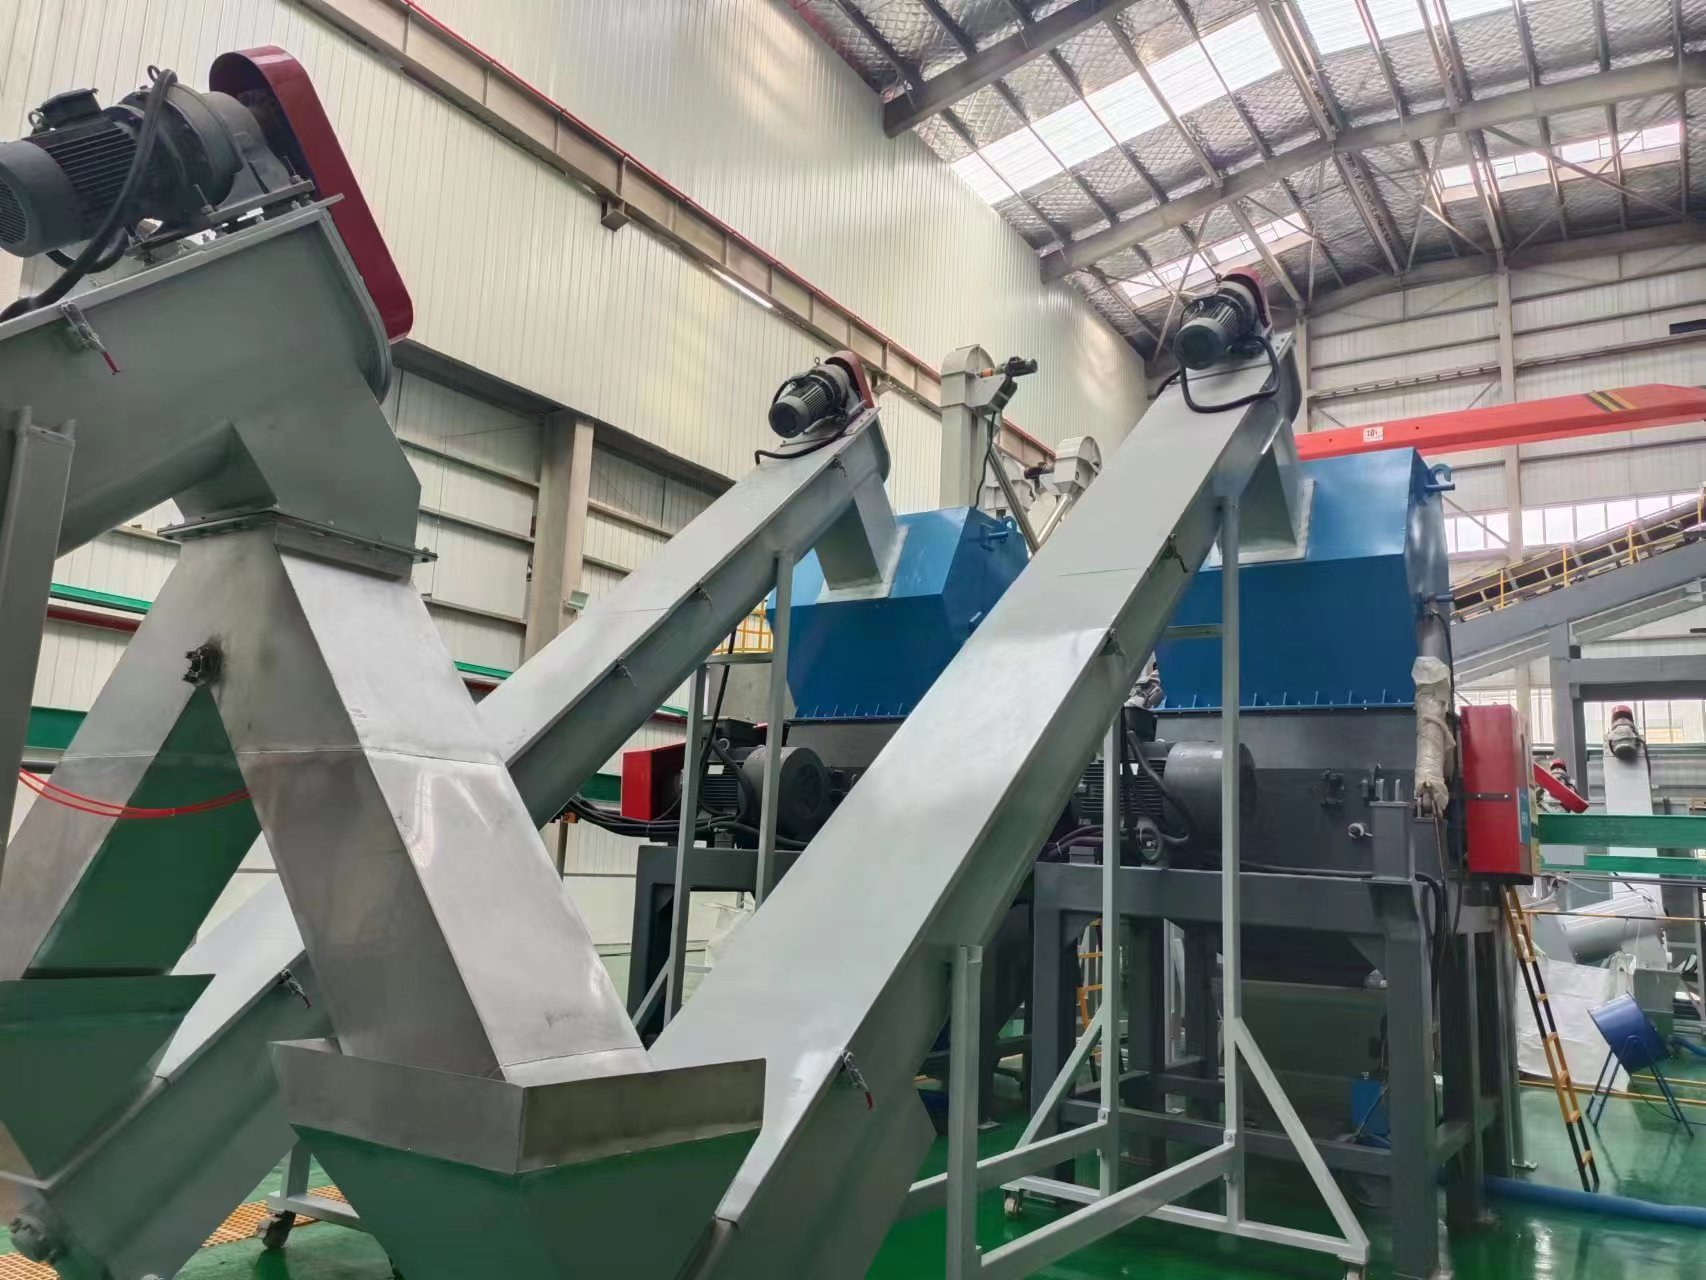
Degradacja termiczna: główna bariera dla niezawodnego recyklingu ABS — szczegółowe mechanizmy utraty przepływności w stanie stopionym i wytrzymałości na uderzenie w żebrowanym ABS Podczas recyklingu ABS powtarzające się cykle obciążenia termicznego powodują rozszczepienie łańcuchów polimerowych. W efekcie następuje zmniejszenie średniej masy cząsteczkowej...
POKAŻ WIĘCEJ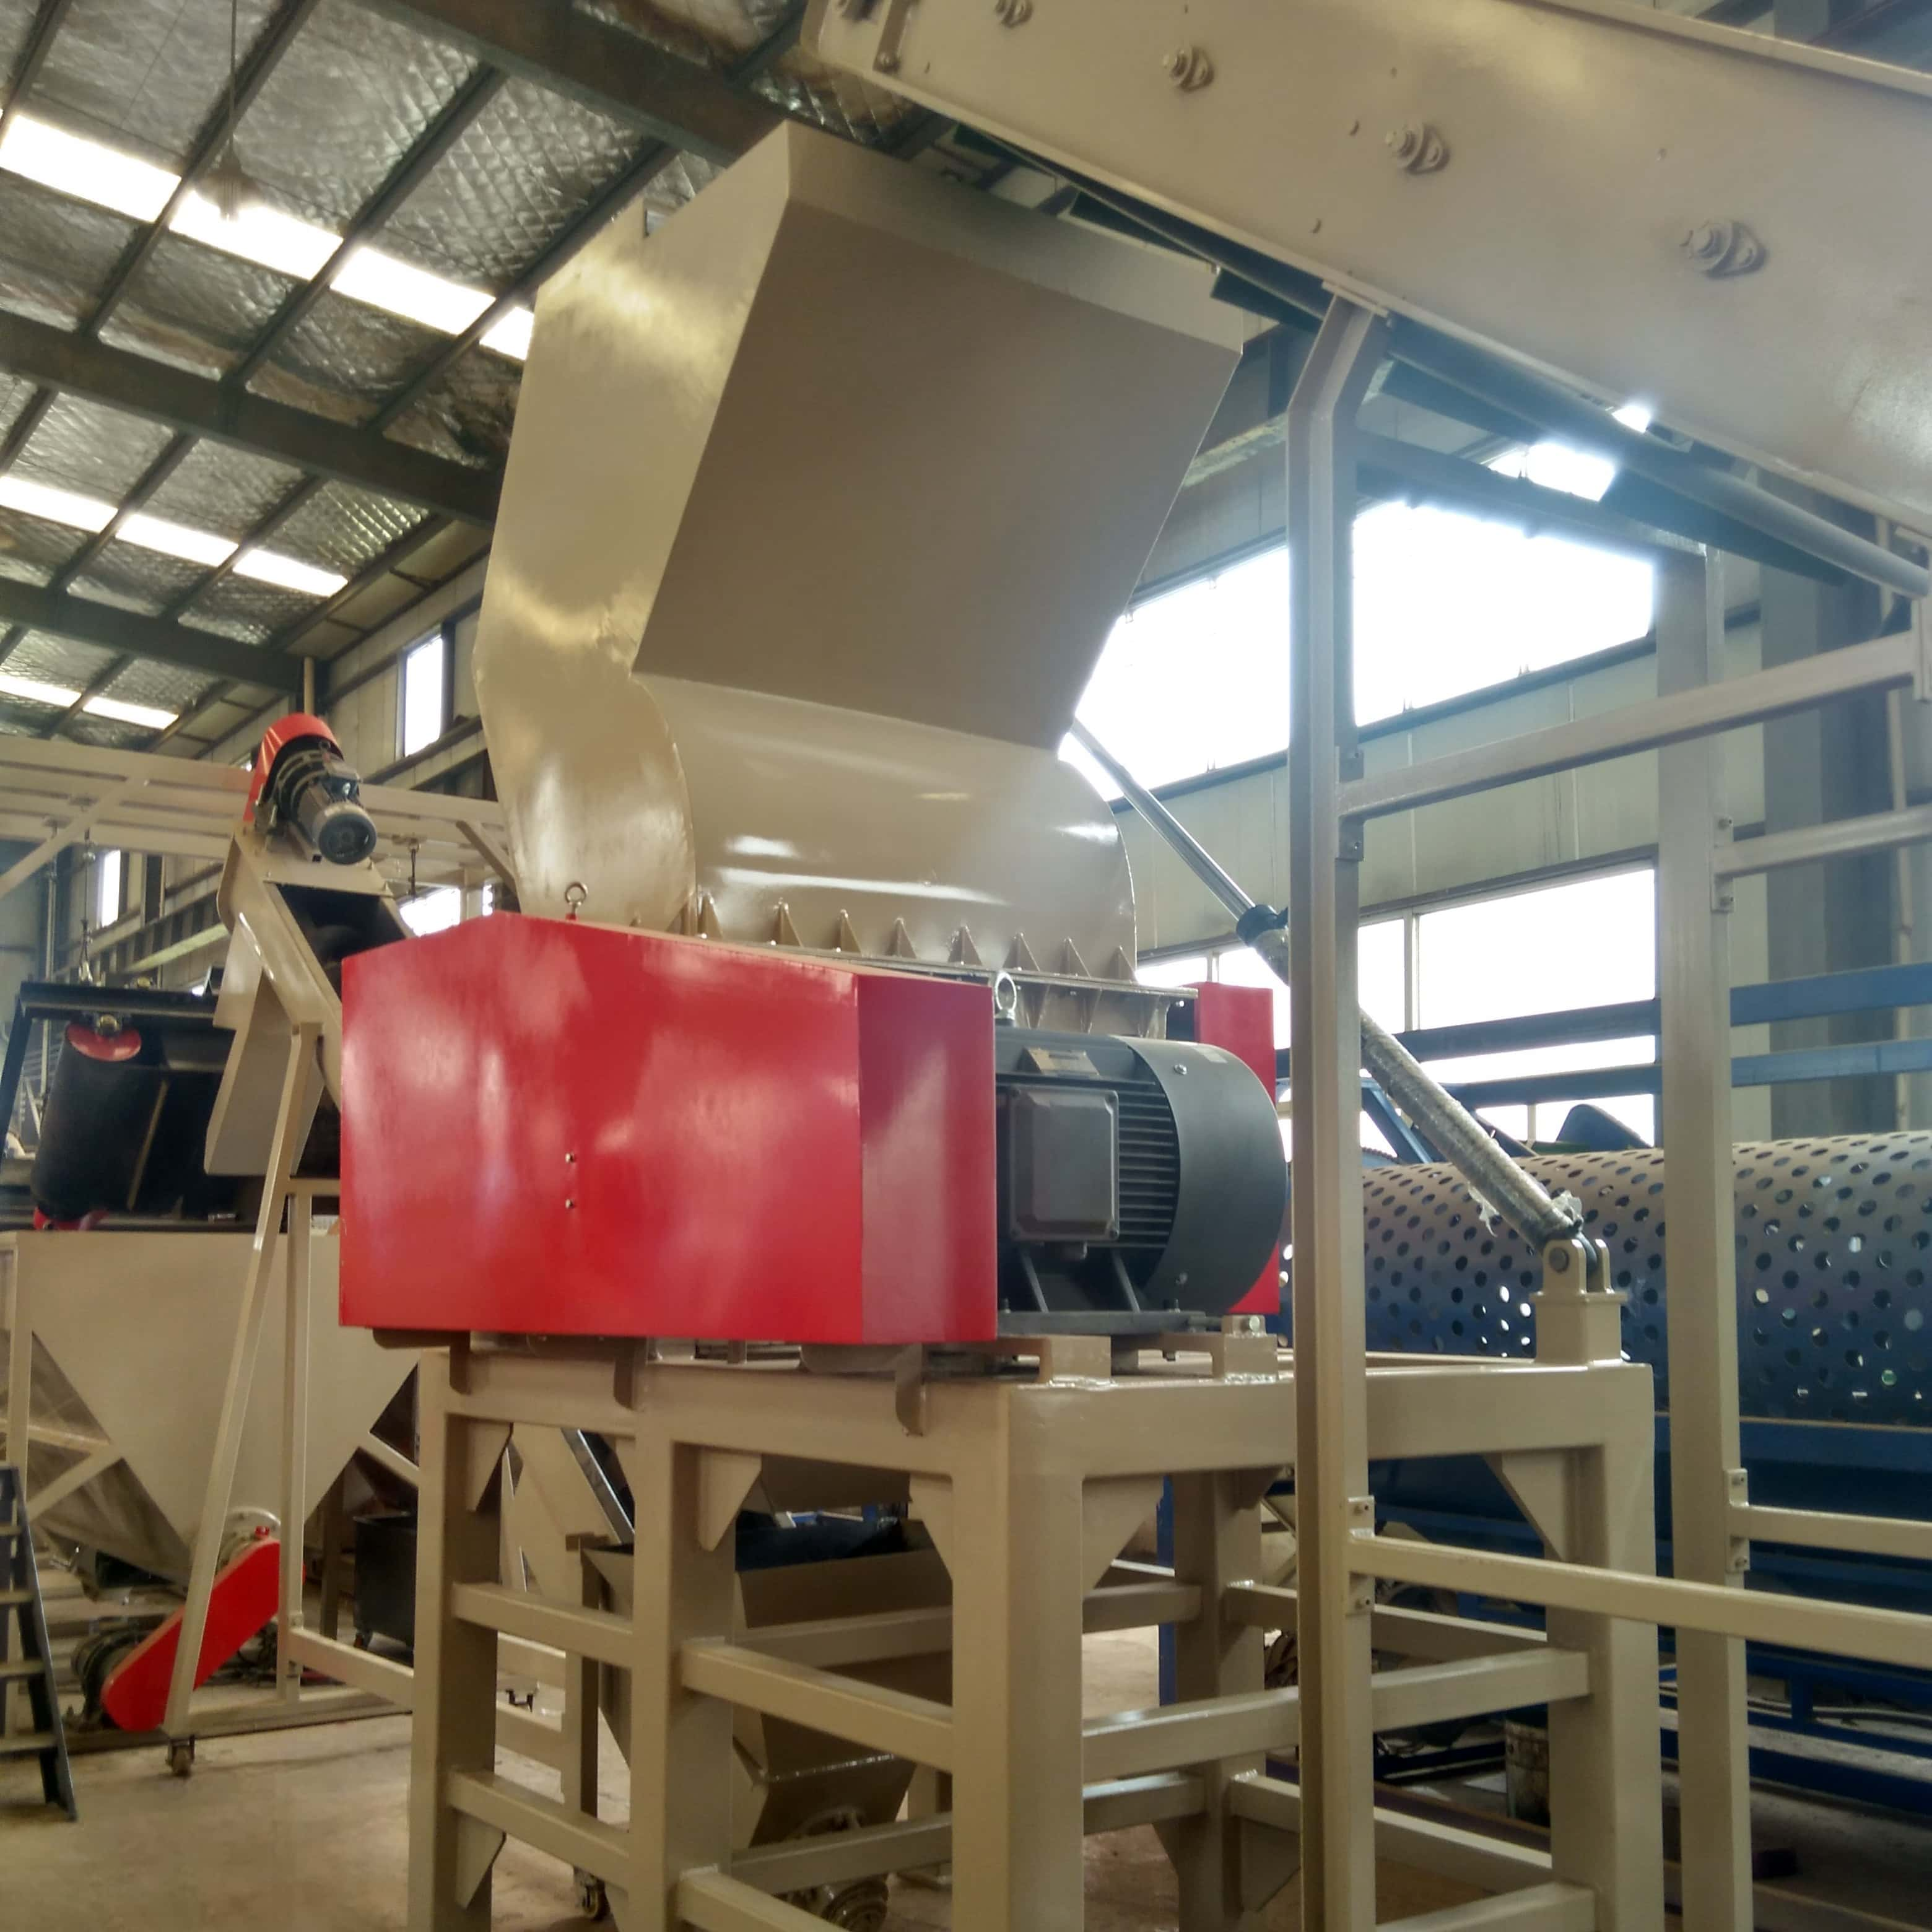
Specjalistyczny sprzęt do recyklingu folii rolniczej zanieczyszczonej glebą, wilgocią i pozostałościami organicznymi Używana folia rolnicza jest zanieczyszczona wilgocią, glebą i pozostałościami organicznymi (w przybliżeniu 30–60% jej masy), które składają się z resztek upraw...
POKAŻ WIĘCEJ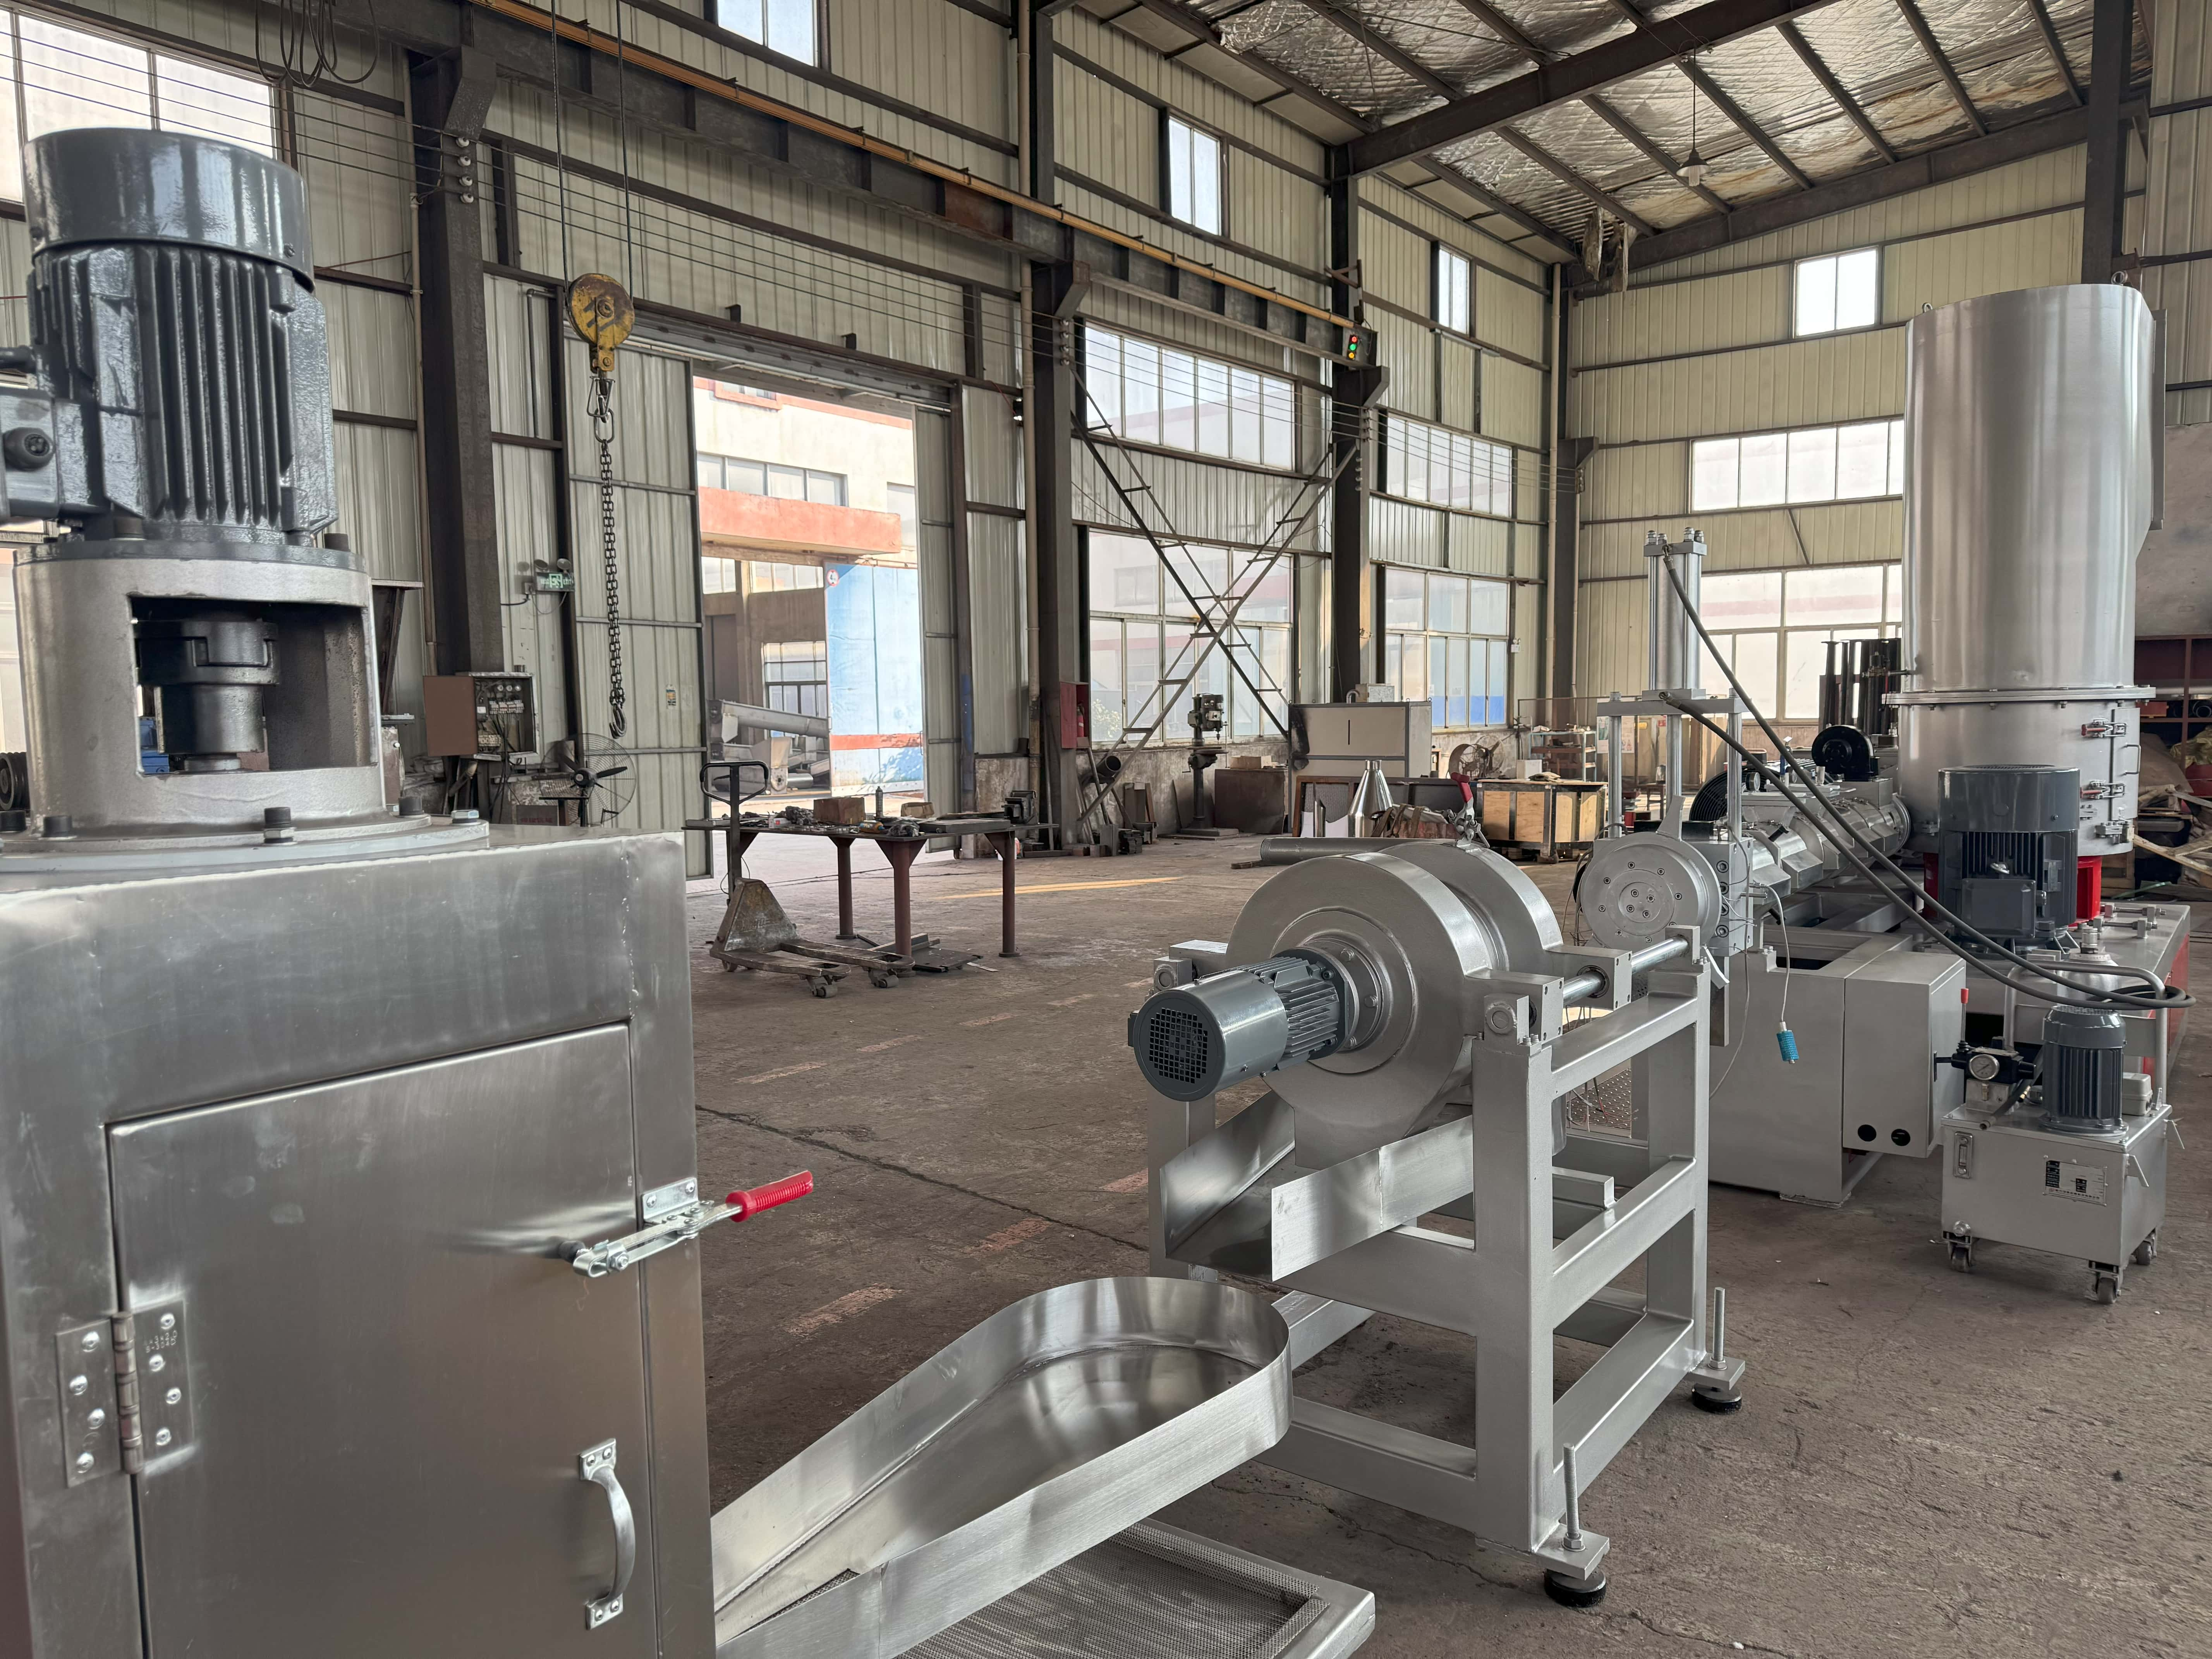
Precyzyjne ogrzewanie zapewnia spójne topienie i cięcie PVC. Stabilna temperatura stopu dla spójnej reologii i przepływu stopu PVC. Temperatury stopu muszą być spójne i mieścić się w zakresie 160–220 °C, aby osiągnąć optymalną reologię PVC. Gdy stop ...
POKAŻ WIĘCEJ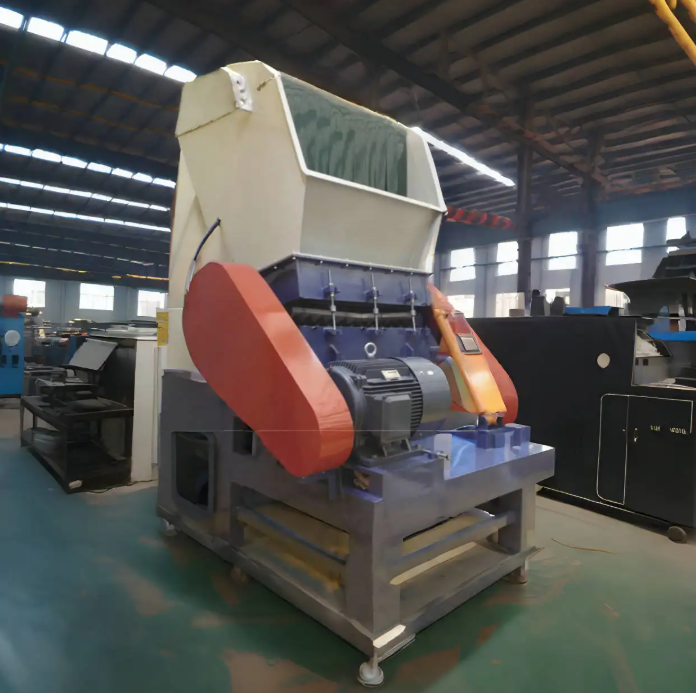
Zarządzanie łańcuchem dostaw surowców jest punktem wyjścia zapewnienia jakości produktów z folii plastycznej. Niska jakość surowców, w tym żywicy niezgodnej z oczekiwanymi specyfikacjami lub zanieczyszczonej...
POKAŻ WIĘCEJ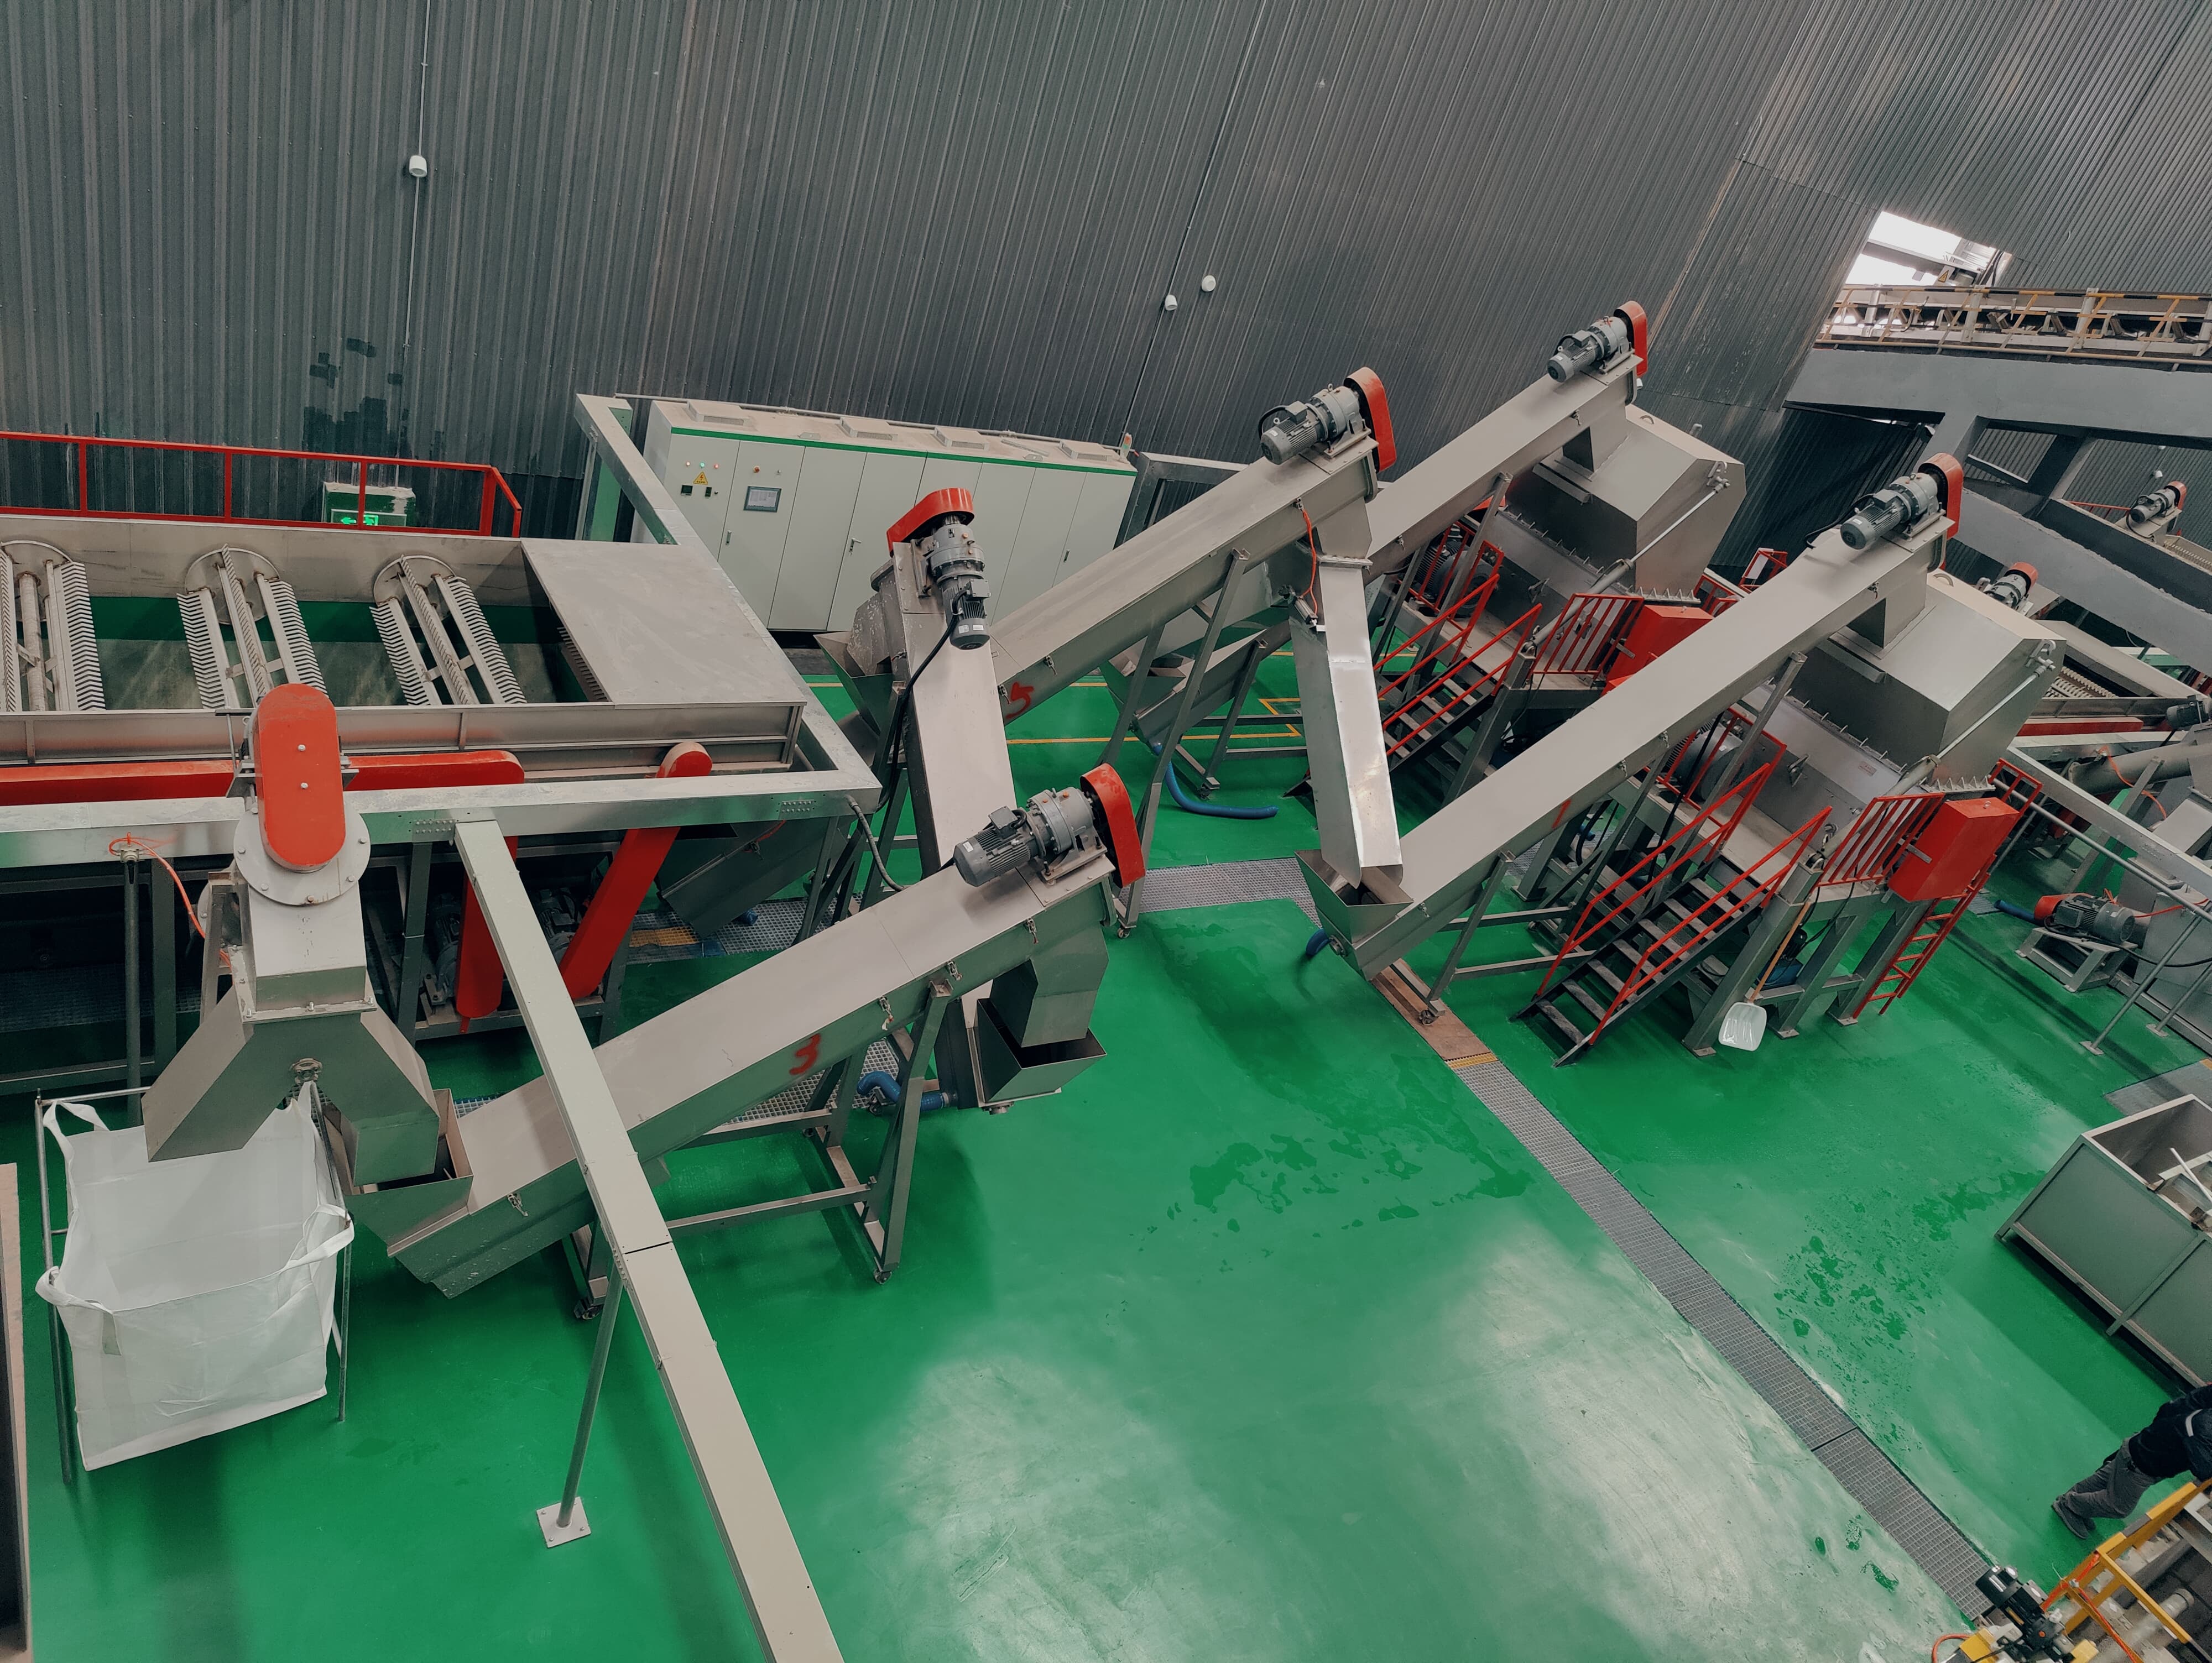
Inżynieria precyzyjna: osiąganie ścisłych standardów w przypadku niestandardowych wymiarów rur. Specjalistyczne rury plastikowe wymagają precyzyjnego inżynierii pod kątem każdej dokładności wymiarowej. Standardowe techniki wytłaczania zazwyczaj nie nadają się do profili asymetrycznych ani do...
POKAŻ WIĘCEJ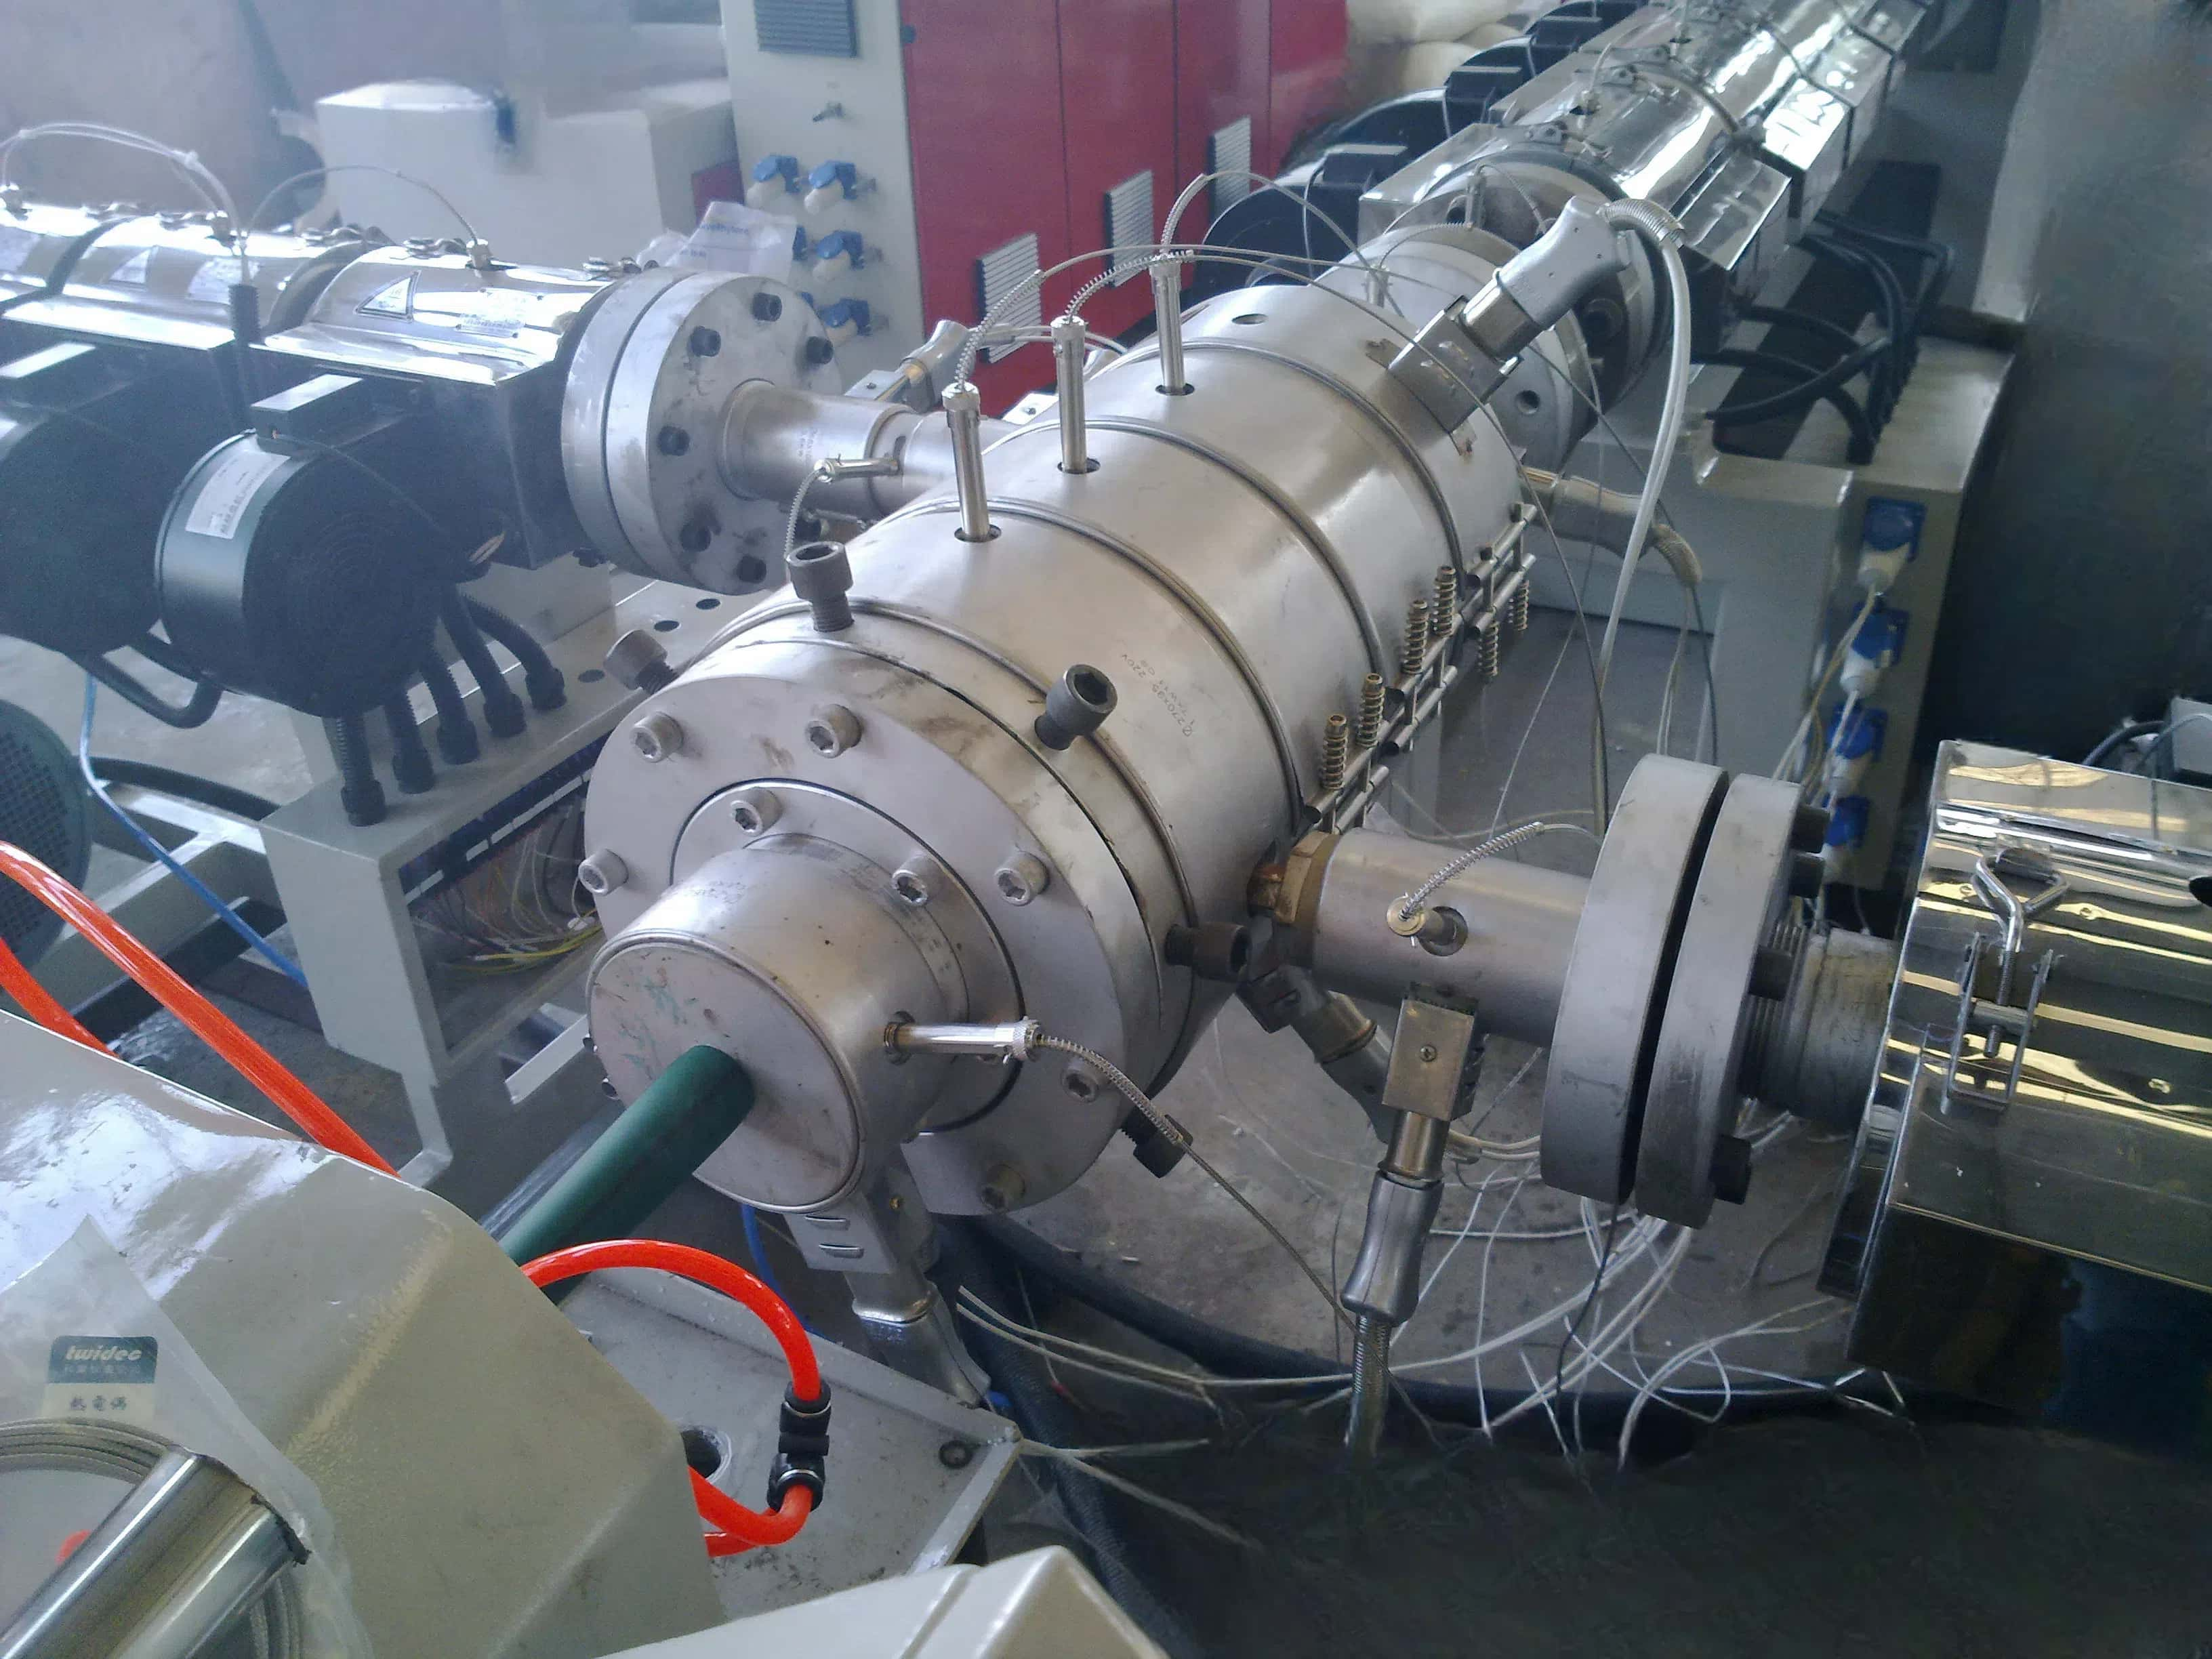
Innowacyjne inżynieria systemów zarządzania temperaturą. W optymalnym wytłaczaniu rur plastikowych system zarządzania temperaturą musi zapewniać stałe właściwości stopu oraz stabilność wymiarową strumienia stopu. Niewłaściwe zarządzanie temperaturą może spowodować...
POKAŻ WIĘCEJ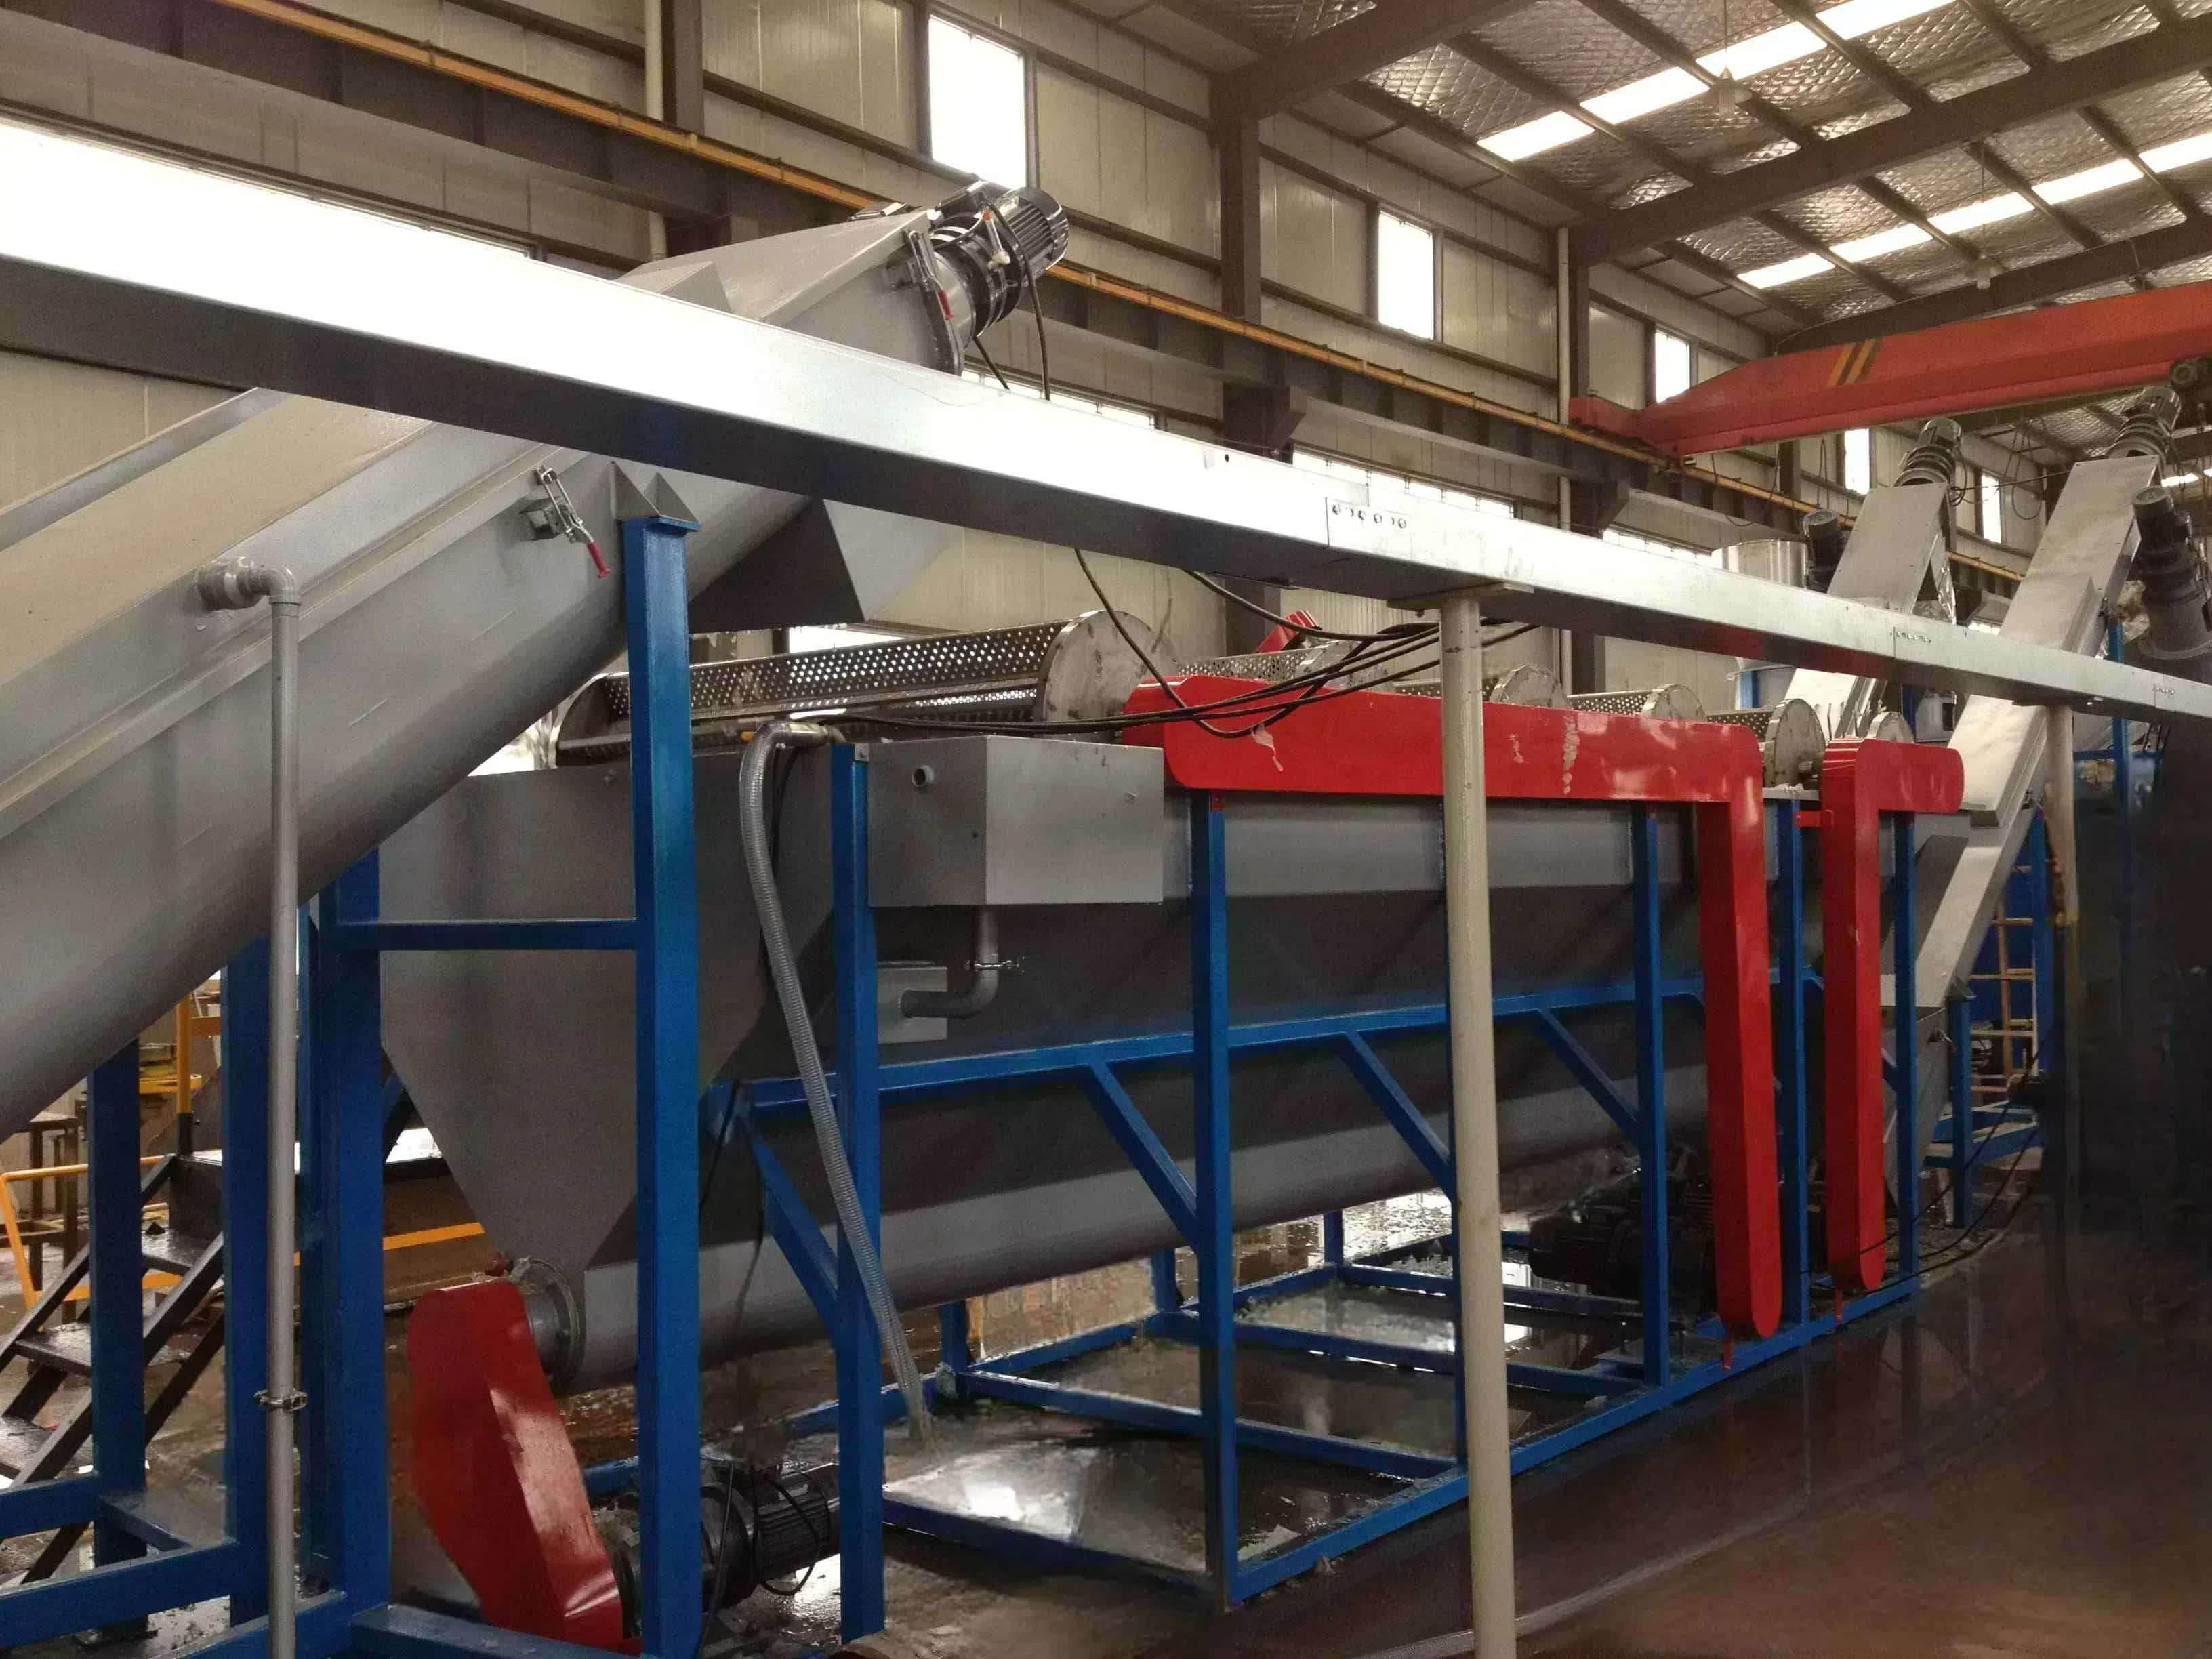
Łatwe obliczanie czasu pracy i zwrotu z inwestycji (ROI): wpływ długotrwałej, ciągłej pracy na ROI; koszt przestoju: funkcjonalność i przestoje w trybie pracy 24/7; opłacalność dla producentów tworzyw sztucznych przy wysokich objętościach zależy od utrzymania nieprzerwanej działalności operacyjnej...
POKAŻ WIĘCEJ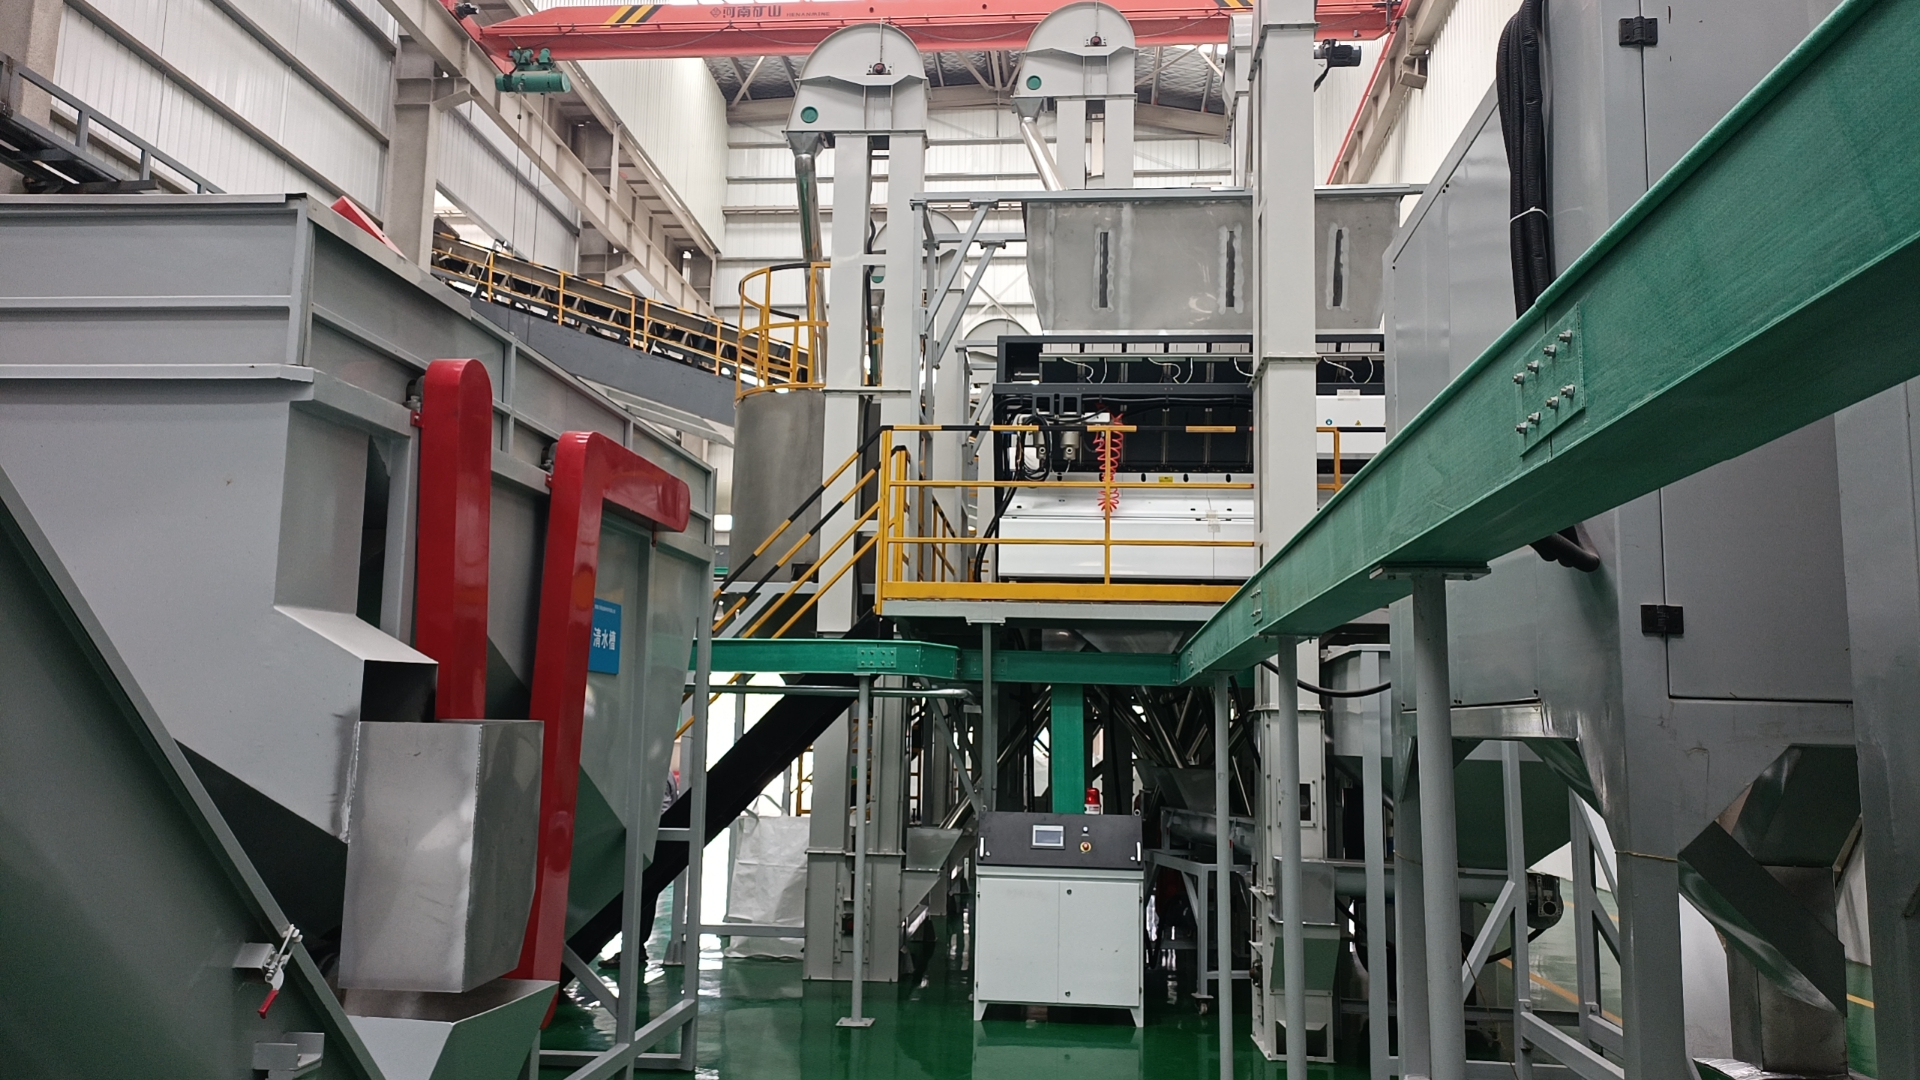
Dlaczego wydajność energetyczna ma znaczenie w operacjach recyklingu ABS Ilość energii zużywanej podczas recyklingu ABS ma duży wpływ na opłacalność ekonomiczną tego procesu oraz na jego zewnętrzny ślad środowiskowy. Zużycie energii podczas operacji recyklingu tworzyw sztucznych stanowi...
POKAŻ WIĘCEJ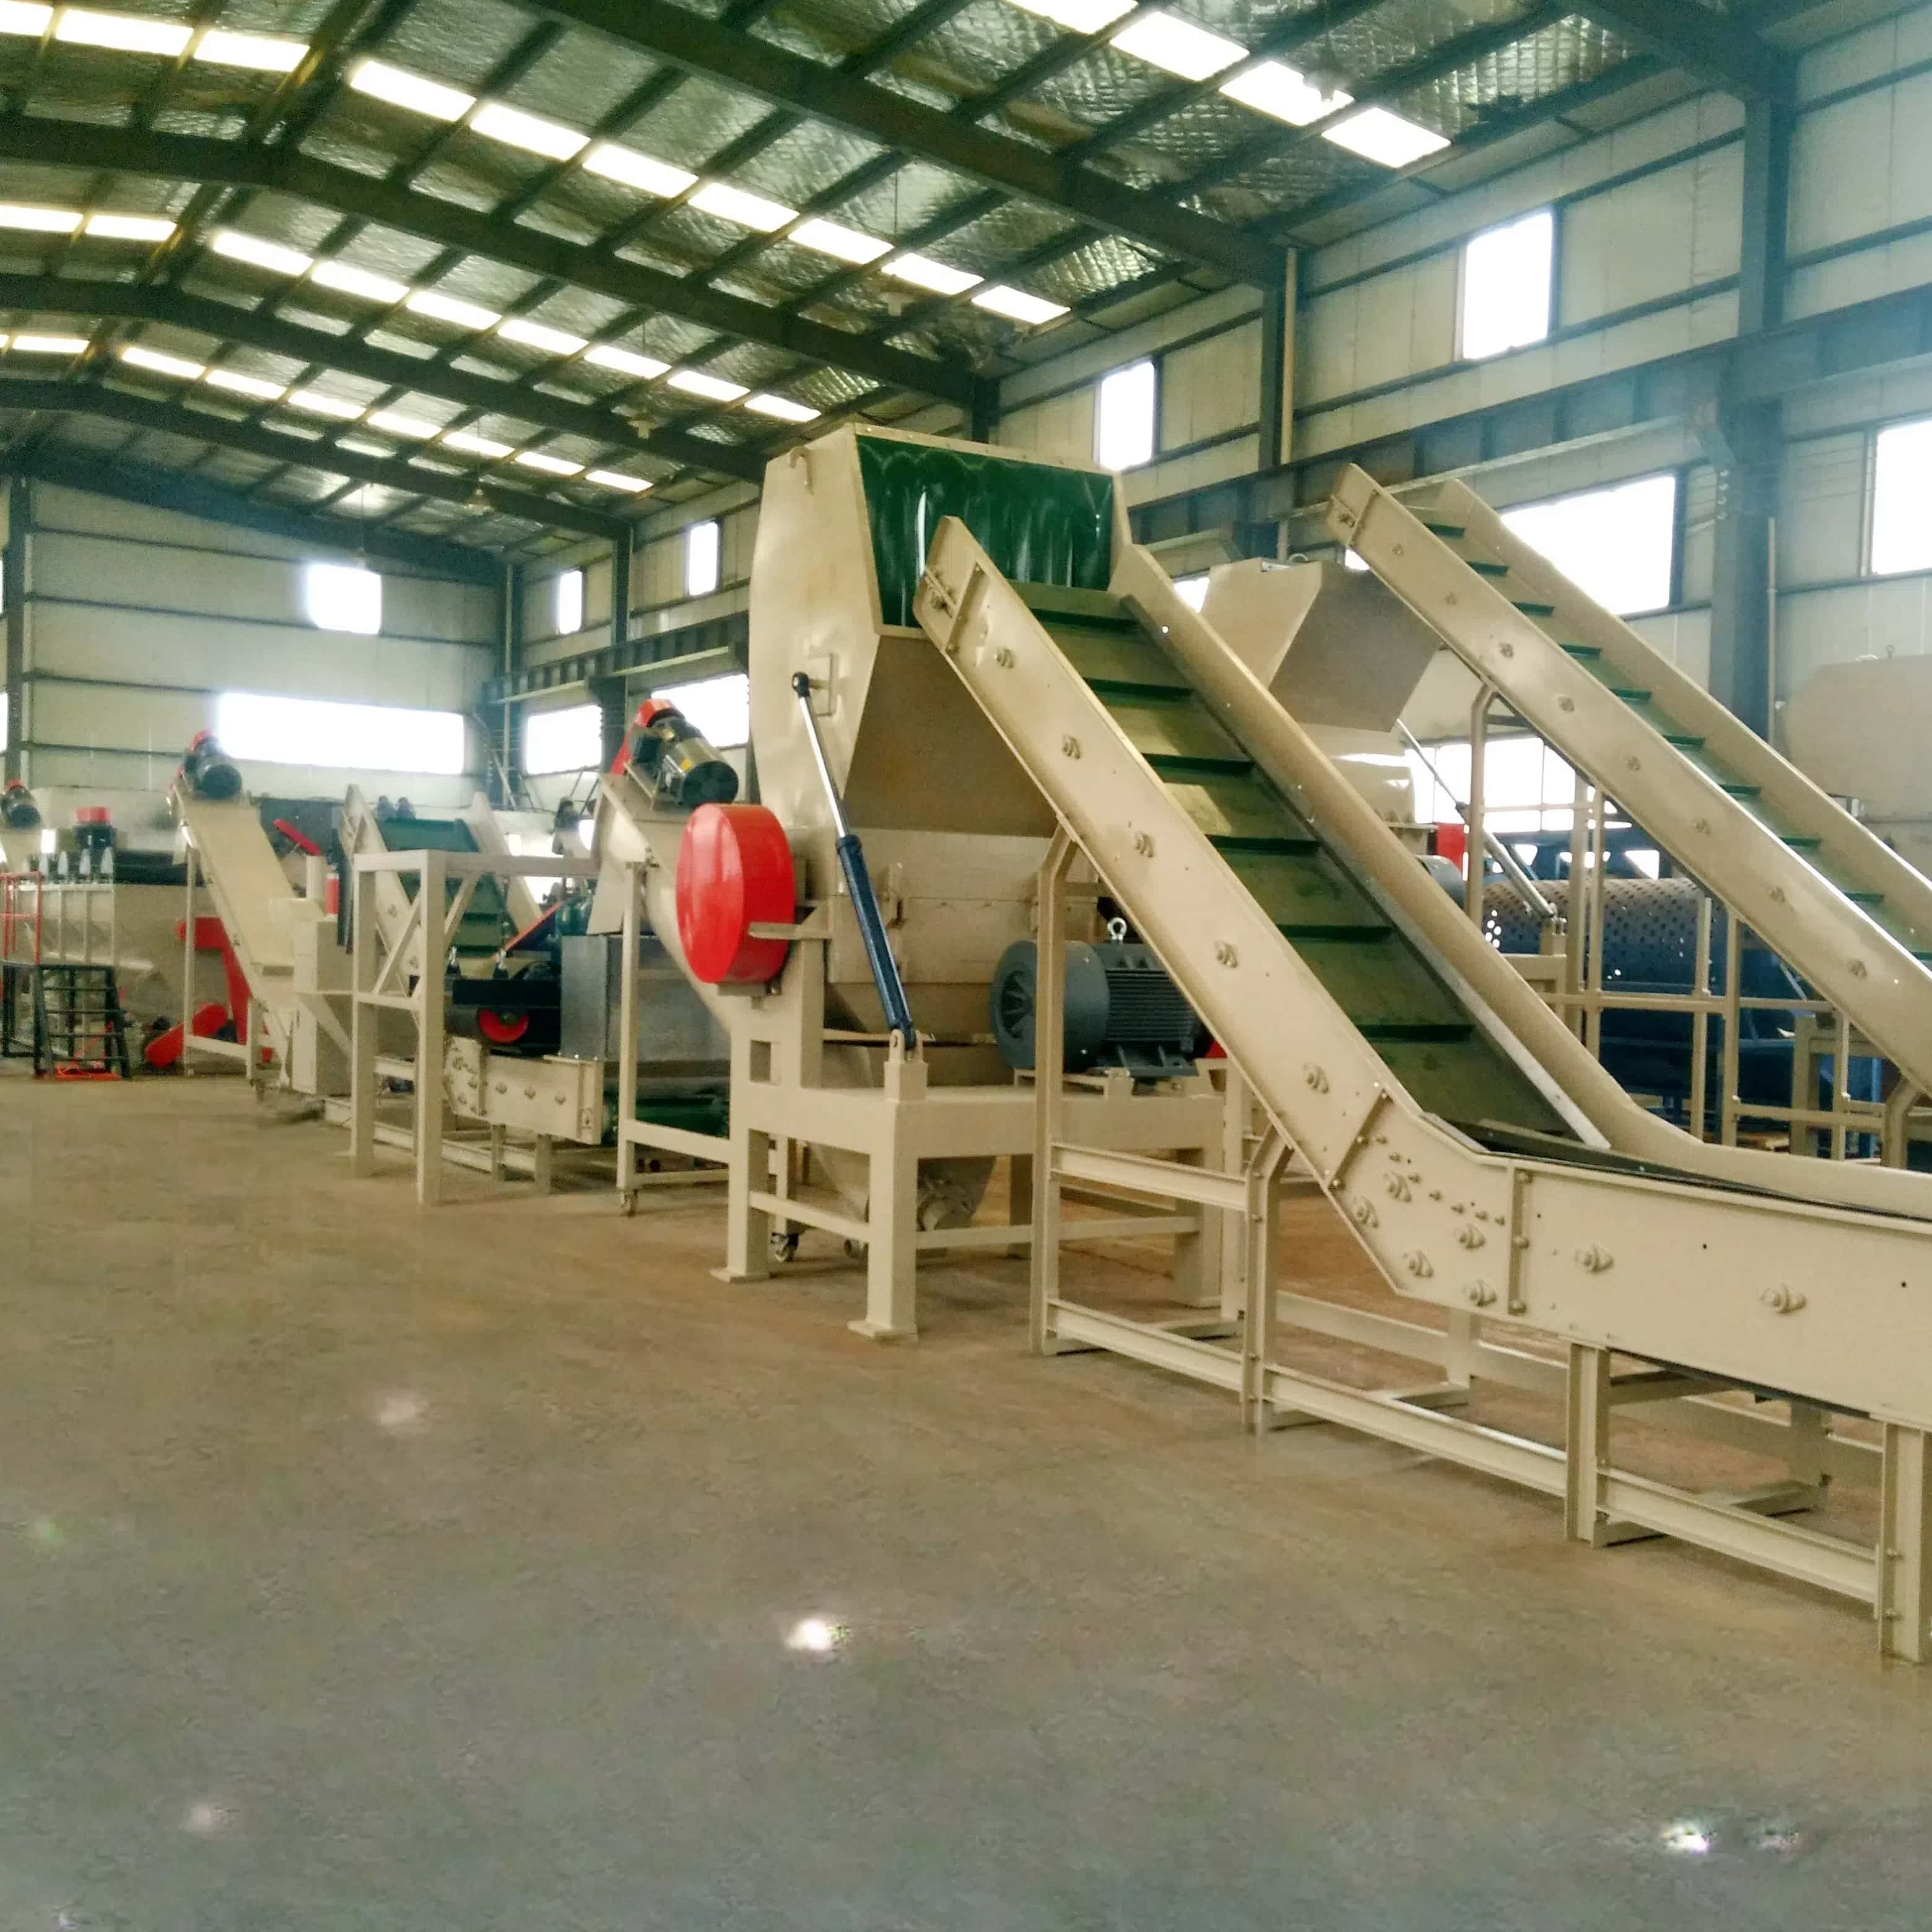
Zbieranie i wstępne sortowanie: zapewnienie wysokiej czystości surowca ABS. Pierwszym krokiem osiągnięcia pozytywnych rezultatów w recyklingu ABS jest zdolność zakładu recyklingowego do zbierania, sortowania oraz pozyskiwania identyfikowanych tworzyw sztucznych, odpadów oraz odpadów po zużyciu pochodzących z sektora e...
POKAŻ WIĘCEJ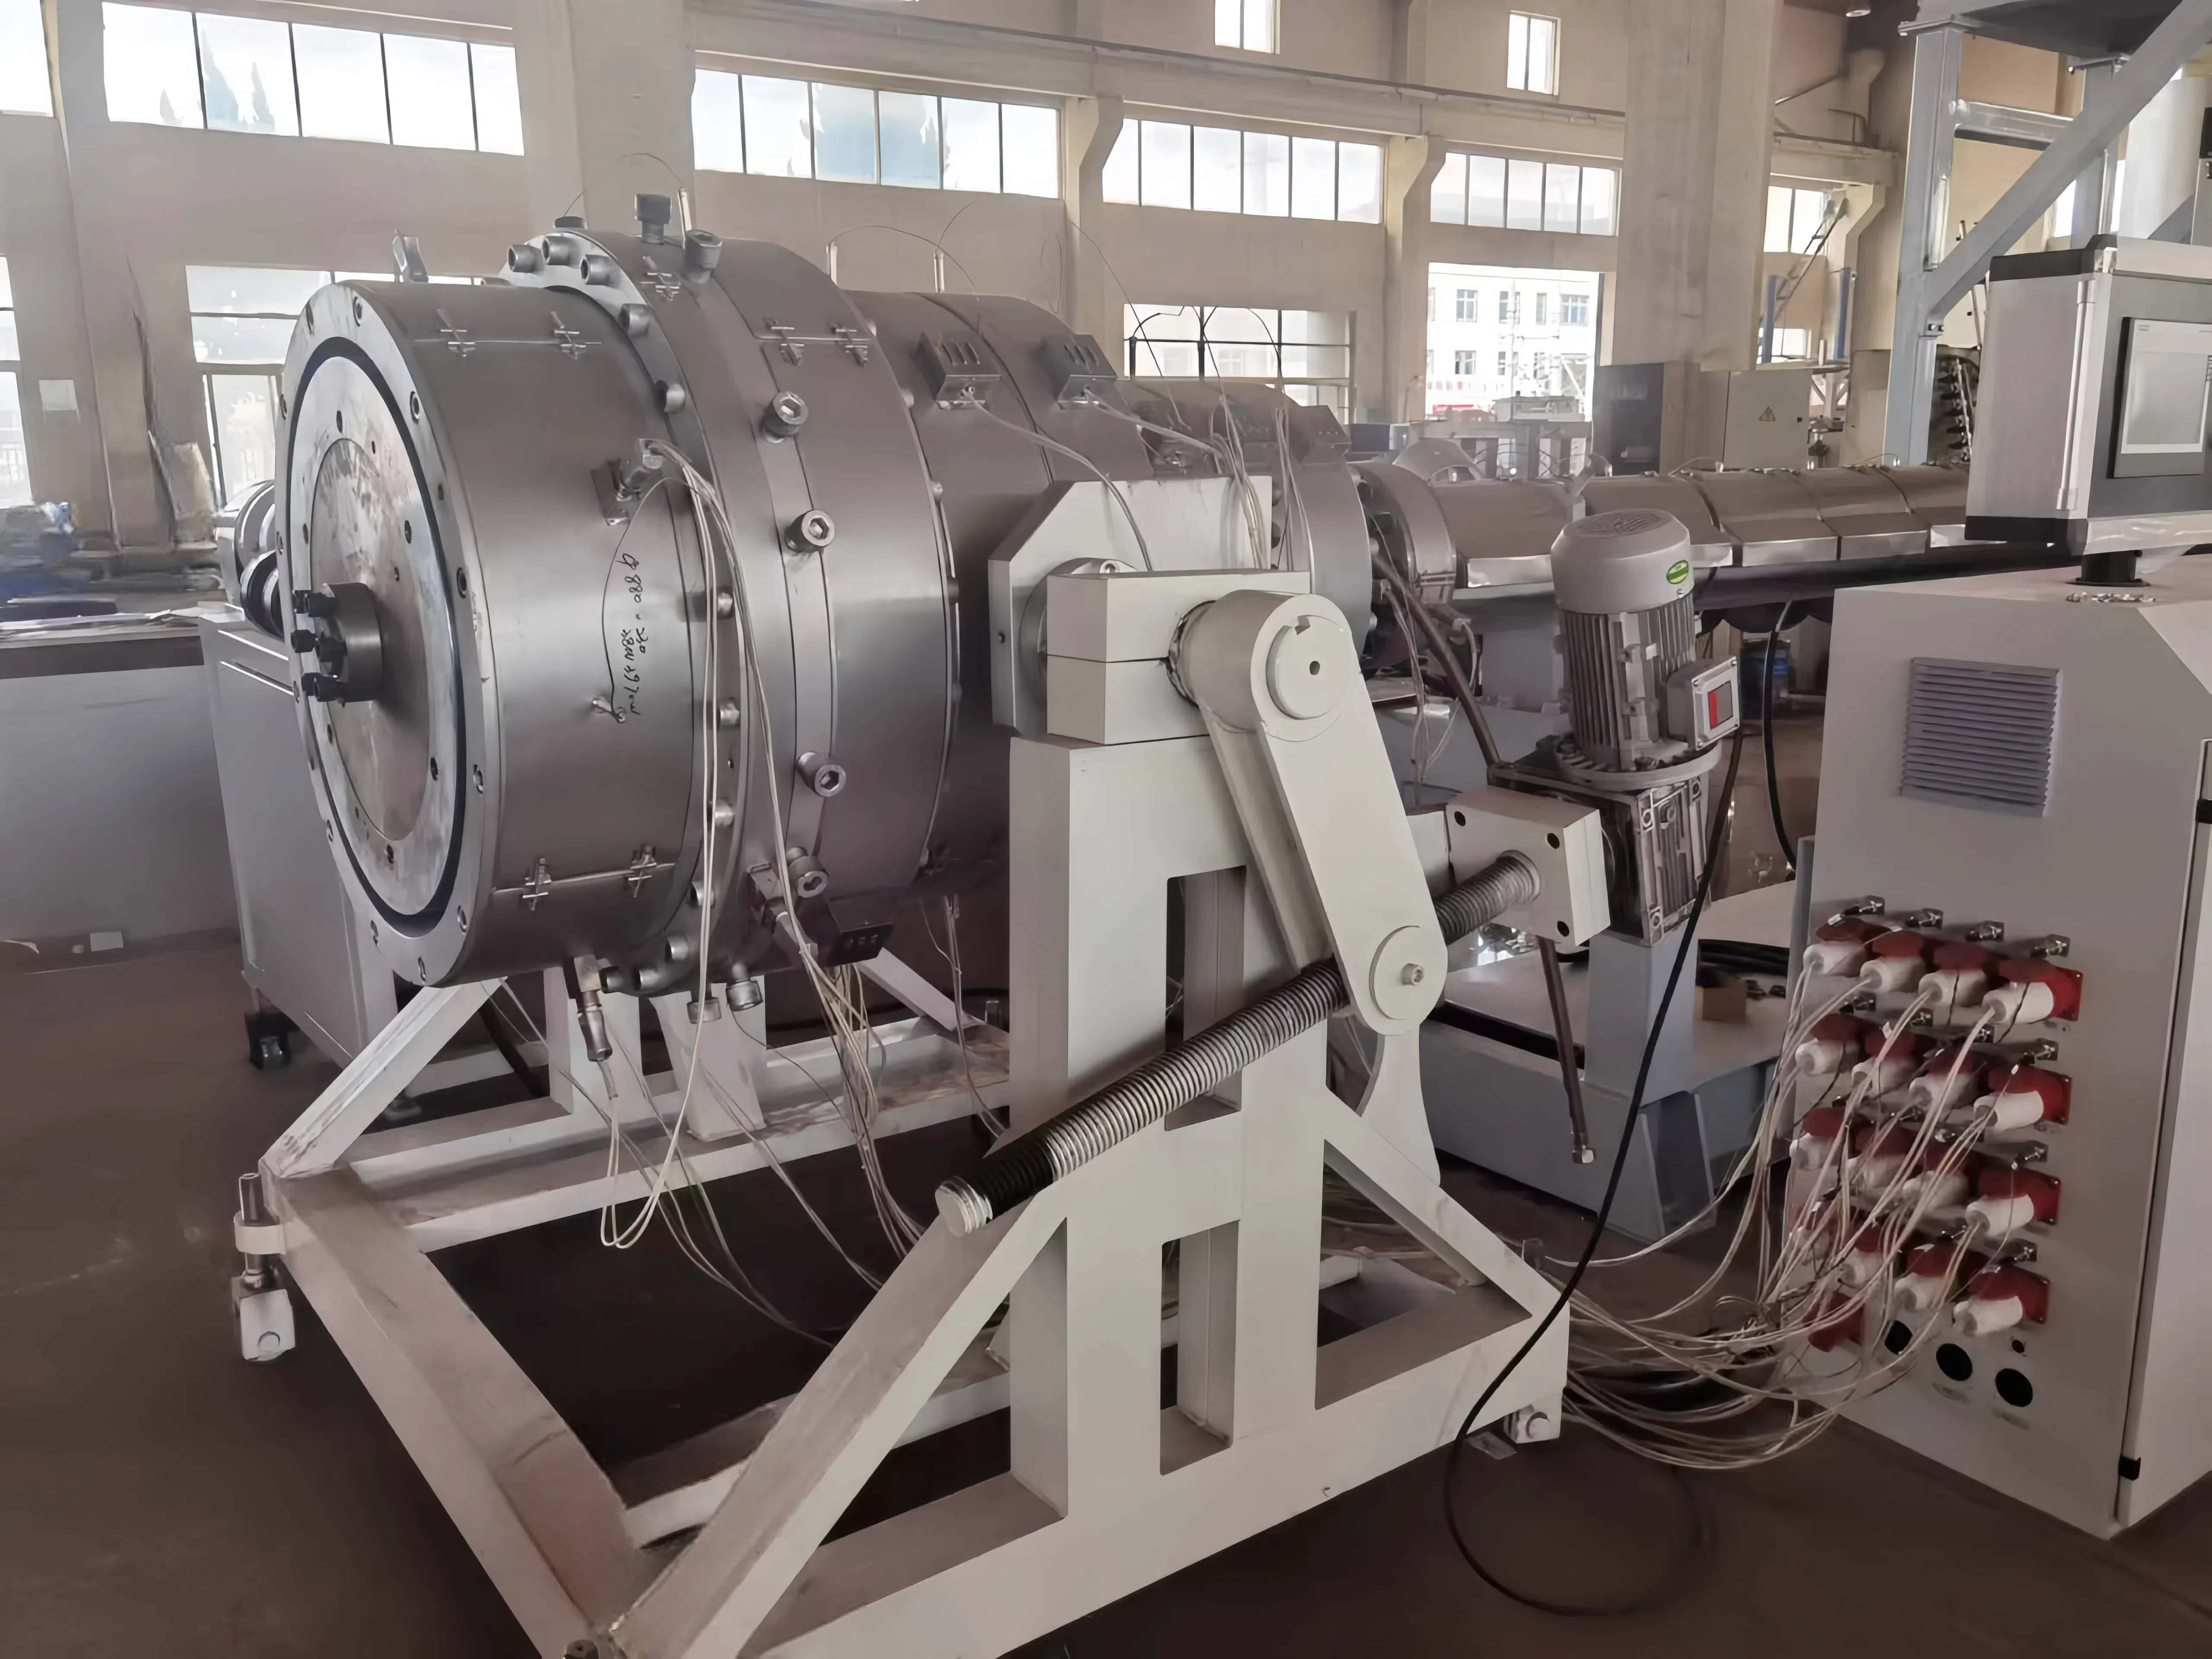
Główne przyczyny wad jakościowych w procesie wytłaczania rur plastikowych: wilgotność, degradacja termiczna oraz niestabilność masy topionej. Pozostała wilgoć w granulkach plastiku powoduje powstawanie pary podczas wytłaczania, co prowadzi do powstania pęcherzyków i porów w produkcie. Jeśli plas...
POKAŻ WIĘCEJ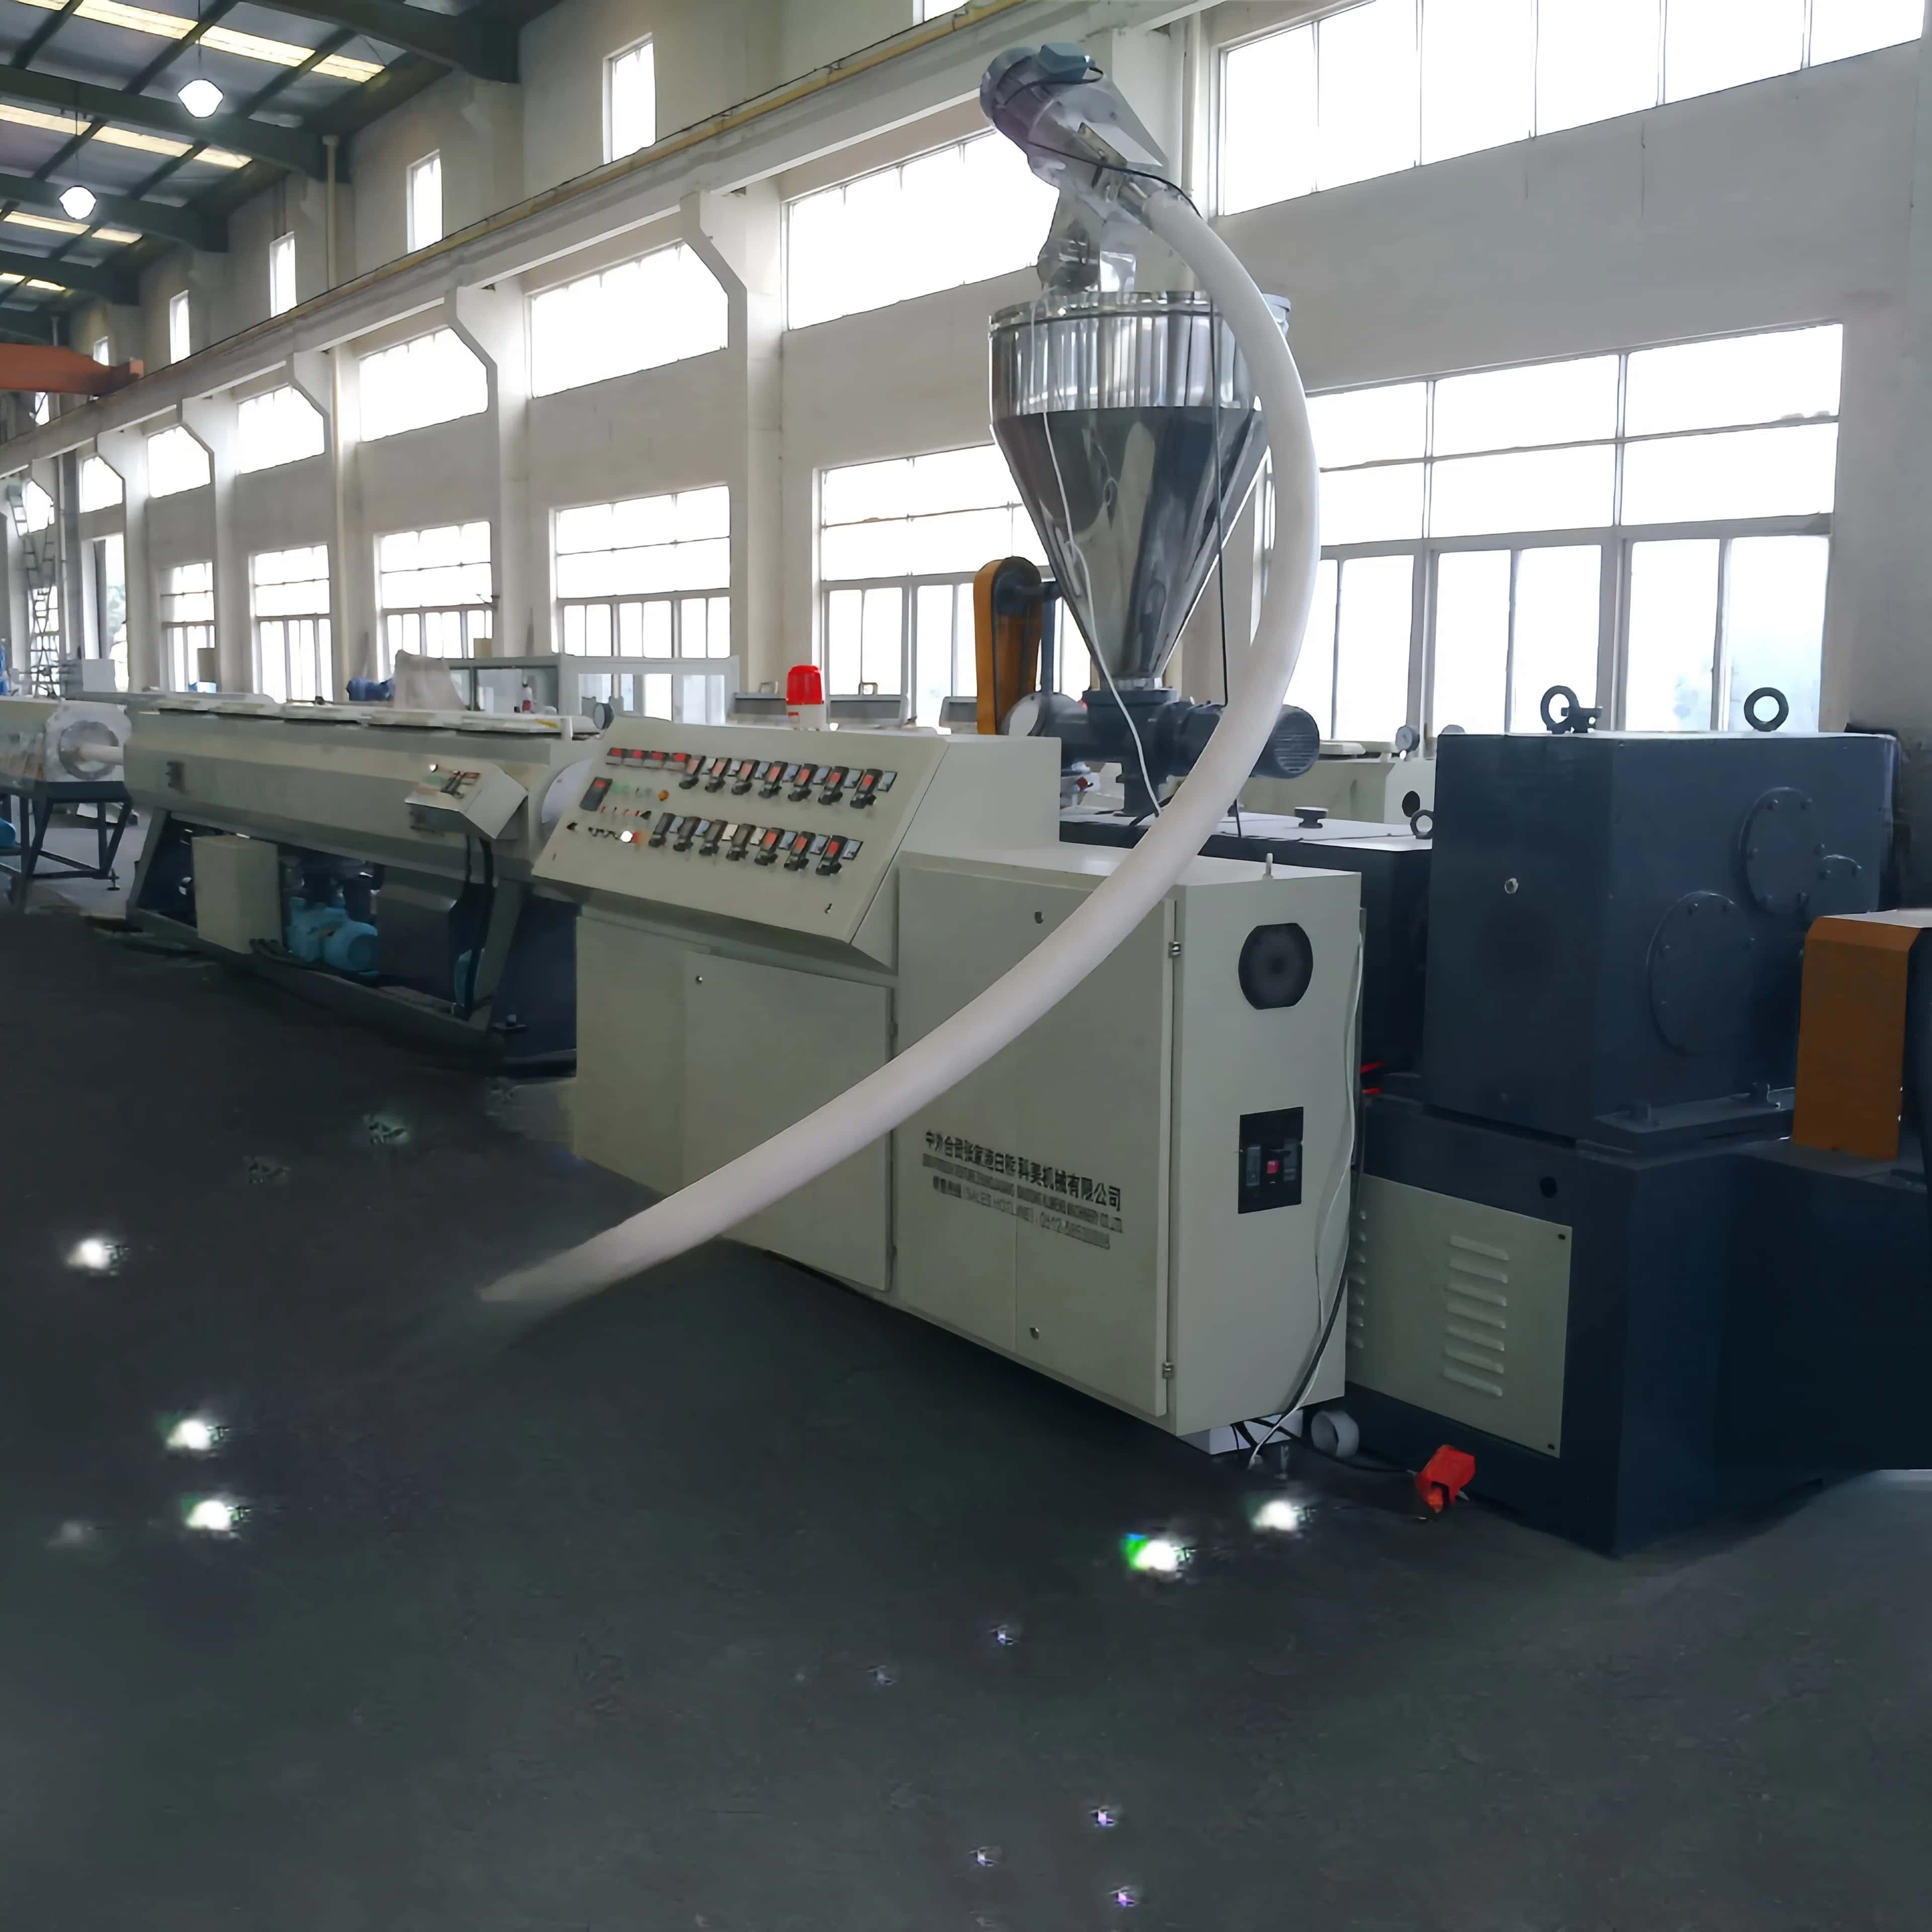
Precyzyjne wytłaczanie: projekt śrub i systemy napędowe zapewniające optymalną jakość stopu. Uzyskanie odpowiedniej jakości stopu w procesie wytłaczania rur plastikowych zaczyna się od konfiguracji śrub oraz rodzaju stosowanego systemu napędowego. Przetwórcy PVC zwykle preferują dwu...
POKAŻ WIĘCEJ
Odkryj wydajne maszyny do recyklingu tworzyw sztucznych, maszyny do mieszania tworzyw sztucznych i maszyny do wytłaczania tworzyw sztucznych zaprojektowane do wydajnej produkcji tworzyw sztucznych. Niezawodne wytłaczacze i maszyny pomocnicze zwiększają wydajność.
Jinfeng Sanxing Economic-developing-zone, Zhangjiagang, miasto Suzhou, prowincja Jiangsu, Chiny
Prawa autorskie © 2024 Zhangjiagang Baixiong Klimens Machinery Co., Ltd. | Polityka prywatności
 EN