EN
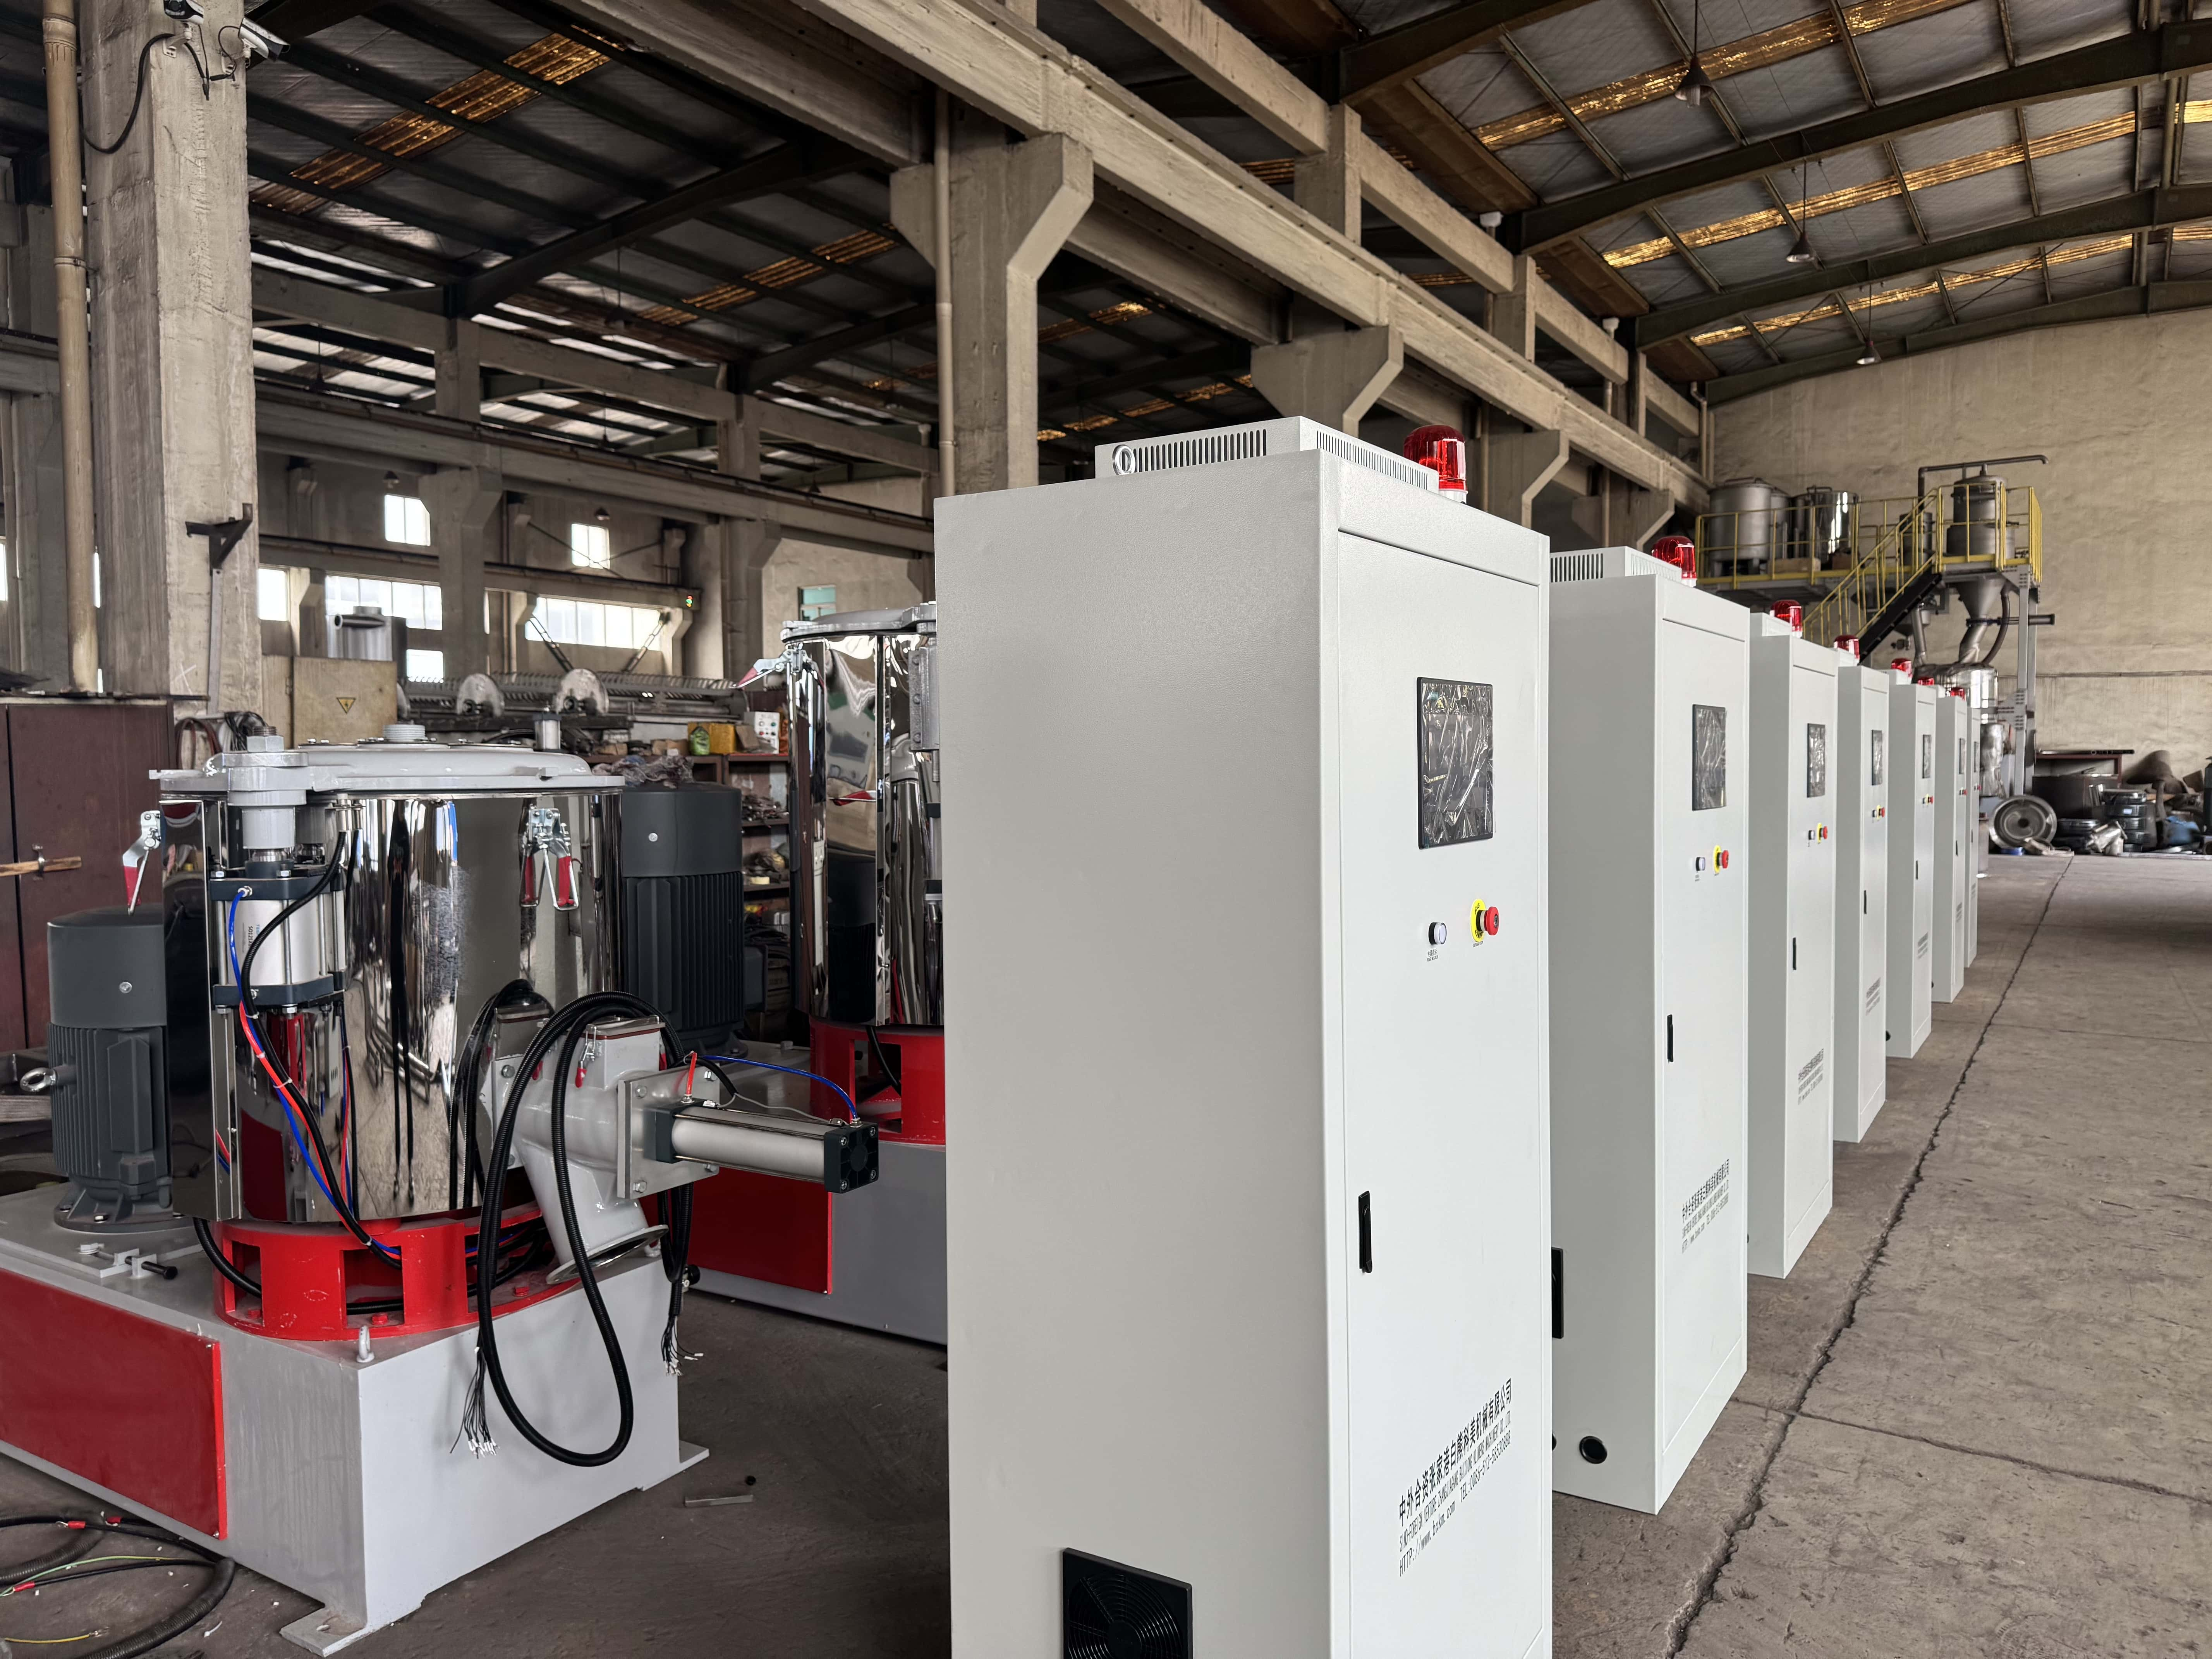
Përcaktoni Nevojat Tuaja të Prodhimit për të Zgjedhur Makinën Më të Mirë për Ekstrudimin e Tubave
Përputhni Kërkesat Ditore për Vëllim me Kapacitetin e Daljes dhe Shpejtësinë e Ekstrudimit
Hapi i parë është llogaritja e volumit të prodhimit tuaj ditore bazuar në faktorë si numri i shkallëve në ditë, gjatësia e synuar e çdo tubi të prodhuar dhe kapaciteti i përdorur realistisht i prodhimit, i cili është shpesh 75–85%. Një makineri për ekstrudim tubesh me një kapacitet prej 300 kg/h mund të duket se plotëson këto qëllime prodhimi, por ndërprerjet e paplanifikuara të prodhimit, humbjet që ndodhin në fillim të prodhimit dhe ndryshimi i materialeve të prodhimit mund të zvogëlojnë në mënyrë të konsiderueshme prodhimin efektiv të makinerisë deri në 80–85% të vlerës së deklaruar. Shpejtësia e ekstruduesit do të përcaktojë kohën që do të zgjasë secili cikël prodhimi. Një makineri ekstrudimi më e shpejtë do të thotë cikle më të shpejta, gjë që në këtë mënyrë rrit prodhimin. Megjithatë, një makineri që është më e shpejtë në ekstrudim do të kërkojë pajisje procesuese më të mira pas ekstrudimit, që të ruhen tolerancat dimensionale dhe përfundimi i sipërfaqes së tubit. Specifikimi i një kapaciteti prodhimi të tepërt do të rrisë kostot dhe energjinë operative të makinerisë së ekstrudimit të tubave. Nga ana tjetër, specifikimi i një kapaciteti të tepë vogël do të rezultojë në bottlenecks prodhimi dhe do të rrisë probabilitetin e dorëzimeve vonuese. Specifikoni një kapacitet prodhimi të vazhdueshëm brenda intervalit të qëllimeve tuaja ditore prodhimi,
PVC, PE dhe PP kërkojnë konfigurime të ndryshme të shkruajtave së bashku me trajtime të ndryshme temperaturë.
Performanca e sistemit të ekstruzionit ndryshon në varësi të llojit të polimerit. PVC është i ndjeshëm ndaj nxehtësisë dhe mund të erozionojë pjesët e sistemit kur degradohet. Ai kërkon shkruje me kompresion të ulët, cilindra me mbulesë kromi ose bimetalike dhe zona temperaturash të kontrolluara me kujdes për të zvogëluar çlirimin e acidit klorhidrik dhe ngjyrën e papërsosur që rezulton. PE, veçanërisht HDPE dhe MDPE, funksionojnë mirë me shkruje me kompresion më të lartë dhe me kontroll më të gjerë të zonave temperaturash. PE dhe PP kërkojnë gjithashtu karakteristika të ndryshme dizajni. Ndryshe nga PE, PP është semi-kristalin dhe mund të paraqesë zgjerim në dalje nga matricat (die swell) dhe shkurtime pas ekstruzionit, prandaj kërkon kontroll të saktë të seksionit matës dhe të zonave temperaturash brenda një tolerancë ±1,5 °C përgjatë cilindrit. Një sistem i optimizuar për PE do të ketë shumë më shumë konsumim kur përdoret me PVC dhe do të prodhojë tuba jashtë specifikimeve. Sigurohuni që furnizuesi ofron konfigurime specifike për aplikacionin e shkrujave/cilindrave dhe i mbështet këto me prova materiale.
Njohja e Tolerancave Dimensionale—Konsistenca e Diametrit të Jashtëm (OD) dhe Uniformiteti i Trashësisë së Murit
Për tubat që i nënshtrohen standardit ASTM F714, ISO 4427 dhe EN 1555, uniformiteti i trashësisë së murit dhe përsëritshmëria e diametrit të jashtëm (OD) janë kufij kryesorë cilësorë. Një ndryshim i trashësisë së murit vetëm ±0,1 mm do të ndikonte në klasifikimin e presionit të tubit dhe me shumë gjasë do të rezultonte në refuzimin e produktit. Kjo përsëritshmëri varet nga hapja e përsëritur e matricës, temperatura e qëndrueshme e shkrirjes (±2 °C) dhe presioni i vakuumit i kontrolluar në enën e ftohjes. Për kontrollin e diametrit të jashtëm (OD), rrjedha e vazhdueshme e sistemit të skruisë dhe të tërheqësit duhet të jetë plotësisht e sinkronizuar; edhe rrëshqitjet më të vogla do të rezultonin në një produkt të zgjatur ose të shtypur. Për pajisjet, ofroni një sistem kontrolli të mbyllur të trashësisë me dizajn tërheqësi me motor servomotor që mund të mbajë toleranca kritike ±0,05 mm. Gjithashtu, gjatë testimit të pranimit në fabrikë (FAT), kontrolloni uniformitetin duke bërë matje të seksioneve të prerjeve në shumë pika përgjatë një mostrë 10 metërsh.
Makinat për shtrirje tubesh me një shkrujë vs. me dy shkrujë
Makinat për shtrirje tubesh me një shkrujë
Makinat për shtrirje me një shkrujë janë të përsosura për prodhimin e tubave PVC të ngurtë. Këto makina ofrojnë një dizajn të thjeshtë me një shkrujë rrotulluese të vetme që transporton materialin. Për shkak të dizajnit të thjeshtë, këto makina janë shumë të favorshme në çmim dhe kërkojnë mirëmbajtje minimale. Krahasuar me homologët e tyre me dy shkrujë, këto makina janë më efikase në përdorimin e energjisë dhe konsumojnë 10–15% më pak energji. Përshtatshmëria e materialit dhe dizajni i peletave të ushqimit sigurojnë një rrjedhë të qëndrueshme dhe shtypje të lartë të ushqimit, duke siguruar kontroll të saktë të dimensioneve të prodhimit të daljes. Megjithëse aftësitë e përzierjes janë të kufizuara dhe ekziston rreziku i degradimit të materialeve dhe rezinave të ndjeshme ndaj nxehtësisë, makinat me një shkrujë janë të përsosura për operacione me prodhim të lartë, të ekonomisht efektive dhe që kërkojnë menaxhim minimal operacional.
Makinat për shtrirje tubesh me dy shkrujë
Makinat për ekstrudim tubesh me dy shkrujra janë të përsosura për operacionet që kërkojnë aftësi të larta për përzierje. Disa shembuj të përdorimit të një makine me dy shkrujra janë prodhimi i tubave me strukturë shumështresore dhe prodhimi i tubave me përmbajtje të lartë materialeve të ricikluara. Këto makinë kanë aftësi të jashtëzakonshme pozitive për transportim, për shkak të dizajnit të shkrujrave të ndërlidhur. Makinat me dy shkrujra kanë degradim termik më të ulët të materialeve dhe një veprim vetëpastrues, i cili heq mbetjet e shkrujrave nga operacioni i mëparshëm. Megjithëse këto makinë janë të shtrenjta dhe kërkojnë personel të kualifikuar, ato shpërblehen vetë kur një kompani fillon prodhimin e materialeve komplekse dhe me shtresa të larta të ricikluara.
Vlerësoni Komponentët Kritikë që Sigurojnë Stabilitetin Dimensional dhe Relibilitetin e Procesit
Korpusi, Shkrujri (raporti L/D, gjeometria, ligjërimi i harduar), dhe Koka e Die—Drejtuesit direkë të homogjenitetit të shkrirës dhe rrotullimit të tubit
Shkrirja dhe fideliteti gjeometrik kontrollohen nga sistemet e cilindrit-tornos-së kokes së die. Një raport L/D prej 32:1–36:1 siguron kohën optimale të qëndrimit dhe forcën e shkurtimit për shkrirjen e plotë, gjë që është veçanërisht e vërtetë për materiale të ricikluara dhe/ose të mbushura. Projektimi i tornos duhet të përshtatet me viskozitetin e polimerit. Kjo do të thotë se tornot me barierë përdoren për PVC për të ndarë zonat e ushqimit dhe të shkrirjes, ndërsa seksionet e ushqimit me kanale të thella përdoren për plastikën PE për të përmirësuar transportin e trupave të ngurtë. Cilindrat bimetalicë ose të nitruar me ligjira të njëjtë përdoren për të mbrojtur barierat nga veprimi abraziv i polietilenit, të fibrit të qelqit dhe të materialit të ricikluar. Koka rrotulluese me kanale të balancuara dhe mbrësula e kalibrimi të rregullueshme ndihmojnë në eliminimin e vijave të ngjitjes dhe në sigurimin e zgjerimit radial të njëtrajtshëm. Këto sisteme punojnë bashkë për të ruajtur temperaturën e shkrirjes brenda ±2 °C, duke siguruar që materiale të ekstruduar nuk formojnë forma ovalë, që trashësia e murit është koncentrike dhe që trashësia e murit është uniforme.
Tanksi për ftohje në vakuum, njësitë për shpërkatje, njësitë për kontroll të temperaturës (TCU) dhe sinkronizimi i tërheqësit me masterin për kontrollin e trashësisë së murit
Pajisjet pas-prodhimit ruajnë tubat e ekstruduar në formën dhe dimensionet e parashikuara. Tanksit për ftohje në vakuum përcaktojnë diametrin e jashtëm (OD) dhe zvogëlojnë lëkundjen duke zbatuar një presion negativ të kontrolluar. Njësitë për shpërkatje dorëzojnë ujë uniformisht, duke parandaluar tensionin dhe mikroçarjet. Njësitë e sakta për kontrollin e temperaturës (TCU) ruajnë temperaturën e lëngut në tanksin e ftohjes brenda ±1 °C. Kjo është e rëndësishme për të minimizuar ndryshimet e shkurtimeve te tubat me mur të trashë ose me shumë shtresa. Sinkronizimi i tërheqësit me masterin është një sistem real-kohor tërheqësi, dhe kur kombinohet me tërheqësit me katerpillar që funksionojnë me motor, minimizon trashësinë e murit, lëkundjen dhe deformimin, pasi eliminon rrëshqitjen dhe ndryshimet e tensionit. Integrimi i kontrollit statistikor të procesit (SPC) me një vlerë të synuar Cpk për trashësinë e murit, diametrin e jashtëm (OD) dhe koncentricitetin të barabartë ose më të madhe se 1,33 ofron garantinë dhe minimizon mbetjet. Këto njësi janë të domosdoshme për tërë sistemin pas-prodhimit.
Vlerësoni ROI-n e Makinës së Shtrirjes së Tubave në Afat të Gjatë kundrejt Kostos Totale të Pronësisë
Për një cikël jetësh 10-vjeçar, çmimi i blerjes përfshin vetëm 30–40% të kostos totale të pronësisë (TCO). Për të llogaritur ROI-n e vërtetë, duhet të merren parasysh kostot e lidhura me instalimin dhe futjen në përdorim, trajnimin e operatorëve, 20–30% të shpenzimeve operative vjetore për energji, mirëmbajtjen e planifikuar, inventarin e pjesëve dhe kostot reale të ndërprerjes së prodhimit. Këto kostot përfshijnë gjithashtu humbjet në fazën e nisjes, materialeve të përkohshme për kalimin midis produkteve dhe humbjet e shkaktuara nga devijimi i tolerancës. Një shembull është një makinë që prodhon 5% humbje në krahasim me një tjetër që prodhon 9% humbje. E para kursen pothuajse 42 000 dollarë në një vijë prodhimi tubash PE me kapacitet 3 000 tonë/vit (me një çmim të materialit të parë prej 1 400 dollarë/ton). ROI-ja është:
[(E Ardhura Neto Totale − TCO e Plotë) ÷ Investimi Fillor × 100]
Një ROI pesëvjeçar ≥ 15% tregon një argument ekonomik të fortë, duke supozuar se modeli përdor të dhëna të verifikuara: kWh/kg të raportuara nga prodhuesi, kohë mesatare midis dështimeve (MTBF ≥ 5.000 orë) dhe kohë e dokumentuar e funksionimit (>92%). Pyetni gjithmonë për raportet e vërtetimit nga palët e treta dhe për studimet e rasteve të klientëve referencë për materialin dhe prodhimin tuaj specifik para se të bëni blerjen.
Pyetje të shpeshta
Cilët faktorë ndikojnë në volumin e prodhimit ditore në ekstrudim tubesh?
Volumi i prodhimit ditore ndikohet nga numri i orëve të turnit, gjatësia e synuar e tubit, shkalla e përdorimit të linjës (zakonisht 75–85%), numri i ndryshimeve të materialeve, sasia e humbjes në fazën e nisjes dhe sasia e kohës së pushimit që nuk është planifikuar.
Cila është roli i materialeve si PVC, PE dhe PP në zgjedhjen e një makine ekstrudimi?
Çdo njëra prej këtyre materialeve ka kërkesa të ndryshme. Për shembull, për PVC është e nevojshme një skru që shtyp pak, dhe është e domosdoshme një kontroll i mirë i temperaturës. Për PE, skruja e kërkuar ka një shtypje më të lartë, kurse në rastin e PP-së, është e nevojshme një kontroll i mirë i matjes për shkak të zvogëlimit pas ekstrudimit.
Pse janë të rëndësishme tolerancat dimensionale në ekstrudimin e tubave?
Faktorët si përsëritshmëria e diametrit të jashtëm dhe uniformiteti i trashësisë së murit janë të domosdoshëm për vlerat e presionit dhe ndihmojnë në minimizimin e prodhimeve të refuzuara. Besnikëria e një produkti korrelacionon drejtpërdrejt me këto toleranca.
Cilin preferoni? Sistemin e ekstrudimit me një skru apo me dy skru?
Për PVC, një material shumë homogjen, prodhimi në vëllime të larta arrihet më mirë duke përdorur makina me një skru. Për tuba me shumë shtresa ose për material të ricikluar, sistemet me dy skru ofrojnë përzierje dhe kontroll të temperaturës më të mirë.
Cilat janë konsideratat kryesore për ROI-në e makinasë së ekstrudimit të tubave?
Një llogaritje e dobishme e ROI merr në konsiderim të gjitha aspektet e kostos totale të pronësisë, si p.sh. kostoja e instalimit dhe e trajnimit, kohëzgjatja e ndërprerjes së punës dhe kushtet e energjisë. Faktorët si koha mesatare midis dështimeve të larta dhe koha reale e punës së prodhimit lejojnë vlerësime më të sakta të ROI.